
La depuradora de Bodegas Murviedro trata las aguas residuales generadas en la elaboración, limpieza, refrigeración, filtración y embotellado del vino mediante una combinación de procesos físico-químicos y biológicos. La instalación fue diseñada para alcanzar rendimientos del orden del 95% tanto para la DQO como para los sólidos en suspensión y utiliza un reactor biológico aerobio con tecnología de biorreactor de membranas.
La instalación suministrada tiene una capacidad de 140 m³/d durante la vendimia y de 75 m³/d durante el resto del año. Además, Bodegas Murviedro ha contado con una depuradora ecológica de aguas residuales con una capacidad de 200 metros cúbicos al día de agua útil, concebida para producir agua tratada de alta calidad y apta para el riego agrícola conforme a las exigencias de la Comunidad Europea.
Por qué la bodega necesita una depuradora específica
El sector industrial de vinos y licores comprende la producción, distribución y comercialización de bebidas alcohólicas fermentadas y destiladas. Los efluentes que se generan suelen ser biodegradables, pero con grandes variaciones estacionales según la época de vendimia o producción.
En Bodegas Murviedro, situada en Requena, Valencia, la variación de la carga contaminante es especialmente importante durante la vendimia. En ese periodo aumentan las operaciones de recepción de uva, elaboración, trasiego, limpieza de depósitos y equipos, mientras que durante el resto del año la actividad productiva es menor.
Principales corrientes que generan aguas residuales
- Aguas de lavado y enjuague.
- Aguas de proceso.
- Aguas de refrigeración.
- Aguas residuales de destilación y filtración.
- Efluentes del embotellado, incluido el lavado de botellas.
Parte de los residuos sólidos generados en la industria del vino y los licores, como orujo, pepitas, pieles y lías, se reutiliza para elaborar subproductos de alto valor añadido, tanto en la industria alimentaria como energética y cosmética.
Características de las aguas residuales de Murviedro
Las aguas residuales que se generan en los procesos productivos de vinos y licores tienen un elevado contenido de materia orgánica biodegradable, con baja toxicidad, aunque alto potencial de eutrofización por las elevadas concentraciones de N y P.
| Parámetro | Unidad | Concentración media |
|---|---|---|
| pH | 4-8 | |
| DQO | mg/l | 2.000-20.000 |
| DBO5 | mg/l | 1.000-10.000 |
| SST | mg/l | 100-1.000 |
| N Tot. | mg/l | 10-100 |
| P Tot. | mg/l | 2-20 |
| Alcoholes | mg/l | 100-1.000 |
| Aceites y grasas | mg/l | 10-100 |
| Temperatura | ºC | 20-40 |
| Conductividad | µS/cm | 1.000-5.000 |
Variación entre vendimia y resto del año
Las aguas residuales producidas en Bodegas Murviedro tienen las siguientes características medias:
| Época | DQO (mg/l) | DBO5 (mg/l) | TSS (mg/l) | Conductividad (µS/cm) | pH |
|---|---|---|---|---|---|
| Vendimia | 10.000 | 5.000 | 750 | 2.000 | 4-5,5 |
| Resto | 4.000 | 2.500 | 500 | 2.000 | 4-7 |
Durante la vendimia, la DQO alcanza 10.000 mg/l y la DBO5 llega a 5.000 mg/l, mientras que durante el resto del año los valores medios son de 4.000 mg/l y 2.500 mg/l, respectivamente.
El pH también presenta variaciones: durante la vendimia se sitúa entre 4 y 5,5, mientras que durante el resto del año se encuentra entre 4 y 7. Esta acidez y la variabilidad del efluente hacen necesario homogeneizar el agua y ajustar su pH antes de las etapas posteriores.
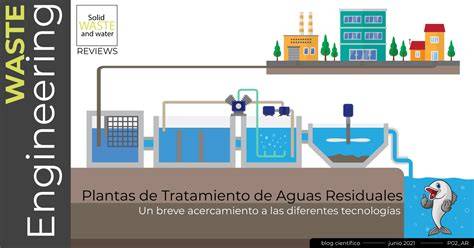
Etapas del funcionamiento de la depuradora
El proceso de tratamiento habitual de estas aguas residuales se compone básicamente de pretratamiento, tratamiento fisicoquímico y tratamiento biológico.
1. Pretratamiento y desbaste
La instalación suministrada incorpora como pretratamiento un roto tamiz y una balsa de homogeneización aireada. El pretratamiento permite retirar materiales sólidos y proteger los equipos situados aguas abajo.
Las rejas y tamices separan los sólidos de mayor tamaño que pueden llegar con las aguas de lavado o de proceso. Esta fase evita obstrucciones, reduce la entrada de materiales no deseados y prepara el efluente para las operaciones de homogeneización.
En el tratamiento habitual de las aguas residuales de bodegas también pueden utilizarse un desarenador y un desengrasador para separar arenas, grasas y otros materiales que puedan interferir en la depuración.
2. Homogeneización y ajuste de pH
La balsa de homogeneización recibe los caudales procedentes de las distintas operaciones de la bodega y reduce las variaciones bruscas de concentración, caudal y composición.
La homogeneización es especialmente importante en una bodega porque la carga contaminante cambia según la época productiva. La balsa suministrada es aireada, lo que contribuye a mantener el contenido mezclado y limita la aparición de condiciones indeseadas durante la espera del agua.
Después se realiza el ajuste de pH. La corrección del pH crea condiciones más adecuadas para la coagulación, la floculación y el tratamiento biológico posterior.
3. Coagulación y floculación
El tratamiento fisicoquímico comienza con la coagulación y la floculación. En estas fases se favorece la agrupación de partículas finas y materia suspendida para facilitar su separación del agua.
La coagulación desestabiliza las partículas presentes en el efluente, mientras que la floculación favorece la formación de agregados de mayor tamaño. Estos agregados pueden retirarse posteriormente mediante flotación.
4. Flotación por aire disuelto
La instalación incorpora un flotador SIGMADAF FPAC-10. El tratamiento fisicoquímico mediante flotación por aire disuelto permite separar sólidos suspendidos, grasas y otros materiales que ascienden a la superficie adheridos a microburbujas.
El sistema incluye skimmer de flotantes, bombas de recirculación, sistema de aportación de aire y flotadores por aire disuelto DAF, o por aire cavitado ACAF.
Los sólidos y grasas separados forman un lodo flotado que debe extraerse y enviarse a la línea de gestión de fangos. La separación de grasas puede alcanzar ≥90% y la separación de SST se sitúa entre el 95 y el 99%.
5. Tratamiento biológico aerobio
Tras el tratamiento fisicoquímico, el agua pasa al reactor biológico aerobio. En esta etapa, los microorganismos degradan la materia orgánica biodegradable que permanece en el efluente.
Para DQO elevadas se suele utilizar un tratamiento biológico anaerobio en cabeza, frecuente en bodegas y destilerías, que produce un primer abatimiento importante de la carga. A continuación, es habitual disponer un tratamiento biológico aerobio para afino, con la tecnología MBR, FBR o MBBR con nitrificación-desnitrificación.
En el caso de Murviedro, la instalación suministrada dispone de un reactor biológico aerobio y un conjunto MBR SIGMA con dos conjuntos MSYSTEMS FM633. La tecnología MBR combina la degradación biológica de la materia orgánica con la separación mediante membranas.
6. Biorreactor con membranas planas sumergidas
La depuradora combina las tecnologías de tratamiento físico-químico y biológico mediante un proceso de biorreactor con membranas planas sumergidas.
Esta tecnología utiliza membranas instaladas dentro del reactor o en una zona sumergida para separar el agua tratada de la biomasa y de los sólidos. De este modo, se obtiene un efluente de alta calidad y se limita el paso de sólidos al agua final.
La tecnología de membranas planas logra que las aguas tratadas para riego agrícola cumplan con las exigencias de la Comunidad Europea. La depuradora ofrece una alta calidad del agua y una muy baja producción de lodos frente a las tecnologías convencionales.
El tratamiento biológico aerobio con MBR sirve como etapa de afino para alcanzar una elevada reducción de la DQO y de los sólidos suspendidos. También puede incorporar procesos de nitrificación-desnitrificación para eliminar el exceso de N y P, con el objetivo de cumplir los requisitos de vertido o permitir la reutilización del agua.
7. Eliminación adicional de fósforo
Eventualmente, puede ser necesario llevar a cabo una precipitación de P no eliminado biológicamente con un tratamiento Físico-Químico DAF con coagulante, ya sea antes del tratamiento biológico o después de este.
Esta etapa complementaria se aplica cuando el fósforo residual debe reducirse para cumplir los requisitos de vertido o para mejorar la calidad del agua destinada a una posible reutilización.
8. Gestión y secado de fangos
La depuradora incorpora un sistema de secado de fangos con una centrífuga de 5,5 kW. Esta operación reduce el contenido de agua de los fangos y facilita su manipulación y gestión.
Como datos operativos se dispone de la producción de fangos, según la época productiva:
| Parámetro | Vendimia | Resto año |
|---|---|---|
| Prod. fangos (Kg MS/d) | 280 | 0,2 |
| Conc. Fangos (%) | 5 | 5 |
| V. Purga (m3 al 1,5 % /d) | 18 | 3,6 |
La diferencia entre ambas épocas refleja la fuerte estacionalidad de la actividad. Durante la vendimia, la producción de fangos alcanza 280 Kg MS/d, frente a 0,2 durante el resto del año.
Capacidad y objetivos de depuración
La instalación suministrada tiene una capacidad de 140 m3/d durante la vendimia y de 75 m3/d durante el resto del año. Esta configuración permite adaptar el tratamiento a los diferentes niveles de producción de aguas residuales.
Los rendimientos requeridos son del orden del 95% tanto para la DQO como para los TSS, para cumplir con los límites de vertido.
En una instalación de este tipo, el pretratamiento protege los equipos, la homogeneización estabiliza el efluente, el tratamiento fisicoquímico retira una parte relevante de los sólidos y grasas, y el reactor aerobio con membranas completa la eliminación de la materia orgánica y de los sólidos restantes.
| Elemento de la instalación | Función principal |
|---|---|
| Roto tamiz | Pretratamiento y separación de sólidos |
| Balsa de homogeneización aireada | Regularizar caudal y composición del agua |
| Ajuste de pH | Preparar el agua para los tratamientos posteriores |
| Coagulación y floculación | Agrupar partículas y materia suspendida |
| Flotador SIGMADAF FPAC-10 | Separar sólidos, grasas y lodos flotados |
| Reactor biológico aerobio | Degradar la materia orgánica biodegradable |
| Conjunto MBR SIGMA | Separar el agua tratada mediante membranas |
| Centrífuga de 5,5 kW | Secar mecánicamente los fangos |
Ventajas ambientales y operativas
Bodegas Murviedro ha invertido cerca de 600.000 € en tecnologías respetuosas con el medioambiente que incluye, entre otras cosas, la instalación de una depuradora ecológica de aguas residuales con una capacidad de 200 metros cúbicos al día de agua útil.
Bodegas Murviedro, con esta inversión, busca optimizar en costes de explotación la planta. La depuradora ofrece una alta calidad del agua y una muy baja producción de lodos frente a las tecnologías convencionales.
- Equipos portátiles y compactos.
- Mínimo espacio ocupado.
- Alta eficiencia energética.
- Soluciones modulares a medida.
- Pruebas FAT y equipos pre-montados.
- Materiales de alta calidad y larga duración.
- Mantenimiento sencillo.
- Reducción de DQO.
- Separación de grasas ≥90%.
- Separación de SST 95 - 99%.
- Concentración de fangos flotados 3 - 5 % MS.
Diseño compacto y modular
El sistema está formado por equipos compactos y modulares, una característica adecuada para una instalación industrial que debe responder a variaciones de caudal y carga contaminante.
El suministro incluye tuberías y accesorios, conjuntos modulares, instrumentación y cableado, cuadro electroneumático, ingeniería básica y de detalle, así como supervisión de montaje y puesta en marcha.
Entre los sistemas opcionales se encuentran los sistemas de dosificación de reactivos, el cuadro de control y mando, el sistema de control y los compresores de aire.
Reutilización del agua tratada
La depuradora fue concebida para obtener aguas tratadas de alta calidad. El sistema de membranas planas sumergidas logra que las aguas tratadas para riego agrícola cumplan con las exigencias de la Comunidad Europea.
La posibilidad de destinar el agua tratada al riego agrícola vincula la depuración con la gestión sostenible de los recursos hídricos y reduce el impacto asociado al vertido de los efluentes de la bodega.
La depuración dentro de la política ambiental de Murviedro
En Bodegas Murviedro la política y el compromiso ambiental para preservar y cuidar el medio ambiente son parte fundamental de nuestra filosofía. Abogamos por la viticultura y enología sostenible, produciendo vinos en armonía con nuestro entorno.
Un buen número de nuestros viñedos se cultivan orgánicamente, utilizando técnicas biodinámicas y métodos de elaboración y envejecimiento lo más respetuosos posible. También apostamos por los vinos veganos evitando el uso de productos de origen animal en el proceso de vinificación.
Uno de nuestros principales objetivos es la reducción de emisiones, obteniendo por ello el título que otorga el Ministerio para la Transición Ecológica y el Reto Demográfico, para la reducción de gases ‘Registro de huella de carbono, compensación y proyectos de absorción de dióxido de carbono’, y trabajamos para la mejora de la eficiencia eléctrica instalando paneles solares, ajustando los consumos de nuestras máquinas, cambiando las luces por leds de bajo consumo, etc.
En el campo del agua y la reducción de residuos, disponemos de un moderno sistema de depuración y reciclamos el vidrio y el cartón utilizados en la bodega para que el impacto en la naturaleza sea el mínimo posible.
Contexto de la bodega y ubicación de la instalación
El origen de Bodegas Murviedro se remonta a 1927, cuando el grupo Schenk -compañía vinícola europea fundada en Suiza en 1893- instala su primera filial en España, con instalaciones en Alicante, Utiel y Requena dedicadas al vino a granel.
A partir de 1950 da el salto al vino embotellado como eje del negocio, con una clara vocación exportadora. En 1997 la compañía traslada su sede a Requena, en pleno corazón de la DO Utiel-Requena, y en 2002, coincidiendo con su 75 aniversario, adopta el nombre de Bodegas Murviedro.
Bodegas Murviedro tiene su sede en Requena, Valencia, en el corazón de la DO Utiel-Requena. La Bodega Histórica se encuentra en el casco antiguo de la ciudad.
La actividad combina una bodega de proyección internacional con una tradición vinícola local que se remonta a casi un siglo. La necesidad de tratar las aguas residuales procede de las operaciones industriales actuales, mientras que la elección de una solución compacta y de alta calidad se integra en su compromiso ambiental.
Depuradora MBR para la industria alimentaria. Reciclado de agua residual para riego.
Proceso resumido de funcionamiento
- Las aguas residuales de lavado, proceso, refrigeración, filtración y embotellado llegan a la línea de tratamiento.
- El roto tamiz retira los sólidos de mayor tamaño.
- La balsa de homogeneización aireada regulariza el caudal y la composición del efluente.
- Se ajusta el pH para mejorar el funcionamiento de las etapas fisicoquímicas y biológicas.
- La coagulación y la floculación agrupan las partículas suspendidas.
- El flotador SIGMADAF FPAC-10 separa sólidos, grasas y materiales flotantes.
- El reactor biológico aerobio degrada la materia orgánica biodegradable.
- El conjunto MBR SIGMA con dos conjuntos MSYSTEMS FM633 separa el agua tratada mediante membranas planas sumergidas.
- Cuando es necesario, se realiza una precipitación adicional del fósforo mediante tratamiento físico-químico DAF con coagulante.
- Los fangos generados se someten a secado mecánico mediante una centrífuga de 5,5 kW.
- El agua tratada puede alcanzar la calidad necesaria para el riego agrícola conforme a las exigencias de la Comunidad Europea.
tags: #funcionamiento #depuradora #bodega #murviedro
Publicaciones populares:
- inscripción a la oferta INAEM para operario de planta depuradora: requisitos
- Guía sobre agua HEPA para bebés: recomendaciones clave
- Cómo eliminar el flúor del agua: tecnologías recomendadas
- Tipos de filtros descartables para aire acondicionado
- Qué observar cuando trabajas como filtrador: puntos clave