
Las juntas de Viton® pueden ofrecer una resistencia útil frente a determinados medios químicos, pero su comportamiento ante el hipoclorito sódico no debe darse por garantizado únicamente por el hecho de que sean de FKM. La compatibilidad depende de la formulación concreta del fluoroelastómero, la concentración del hipoclorito, la temperatura, el tiempo de exposición, la presión y si el contacto es estático o dinámico.
El caucho fluorado (FKM o Viton®) ofrece excelente resistencia a los ácidos, bases, hidrocarburos alifáticos, aceites, ozono, vapor y gran cantidad de aplicaciones corrosivas. Sin embargo, los fluorelastómeros presentan una fuerte sensibilidad a determinados medios, y el hipoclorito sódico es un agente oxidante cuya acción debe evaluarse específicamente mediante una tabla de compatibilidad o ensayos en las condiciones reales de servicio.
Qué son las juntas de Viton y qué significan FKM y FPM
Una junta tórica de Viton® es un anillo de sellado fabricado con un material denominado “fluoroelastómero”, también conocido como “caucho de fluorocarbono”. Viton® es en realidad el nombre comercial que Chemours ha dado al material. FKM y FPM son básicamente exactamente el mismo material, pero son simplemente otras denominaciones genéricas.
FKM es la designación ASTM D1418 para los elastómeros de fluorocarbono con cadena principal saturada. FPM es exactamente el mismo material, pero nombrado según la norma ISO 1629 y la nomenclatura DIN. No hay diferencia técnica entre ambas siglas: FKM es la convención americana, FPM la europea.
Viton™ es la marca registrada de Chemours (anteriormente DuPont Performance Elastomers) para su línea de polímeros FKM. Pero Chemours no es el único fabricante de polímeros FKM. Solvay produce Tecnoflon™, Daikin comercializa DAI-EL™, 3M tiene Dyneon™, y existen otras marcas como Noxtite® o Fluorel®.
Todos son fluoroelastómeros FKM. Todos comparten la base química de copolímeros de fluoruro de vinilideno (VDF) y hexafluoropropileno (HFP), con posibles terpolímeros que incorporan tetrafluoroetileno (TFE) o éter de perfluorometilvinilo (PMVE).
Por qué no todos los FKM ofrecen la misma resistencia química
Decir «FKM» sin más es como decir «acero»: define una familia, no un material concreto. Dentro de los FKM hay variaciones significativas que afectan directamente al rendimiento en servicio.
Lo que hace único a este material es su composición química. Debido a la elevada cantidad de flúor presente en el polímero, el Viton® es mucho más resistente al calor, los aceites, los combustibles y numerosos disolventes que los cauchos estándar.
El contenido en flúor de un compuesto FKM suele oscilar entre el 64% y el 70%. A mayor contenido en flúor, mayor resistencia química, especialmente frente a hidrocarburos aromáticos, disolventes clorados y ácidos concentrados.
Un FKM tipo A estándar con 66% de flúor ofrece buena resistencia general. Un compuesto tipo GF o GFLT con 69-70% de flúor resiste medios que degradarían rápidamente al tipo A.
Los FKM pueden curarse con bisfenol (curado iónico) o con peróxidos. El curado con bisfenol es el más extendido y ofrece buena resistencia química general con excelentes propiedades de compression set.
El curado con peróxido mejora la resistencia a vapor de agua, ácidos y bases, lo que lo convierte en la opción preferente para industria alimentaria, farmacéutica y aplicaciones con ciclos CIP/SIP.
Esta diferencia no depende de la marca sino de la formulación del compuesto. Cada familia tiene un perfil de rendimiento diferente. Especificar simplemente «Viton» en un plano sin indicar el tipo es una fuente segura de problemas.
Qué factores determinan la resistencia al hipoclorito sódico
La resistencia de una junta frente al hipoclorito sódico no depende únicamente del nombre comercial del elastómero. Antes de seleccionar el material deben considerarse el fluido de contacto, la temperatura, la concentración, la presión, la duración del contacto y la exposición ambiental.
- Concentración del hipoclorito sódico: una disolución diluida y una disolución concentrada no ejercen necesariamente la misma acción sobre el elastómero.
- Temperatura: el aumento de temperatura suele intensificar la acción química y puede acelerar el envejecimiento del sello.
- Tiempo de exposición: el comportamiento durante un contacto breve puede ser distinto del comportamiento después de semanas o meses de servicio.
- Condiciones mecánicas: la presión, la deformación, el movimiento y la compresión permanente pueden convertir una degradación moderada en una pérdida de estanqueidad.
- Formulación del FKM: el contenido de flúor, el sistema de curado, los aditivos y la calidad del compuesto modifican la compatibilidad.
Las fichas técnicas también muestran que, a pesar de esta buena resistencia, determinadas sustancias como las cetonas, los ésteres de bajo peso molecular y los ácidos o bases fuertes pueden seguir causando problemas importantes. Esto puede provocar hinchamiento y pérdida de propiedades mecánicas.
Por este motivo, una afirmación general sobre la resistencia del Viton® no sustituye a una comprobación específica para hipoclorito sódico. Los resultados de compatibilidad deben interpretarse para la concentración y la temperatura reales del proceso.
Comportamiento general del Viton frente a ácidos, bases y agentes oxidantes
La goma o caucho fluorado ofrece excelente resistencia a los ácidos, bases, hidrocarburos alifáticos, aceites, ozono, vapor y gran cantidad de aplicaciones corrosivas.
Entre sus características técnicas se encuentran la excelente resistencia a los hidrocarburos, a los aceites, grasas y lubricantes, a los rayos UV y a la intemperie, así como una excelente deformación a la compresión a altas temperaturas.
También ofrece excelente resistencia a ácidos y álcalis, aunque la resistencia puede ser diferente frente a ácidos y bases diluidos o concentrados.
| Medio o propiedad | Comportamiento indicado |
|---|---|
| Ácidos y bases diluidos | Buena |
| Ácidos y bases concentrados | Moderada |
| Hidrocarburos | Excelente |
| Disolventes orgánicos | Excelente |
| Ozono | Excelente |
| Ésteres y cetonas | Débil |
Esta clasificación general no permite concluir por sí sola que cualquier junta de Viton sea adecuada para cualquier concentración de hipoclorito sódico. El hipoclorito debe valorarse como un medio químico concreto y no únicamente como una base diluida.
Limitaciones químicas del FKM que deben tenerse en cuenta
El caucho fluorado no es apropiado para aminas, ésteres, acetonas y vapor. Otra formulación técnica señala una fuerte sensibilidad frente a organofosforados, amoníaco, aminas, vapor saturado, vapor sobrecalentado, disolventes polares como cetonas, dioxano y acetato de etilo, así como frente a líquidos difícilmente inflamables y líquidos de freno con base éterglicol.
Los fluorelastómeros presentan fuerte hinchamiento en determinados medios y sus prestaciones se resienten fuertemente para temperaturas inferiores a -10 ºC.
Donde el FKM no es la respuesta: cetonas (acetona, MEK), ésteres, aminas, vapor de agua a alta temperatura en grados con curado bisfenol, fluidos de frenos a base de glicol, y ácidos orgánicos de bajo peso molecular.
En el caso del hipoclorito sódico, la decisión debe basarse en datos específicos del compuesto y en las condiciones de uso, especialmente cuando existe una concentración elevada, una temperatura alta o una exposición continua.
Temperatura de trabajo de las juntas de Viton
Las juntas estándar de Viton® funcionan entre -20 °C y +200 °C. Las versiones especiales soportan incluso de -40 °C a +250 °C.
Los fluorelastómeros, siendo Viton® el más conocido de ellos, son los cauchos más adecuados para un servicio continuo en un rango de temperaturas comprendido entre 200 ºC y 250 ºC y además, no son inflamables.
El rango térmico operativo típico del FKM va de -20 °C a +200 °C en servicio continuo, pudiendo alcanzar +230 °C en determinados compuestos y picos de +300 °C en grados especiales con aditivos de alta temperatura.
En algunas fichas técnicas se indica un rango de temperaturas de trabajo de -25 / 205 ºC, mientras que otras formulaciones de Viton® ofrecen 250 ºC en uso continuo, con picos de hasta 300 ºC.
| Tipo de información | Rango indicado |
|---|---|
| Juntas estándar | -20 °C a +200 °C |
| Compuestos especiales | -40 °C a +250 °C |
| Servicio continuo de determinados fluorelastómeros | 200 ºC a 250 ºC |
| Picos de temperatura en grados especiales | Hasta +300 °C |
| Ficha técnica de un compuesto FKM | -25 / 205 ºC |
Estas cifras no deben aplicarse automáticamente a una junta expuesta a hipoclorito sódico. La temperatura máxima real depende de la formulación, del medio químico y del tiempo de contacto.
Propiedades físicas relevantes para la estanqueidad
Otra ventaja importante de las juntas tóricas de Viton® es su baja deformación permanente por compresión. Esto permite que conserven su forma y capacidad de sellado durante mucho tiempo, incluso bajo alta presión o en contacto con líquidos agresivos.
Esto significa que conservan correctamente su forma y capacidad de sellado, incluso en condiciones como calentamiento prolongado o alta presión. Como resultado, siguen siendo fiables en aplicaciones con alta presión constante.
Los sellos de caucho fluorado también son muy duraderos. Resisten el envejecimiento, el ozono, los agentes atmosféricos y la oxidación, lo que permite que se mantengan flexibles incluso después de años de uso intensivo.
| Propiedad | Valor indicado |
|---|---|
| Color | Negro |
| Dureza | Shore A 75 +/-5 |
| Alargamiento | 250 % |
| Carga de rotura | 8,4 MPa |
| Resistencia a la rotura | 7,14 MPa |
| Densidad | 1,92 gr/cm3 |
| Compression Set, 22 h a 175 ºC | 32 % |
La baja deformación permanente por compresión ayuda a conservar la estanqueidad, pero no compensa una incompatibilidad química del elastómero con el hipoclorito sódico.
Influencia del tipo de curado en la compatibilidad
Los FKM pueden curarse con bisfenol (curado iónico) o con peróxidos. El curado con bisfenol es el más extendido y ofrece buena resistencia química general con excelentes propiedades de compression set.
El curado con peróxido mejora la resistencia a vapor de agua, ácidos y bases, lo que lo convierte en la opción preferente para industria alimentaria, farmacéutica y aplicaciones con ciclos CIP/SIP.
Esta diferencia es especialmente importante cuando el hipoclorito sódico forma parte de un proceso de limpieza o desinfección. En esos casos, el contacto puede repetirse durante numerosos ciclos y combinarse con temperatura elevada, circulación del fluido y periodos de inmersión.
La elección de un FKM curado con peróxido puede ser técnicamente preferible en determinados entornos con agua caliente, ácidos o bases, pero la compatibilidad final debe confirmarse para la concentración y las condiciones concretas del hipoclorito.
Viton, EPDM y otros materiales frente al hipoclorito
El EPDM es un tipo de goma sintética que es extremadamente resistente a la intemperie, ozono, ácidos débiles, bases y al agua caliente, comúnmente utilizado en aplicaciones exteriores.
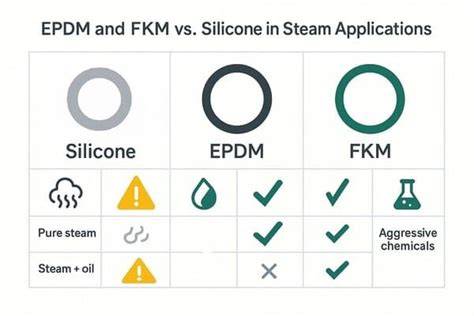
El terpolímero etileno / propileno / dieno (EPDM) presenta buena resistencia en agua caliente, vapor, lejías, medios oxidantes, ácidos, bases, disolventes polares y cetonas.
El EPDM puede ser una alternativa a considerar cuando la aplicación está dominada por agua, soluciones alcalinas, lejías o medios oxidantes. Sin embargo, presenta fuerte hinchamiento en aceites minerales y grasas, hidrocarburos aromáticos y clorados.
El FKM, por su parte, destaca por su resistencia a aceites, combustibles, hidrocarburos aromáticos y numerosos productos químicos industriales, pero no debe seleccionarse automáticamente para todos los servicios con hipoclorito sódico.
| Material | Características principales | Limitaciones indicadas |
|---|---|---|
| FKM / Viton® | Excelente resistencia a aceites, combustibles, hidrocarburos, ozono y numerosos productos químicos | Débil resistencia a ésteres y cetonas; sensibilidad a determinados medios agresivos |
| EPDM | Buena resistencia a agua caliente, vapor, lejías, medios oxidantes, ácidos y bases | Fuerte hinchamiento en aceites minerales, grasas e hidrocarburos |
| NBR | Buena resistencia a aceites minerales, grasas, combustibles convencionales y agua hasta 100 ºC | Fuerte hinchamiento en hidrocarburos aromáticos, ácidos fuertes y disolventes polares |
| FFKM | Mayor compatibilidad química entre los elastómeros indicados | Precio alto y uso limitado en servicios de baja temperatura |
| FVMQ | Buena resistencia a hidrocarburos, ozono y bajas temperaturas | Pobre resistencia al desgaste y ataque por ácidos, bases, aceites y grasas de silicona |
La elección entre FKM y EPDM debe realizarse considerando el conjunto de fluidos presentes. Una junta puede resistir el hipoclorito, pero fallar al entrar en contacto con aceites, combustibles u otros productos del mismo proceso.
Cuándo puede ser preferible EPDM frente a Viton
La elección entre materiales depende de la aplicación específica. Viton es superior en resistencia al calor y a los químicos, mientras que Buna ofrece una buena resistencia al desgaste y es más económico.
El EPDM ofrece buena resistencia en agua caliente, vapor, lejías, medios oxidantes, ácidos, bases, disolventes polares y cetonas.
En una instalación donde el fluido principal sea una solución acuosa de hipoclorito sódico, sin aceites minerales, combustibles ni hidrocarburos, el EPDM puede presentar un perfil de compatibilidad más adecuado que un FKM estándar. Esta selección debe confirmarse con la ficha técnica del compuesto y las condiciones reales de servicio.
Cuando el sistema combina hipoclorito con hidrocarburos, aceites, combustibles o disolventes, la elección puede cambiar, porque el EPDM presenta fuerte hinchamiento en aceites minerales y grasas, hidrocarburos aromáticos y clorados.
Cuándo considerar FFKM u otros elastómeros
El elastómero perfluorado / Kalrez (FFKM) es el elastómero que ofrece una mayor compatibilidad química. Presenta compatibilidad con hidrocarburos alifáticos, clorados y aromáticos, ácidos orgánicos y disolventes polares.
Los polímeros totalmente fluorados tienen una inercia química casi universal, similar a la del PTFE, estabilidad térmica a alta temperatura y excelente resistencia al vapor, al ozono y a la intemperie.
Su precio es alto, tienen unas propiedades físicas pobres y un uso limitado en servicios de baja temperatura. Su temperatura de servicio indicada es de -15 ºC hasta +276 ºC.
Para exposiciones químicas especialmente severas, el FFKM puede ser una alternativa cuando la compatibilidad exigida supera las prestaciones de un FKM convencional. La decisión debe considerar también la temperatura, las propiedades mecánicas, la presión y la deformación permanente por compresión.
Errores frecuentes al elegir una junta para hipoclorito sódico
Confundir la resistencia general del Viton con compatibilidad universal
El FKM ofrece una resistencia química muy amplia, pero no es compatible con todos los productos químicos. Las fichas técnicas muestran que ciertas sustancias pueden provocar hinchamiento y pérdida de propiedades mecánicas.
El error consiste en seleccionar la junta únicamente por la palabra “Viton”, sin comprobar el fluido concreto, su concentración y la temperatura de trabajo.
Elegir la junta por el color
El Viton generalmente es de color negro, pero está disponible en otros colores para aplicaciones específicas donde el color es un factor de identificación importante.
Es una práctica muy extendida identificar las juntas por el color: negro para NBR y verde para Viton. Pero no es fiable.
El color no define el material. Una junta negra puede ser NBR, EPDM u otro compuesto. Además, distintos fabricantes utilizan pigmentaciones diferentes, incluso dentro del mismo material.
La única identificación válida es la ficha técnica, la especificación del material y la referencia del proveedor.
Sustituir EPDM, NBR o Viton sin validar la aplicación
Aunque tengan la misma geometría, sus propiedades son distintas. Sustituir sin validar puede provocar fallos de estanqueidad.
Una junta puede funcionar inicialmente y degradarse después por hinchamiento, endurecimiento, pérdida de elasticidad o deformación permanente.
El problema aparece semanas después: pérdida de estanqueidad, degradación del material o paradas no previstas.
Considerar únicamente la temperatura
Una junta puede soportar la temperatura del proceso y, aun así, resultar inadecuada por incompatibilidad química. La temperatura debe analizarse conjuntamente con el hipoclorito sódico, la concentración, el tiempo de exposición y las cargas mecánicas.
Cómo especificar correctamente una junta de FKM
La práctica más robusta no es escribir «Viton» en el plano, sino definir los requisitos funcionales del compuesto. Esto significa especificar la dureza Shore A requerida (con tolerancia ±5), el rango térmico de operación, los fluidos de contacto y sus concentraciones, la presión de trabajo, y los requisitos de compression set si el sello es estático.
Con estos datos, un compounder cualificado puede formular o seleccionar el FKM adecuado, ya sea basado en polímero Chemours, Solvay, Daikin o cualquier otro.
Si tu OEM o normativa exige Viton™ por nombre, asegúrate de especificar «Genuine Viton™» y no simplemente «Viton», porque esto último no garantiza que el compuesto final use exclusivamente polímero Chemours.
Si lo que necesitas es asegurar que recibes FKM puro y no una mezcla adulterada, solicita al proveedor un certificado de composición del compuesto y verifica las propiedades mecánicas contra los valores esperados para un FKM 100% virgen.
Datos que deben incluirse en la especificación técnica
- Material: FKM, FPM, Viton® o una formulación específica.
- Contenido de flúor o familia de polímero cuando la resistencia química sea crítica.
- Sistema de curado: bisfenol o peróxido.
- Dureza Shore A y tolerancia.
- Concentración del hipoclorito sódico.
- Temperatura mínima, temperatura continua y temperatura máxima.
- Tiempo de exposición y frecuencia de los ciclos.
- Presión de trabajo.
- Tipo de contacto: estático o dinámico.
- Requisitos de compression set.
- Certificaciones exigidas, especialmente para industria alimentaria o farmacéutica.
- Ensayos de hinchamiento, pérdida de masa, cambio de dureza o variación dimensional cuando el servicio sea crítico.
Los resultados combinados de las tablas de compatibilidad solo deben emplearse como una guía de referencia. Los ensayos se han realizado en laboratorio y no tienen porqué reproducir las condiciones reales de campo.
Es responsabilidad del Usuario la comprobación final de la compatibilidad química del fluido de proceso con el elastómero de interés.
Aplicaciones industriales de las juntas de Viton
Las juntas tóricas de Viton® se utilizan en situaciones en las que los cauchos estándar no resisten las condiciones. Gracias a su resistencia al calor y a los productos químicos, son un elemento importante en la industria del automóvil.
Las juntas tóricas de FKM se encuentran en sistemas de combustible, motores y transmisiones, donde permanecen durante largos periodos en contacto con aceites, gasolina o diésel.
Estos sellos también desempeñan un papel importante en las industrias química y petroquímica. Resisten disolventes agresivos y combustibles, por lo que son muy adecuados para bombas, válvulas, compresores y sistemas de tuberías.
Los sellos y juntas en FKM se especifican de forma habitual en sistemas de combustible y lubricación automotriz, en industria química y petroquímica, en industria aeroespacial y en Oil & Gas.
En la industria alimentaria y farmacéutica, el FKM con curado peróxido se utiliza para juntas que deben resistir ciclos CIP con ácidos y bases a temperatura.
Para estas aplicaciones, la trazabilidad del compuesto y las certificaciones FDA/CE son críticas, y aquí sí puede tener sentido la especificación de grados concretos de Viton™ con documentación del fabricante, o la solicitud de certificados de conformidad al compounder.
Identificación y formatos de las juntas
Las juntas tóricas son uno de los sistemas de estanqueidad más utilizados en industria. La función principal y que caracteriza a este tipo de juntas es su capacidad de mantener la estanqueidad, impidiendo la mezcla de líquidos y gases.
Se caracterizan por su versatilidad y resistencia frente a presiones y temperaturas altas. El tipo de elastómero empleado en su fabricación puede variar.
Las dimensiones de las juntas tóricas vienen determinadas por su diámetro interno y el diámetro de su sección. Podemos fabricarlas según norma o bien según especificaciones del cliente.
- DIN 3771
- ISO 3601-1
- JIS B2401
- SAE J1926 (imperial)
- ISO 6149 (métrica)
También pueden fabricarse juntas a partir de hilo o cordón tórico, realizando las uniones por vulcanizado o pegado, pudiendo así obtener juntas tóricas de cualquier tamaño.
El caucho fluorado puede suministrarse como planchas, rollos, cordón tórico o piezas cortadas a medida según normas internacionales o fuera de norma.
Diferencia entre FKM y NBR en aplicaciones químicas
El NBR y el FKM (Viton®) son dos materiales muy utilizados para juntas tóricas. Sus prestaciones difieren considerablemente debido a sus composiciones químicas totalmente distintas.
Mientras que el NBR es un copolímero de acrilonitrilo y butadieno, el FKM está formado por fluoroelastómeros con un elevado porcentaje de flúor.
| Propiedad | NBR | FKM / Viton |
|---|---|---|
| Composición | Copolímero de acrilonitrilo (ACN) y butadieno | Fluoroelastómero con un elevado porcentaje de flúor |
| Intervalo de temperatura | -30 °C a +100 °C (brevemente hasta +120 °C) | -20 °C a +200 °C (calidades especiales hasta +250 °C) |
| Resistencia a aceites y combustibles | Buena, dependiendo del contenido de ACN | Excelente, también con hidrocarburos aromáticos |
| Resistencia química | Limitada; sensible a disolventes, ozono y oxidación | Muy amplia; resistente a aceites, combustibles, disolventes y productos químicos |
| Resistencia a la intemperie y al ozono | Moderada; envejecimiento rápido por UV y ozono | Muy buena; alta resistencia al envejecimiento y a la oxidación |
| Costes | Relativamente bajos; solución económica | Más elevados; material premium para aplicaciones exigentes |
El NBR es un material económico para aplicaciones estándar. El Viton® es un fluoroelastómero con mayor resistencia térmica y química, diseñado para entornos más exigentes.
Cuando hay altas temperaturas, presencia de disolventes, combustibles agresivos o necesidad de mayor durabilidad, las juntas tóricas Viton pueden ser más adecuadas que las de NBR.
No siempre se pueden intercambiar juntas Viton y NBR. Aunque tengan la misma geometría, sus propiedades son distintas. Sustituir sin validar puede provocar fallos de estanqueidad.
Respuesta práctica para el uso con hipoclorito sódico
Las juntas de Viton pueden utilizarse frente al hipoclorito sódico únicamente cuando la formulación concreta y las condiciones de servicio hayan sido verificadas. El FKM posee una resistencia química amplia y buena resistencia frente a ácidos y bases, pero no debe considerarse universalmente compatible con cualquier concentración de hipoclorito.
Para soluciones acuosas, lejías, medios oxidantes y ciclos de limpieza, el EPDM puede ser una alternativa técnicamente más adecuada en determinadas condiciones. Para procesos que también contienen aceites, combustibles o hidrocarburos, el FKM puede ofrecer ventajas importantes.
La elección final debe basarse en la concentración del hipoclorito sódico, la temperatura de trabajo, la duración de la exposición, la presión, el movimiento de la junta y la formulación exacta del elastómero. Los ensayos o las tablas de compatibilidad específicas son especialmente importantes cuando una fuga puede provocar daños, contaminación o una parada de producción.
tags: #juntas #viton #resistencia #a #hipoclorito #sodico
Publicaciones populares:
- Cómo funciona la ecoducha con hélice de presión y filtro purificador
- Guía para elegir un sistema de purificación de agua salada
- Evaluación de la potabilidad por conductividad
- Soft Baby Purificador: funcionamiento y especificaciones
- Descuentos en purificadores Dyson durante Black Friday