
El corte láser y el corte por chorro de agua son dos tecnologías de alta precisión para separar o perfilar materiales metálicos y no metálicos. La elección depende del material, el espesor, la precisión requerida, la velocidad de producción y la necesidad de evitar alteraciones térmicas.
El corte por chorro de agua es un procedimiento mecánico de corte en frío que permite garantizar la precisión y un acabado perfecto de materiales que no pueden ser sometidos a altas temperaturas. El corte por láser es un proceso térmico que funde, vaporiza o quema el material mediante un haz de luz concentrado.
Qué es el corte por chorro de agua
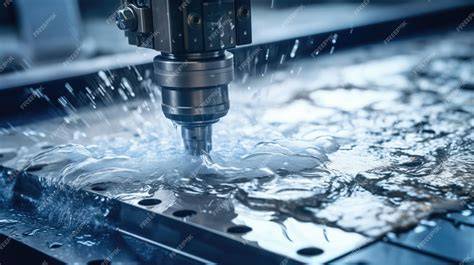
El corte por agua utiliza agua a alta presión -hasta 6.000 bares- mezclada con abrasivo granate para cortar el material. Es un proceso completamente en frío: no genera calor, no crea zona afectada por calor y no modifica las propiedades del material.
El corte se realiza haciendo impactar sobre el material un chorro de agua de gran velocidad y alta presión. En función del tipo de material, se establece la presión, mayor o menor, y si hace falta añadir abrasivo en el chorro de agua a presión que permitirá realizar los cortes.
Una vez diseñado el producto, se vincula con el programa de la máquina de corte por agua. Seguidamente, se establecen los parámetros específicos para el tratamiento del material concreto al que dar forma.
La presión del chorro de agua puede llegar hasta 4100 bares. El agua puede cortar desde aceros endurecidos hasta plásticos, gomas o cerámicas que el láser quemaría.
Qué es el corte láser
Una máquina de corte láser concentra un haz de luz coherente y monocromática sobre el material, fundiendo y vaporizando el metal de forma muy localizada mientras un gas de asistencia -N₂, O₂ o aire- expulsa el material fundido del corte.
El corte por láser utiliza un haz de luz de alta intensidad para fundir, vaporizar o quemar el material en la zona de corte. Es una tecnología rápida y muy precisa para chapas metálicas de espesor bajo o medio, especialmente en acero al carbono, acero inoxidable y aluminio.
El corte se da cuando la luz del rayo láser, con una temperatura elevada, impacta su luz concentrada en la superficie del material, consiguiendo que se derrita y se realice el proceso de corte de acuerdo con la geometría del diseño.
El producto terminado no necesita ser sometido a tratamientos de acabado adicionales en muchos casos, porque el láser puede producir bordes lisos y limpios. No necesita tener consigo matrices de corte y permite realizar ajustes en las siluetas de las piezas.
Cómo funciona el agua filtrada en un sistema de corte por agua
Los problemas en el sistema de refrigeración pueden incluir una alarma de temperatura o caudal por filtro obstruido y una fuga en el circuito cerrado de agua destilada que refrigera la fuente láser y el cabezal de corte.
El circuito cerrado de agua destilada se utiliza para refrigerar la fuente láser y el cabezal de corte. La calidad del agua y el estado de los filtros son elementos relevantes para mantener estable la refrigeración y evitar alarmas de temperatura o caudal.
Diferencias fundamentales entre corte láser y corte por agua
| Requisito técnico | Corte por láser | Corte por chorro de agua |
|---|---|---|
| Principio de funcionamiento | Proceso térmico que funde, vaporiza o quema el material. | Proceso mecánico de corte en frío mediante agua a alta presión y, en ocasiones, abrasivo. |
| Zona afectada por el calor | Genera una zona afectada por el calor que puede alterar las propiedades del material. | No genera zona afectada por calor ni modifica las propiedades del material. |
| Materiales | Principalmente acero, acero inoxidable, aluminio y otros metales; también puede trabajar algunos plásticos y cerámicas según el tipo de láser y la potencia. | Metales, vidrio, cerámica, composite, plástico, goma, piedra y prácticamente cualquier material sólido. |
| Espesor | Más eficiente en chapas finas y medias. | Puede cortar espesores grandes, incluso hasta 200 mm en determinadas aplicaciones. |
| Velocidad | Muy alta en chapas metálicas finas y medias y en series largas. | Más competitivo en espesores grandes o materiales no metálicos. |
| Acabado | Bordes limpios en espesores finos; puede dejar rebabas, oxidación o escoria en algunas condiciones. | Acabado ligeramente más rugoso, pero sin rebabas fundidas ni alteraciones térmicas. |
| Precisión | Alta precisión y posibilidad de realizar figuras geométricas complejas. | Alta precisión, microcorte, ranuras de 0,3 mm y tolerancias inferiores a 0,1 mm en determinadas condiciones. |
Zona afectada térmicamente y estabilidad dimensional
La zona afectada térmicamente es el área del metal que, aunque no se ha fundido, ha visto alterada su microestructura y sus propiedades debido a las altas temperaturas del corte.
En el láser, el calor extremo puede templar los bordes, volviéndolos quebradizos o causando deformaciones. En el chorro de agua, al no existir calor, la estructura molecular del material permanece intacta desde el centro hasta el mismo borde del corte.
El corte láser permite pequeñas alteraciones térmicas o superficiales. El corte por agua no produce alteración metalúrgica ni tensiones residuales en la zona de corte.
Al elegir el corte por agua no hay tensiones térmicas que doblen la pieza, se mantiene la dureza original del material y se eliminan procesos secundarios para corregir deformaciones por calor.
Espesores y velocidad de corte
El corte por chorro de agua tiene la capacidad de cortar material hasta 6 pulgadas de espesor. Las velocidades pueden llegar a alcanzar aproximadamente 2,5 veces la velocidad del sonido, a una presión superior a los 4100 bares.
El láser es extremadamente rápido en chapas finas, pero pierde eficacia a medida que aumenta el grosor, generalmente limitado a 20-25 mm en acero. En otras configuraciones, puede cortar metales de hasta 11/2 pulgadas de espesor.
Los equipos modernos de fibra permiten velocidades de corte de 30-100 m/min en chapas finas. Los equipos láser pueden alcanzar velocidades de corte muy altas, hasta 60 m/min, según el material, el espesor, la potencia y los parámetros de trabajo.
| Tecnología | Rango o capacidad indicada | Comportamiento |
|---|---|---|
| Corte por agua | Hasta 6 pulgadas de espesor; hasta 200 mm o más en determinadas instalaciones. | Conserva la integridad del material y puede atravesar espesores grandes en una sola pasada. |
| Corte láser | Principalmente chapas finas y medias; generalmente limitado a 20-25 mm en acero, aunque determinadas máquinas alcanzan espesores superiores. | Muy rápido en chapa metálica fina y media, pero pierde eficiencia al aumentar el espesor. |
Materiales compatibles
El corte por chorro de agua es un proceso indicado casi para cualquier material, incluyendo vidrio, cerámica, madera, piedra, plástico y hule. También puede procesar acero, aluminio, titanio, cobre, latón, composites, caucho y otros materiales sólidos.
Con el sistema de corte con láser es posible cortar láminas de acero, acero inoxidable, aluminio, aluminio anodizado, cromo, metales preciosos, metal pintado, latón, cobre, titanio, plásticos, caucho y otros materiales.
El láser trabaja principalmente con metales y presenta limitaciones con materiales reflectantes como el cobre y el latón. No puede cortar piedra ni cerámica en las mismas condiciones que un sistema de chorro de agua.
Al variar el tipo de láser y la potencia que se utiliza, es posible adaptar esta tecnología a muchos materiales diferentes y también a los diversos grosores de los mismos.
Cuándo elegir el corte por chorro de agua
Elige corte por agua cuando el material no admite calor, el espesor supera los 30 mm, necesitas cortar materiales no metálicos, requieres corte en 5 ejes o 3D, o el proyecto exige cero alteración metalúrgica del material.
- Bases de maquinaria de gran espesor.
- Utillaje industrial que requiere máxima estabilidad dimensional.
- Cuchillas industriales donde el temple del acero no debe verse alterado.
- Materiales termosensibles o acabados delicados.
- Piedra, cerámica, vidrio, goma, plástico y composites.
- Piezas de gran espesor que requieren mantener sus propiedades originales.
El waterjet ofrece un acabado arenado suave. Esto es fundamental si la pieza requiere un rectificado posterior, ya que no habrá costras de material fundido que dañen las muelas de rectificar.
En muchas ocasiones, el corte es solo el primer paso. Al realizar un corte por agua previo, la pieza que llega a la rectificadora no tiene tensiones internas ni bordes endurecidos por calor, lo que permite un rectificado más rápido, preciso y seguro.
Cuándo elegir el corte láser
Elige corte láser cuando trabajas con chapa metálica de espesor fino o medio, necesitas alta velocidad de producción, las series son medianas o grandes, requieres corte de tubo o necesitas marcado y grabado láser para trazabilidad.
- Chapas de acero al carbono.
- Acero inoxidable.
- Aluminio.
- Producción rápida de piezas finas.
- Series medianas y grandes.
- Diseños geométricos complejos.
- Zonas de tamaño reducido.
El láser es una herramienta excelente para la producción rápida de piezas finas. En chapa fina y media, hasta 15 mm, es significativamente más rápido que el agua.
El corte láser produce bordes limpios que generalmente no necesitan repasado en espesores finos. No requiere realizar sellado, lijado o limpieza de bordes después del corte.
Tipos de láser industrial
Las máquinas actuales se dividen en dos grandes familias: las de CO₂, con una longitud de onda de 10,6 µm, y las de fibra óptica, con una longitud de onda de 1,07 µm.
Las máquinas de CO₂ dominaron el mercado hasta mediados de los 2000 y siguen siendo útiles para materiales no metálicos. Las máquinas de fibra absorben hasta 5 veces mejor en metales, son mucho más eficientes energéticamente y permiten velocidades de corte de 30-100 m/min en chapas finas.
La revolución del láser de fibra multiplicó la potencia disponible y redujo los costes de mantenimiento al eliminar los espejos volantes de CO₂, sustituyéndolos por fibra óptica que conduce el haz sin pérdidas hasta el cabezal de corte.
Corte por láser mediante fusión y combustión
El corte por láser se puede realizar por combustión o por fusión. La técnica para la combustión, llamada oxicombustible, utiliza oxígeno.
Oxyfuel se utiliza especialmente para cortar aceros comunes, incluso aquellos de gran espesor. La antorcha se puede usar manualmente o montada en pantógrafos.
En el corte por fusión, llamado corte por plasma, generalmente se usa un gas inerte que, enviado en una antorcha, se ioniza mediante una alta temperatura producida por un arco eléctrico.
Ventajas y desventajas del corte por agua
Ventajas
- Es un proceso sin aportación de calor.
- No hay resistencia residual.
- No genera contaminación del material trabajado.
- No afecta otras zonas del material trabajado.
- No endurece los materiales y, por lo tanto, no afecta su forma.
- Permite cortar una gran variedad de materiales y espesores.
- Garantiza cortes de excelente calidad con acabados perfectos.
Desventajas
- La profundidad de corte es limitada según el equipo y los parámetros.
- Es una maquinaria muy costosa.
- Necesita más espacio para la instalación de la maquinaria.
- Es una técnica que requiere más tiempo que el corte por láser.
Ventajas y limitaciones del corte láser
- Ofrece alta precisión en el corte.
- Permite conseguir varias figuras geométricas o cualquier otro diseño.
- No necesita matrices de corte.
- Permite realizar ajustes en las siluetas de las piezas.
- Puede actuar sobre zonas de tamaño reducido.
- La transmisión del haz de láser puede alcanzar cualquier orientación en el espacio de trabajo.
- No existe desgaste en la herramienta porque hay una separación definida entre la boquilla que emana la luz y la pieza.
- Es un proceso automatizado y muy sofisticado.
El láser genera una zona afectada por el calor en el material cortado que puede alterar sus propiedades mecánicas y metalúrgicas. El calor puede provocar deformaciones, tensiones residuales, oxidación o cambios de dureza en el borde, según el material y los parámetros.
Acabado de los bordes
El corte por chorro de agua consigue un borde suave sin necesidad de realizar procedimientos secundarios después del corte. El resultado es un corte limpio sin alteraciones térmicas.
Mientras que el láser puede dejar rebabas fundidas en la parte inferior de una pieza gruesa, el waterjet ofrece un acabado arenado suave. En espesores finos, el corte láser suele producir bordes limpios que no necesitan repasado.
La calidad final depende de la velocidad, la presión, la potencia, la calidad del gas, el abrasivo, el estado de los consumibles y el tipo exacto de material.
Coste de maquinaria y productividad
La máquina de corte de chorro de agua tiene un coste más alto que la tecnología láser porque ofrece un proceso más óptimo y fluido, el equipo tiene un periodo de vida útil más largo y la tecnología que emplea es más versátil y polivalente.
Este método de corte no ocasiona ningún daño térmico a las piezas porque se realiza en frío, por lo que es muy demandado en industrias de altas exigencias como la aeronáutica y militar.
El láser tiene un coste por pieza menor en series medianas y grandes de chapa fina. El agua es más económico cuando se trabaja con materiales especiales, espesores gruesos o piezas que no admiten calor.
| Situación | Tecnología generalmente más adecuada |
|---|---|
| Chapa metálica fina o media y series largas | Corte láser |
| Material termosensible | Corte por chorro de agua |
| Espesor grande | Corte por chorro de agua |
| Vidrio, cerámica, piedra, goma o composites | Corte por chorro de agua |
| Alta velocidad en acero, inox o aluminio | Corte láser |
| Cero alteración metalúrgica | Corte por chorro de agua |
Humos, olores y filtración en el corte láser
Con el corte por láser se producen temperaturas localizadas y, con el aumento de la temperatura en un área muy pequeña, se crea una fusión muy rápida o vaporización inmediata de la parte del material que entra en contacto con el rayo láser.
Esta fase hace que el uso de una aspiradora industrial especial que filtre los humos y olores contaminantes suspendidos en el aire sea crucial.
La volatilidad de las partículas contaminantes, como los humos industriales, las exhalaciones y los olores, crea diversos problemas para las empresas, los operadores y las máquinas herramienta.
Las partículas menores de 0,3 micras pueden alcanzar los alvéolos pulmonares, comprometiendo el tracto respiratorio. En contacto con la epidermis pueden crear irritaciones en la piel, dermatitis y enrojecimiento.
La contaminación en el taller reduce la productividad y la eficiencia de las máquinas herramienta, ya que la estratificación de contaminantes invalida la precisión y la tolerancia de los instrumentos de medición y aumenta el mantenimiento de los componentes más delicados.
El mejor sistema para la reducción de humos, exhalaciones y olores es un filtro de carbón asistido por una filtración previa de muy alta eficiencia H13/H14.
Problemas frecuentes en máquinas de corte láser
Mala calidad de corte
La mala calidad de corte, las estrías, la rebaba y la superficie rugosa pueden deberse a un cabezal de corte sucio, una lente contaminada, una boquilla deformada, un centrado incorrecto del haz o una presión y pureza del gas de asistencia fuera de especificación.
Pérdida de potencia
La pérdida de potencia del láser puede estar relacionada con módulos de diodo degradados en una fuente de fibra o con espejos resonadores con depósitos y desalineación del tren óptico en equipos de CO₂.
Alarmas del control de altura
Las alarmas del control de altura del cabezal capacitivo pueden producirse por un sensor contaminado con proyecciones del corte, un cable del sensor con microfisura o un desajuste del rango de trabajo sobre materiales de alta reflectividad como aluminio y cobre.
Errores de posición
Los errores de posición en los ejes X/Y pueden relacionarse con el desgaste de los rodamientos del motor lineal o rotativo, una escala lineal óptica dañada o sucia y una ganancia del lazo de velocidad mal ajustada en el variador.
Refrigeración
Los problemas en el sistema de refrigeración pueden incluir una alarma de temperatura o caudal por filtro obstruido y una fuga en el circuito cerrado de agua destilada que refrigera la fuente láser y el cabezal.
Extracción de humos
El fallo en el sistema de extracción de humos puede deberse a filtros de cartucho saturados, un ventilador de extracción con rodamientos desgastados o sensores de diferencial de presión fuera de rango.
Integración de tecnologías
En la fabricación industrial moderna, el corte por agua y el corte láser son dos tecnologías dominantes para el procesamiento de materiales. Ambas ofrecen ventajas únicas, pero elegir la correcta puede marcar la diferencia entre un proyecto eficiente y uno con sobrecostes innecesarios.
La ventaja de disponer de ambas tecnologías consiste en elegir la óptima para cada pieza o incluso combinarlas en un mismo proyecto: corte láser para las piezas de chapa fina y corte por agua para los componentes de espesor grueso o materiales especiales.
Ambos procesos pueden integrarse con mecanizado CNC, soldadura láser robotizada y calderería, ofreciendo soluciones completas de fabricación sin necesidad de subcontratar.
El corte por láser y el corte por chorro de agua son tecnologías versátiles y multifuncionales para conseguir diseños en distintos materiales y espesores. El láser destaca por su velocidad en chapas metálicas finas y medias, mientras que el agua sobresale cuando se necesita trabajar en frío, cortar grandes espesores o conservar intactas las propiedades del material.
tags: #taglio #laser #agua #filtrada
Publicaciones populares:
- Etapas y flujograma del proceso de potabilización del agua
- Ajustar el filtro de aire del Honda FR-V: instrucciones simples
- Materiales de filtración: qué elegir
- ¿Qué son los centros compactos autónomos de potabilización de agua?
- Guía de la Earntz Mascarilla FFP2 plegada sin válvula EZKZ01