
La eliminación del fenol de un lodo de depuración requiere combinar la caracterización del residuo con un tratamiento capaz de reducir la toxicidad de los compuestos fenólicos y, cuando sea posible, recuperar o reutilizar el material tratado. El procedimiento basado en adsorción catalítica irreversible y combustión in situ permite tratar compuestos fenólicos en condiciones suaves y regenerar el adsorbente.
El método combina una primera fase de adsorción y polimerización del fenol sobre óxidos de manganeso y sistemas mixtos, seguida de una calcinación a temperaturas inferiores a 200 ºC que oxida el residuo orgánico y regenera completamente el catalizador. La práctica debe adaptarse a la naturaleza del lodo, porque los lodos pueden contener materia orgánica, microorganismos patógenos, metales pesados y contaminantes procedentes del agua residual tratada.
1. Fundamento de la eliminación del fenol
Las sustancias químicas se utilizan mucho en la fabricación de productos cotidianos, como revestimientos antiadherentes, pinturas, adhesivos y productos de limpieza. Los compuestos químicos suelen ser persistentes por naturaleza, lo que significa que pueden atravesar los sistemas tradicionales de tratamiento de aguas residuales, con el resultado de que estos compuestos se liberan en las vías fluviales dentro de los efluentes de aguas residuales e incluso entran en las fuentes de agua utilizadas para beber.
Además, algunas sustancias químicas no se degradan, sino que se bioacumulan en el cuerpo de las personas y los animales. Los investigadores han encontrado más de 300 sustancias en muestras de sangre humana y leche materna, algunas de las cuales pueden interferir en el sistema hormonal o nervioso (alteración endocrina). La mejora de las capacidades analíticas en los últimos años ha permitido aumentar la visibilidad de los compuestos químicos persistentes en las masas de agua.
- La presión de los consumidores sobre la salud humana y el medio ambiente
- Desarrollo de nuevas tecnologías para hacer frente a los compuestos de interés emergente
- Los organismos de control están estudiando nuevas directivas y reglamentos
La preocupación por el desarrollo para el tratamiento de aguas residuales industriales ha crecido notablemente en los últimos años. La depuración efectiva de las aguas residuales industriales se ha convertido en una preocupación creciente en las últimas décadas.
La legislación de los países desarrollados, y cada vez más la de los países en vías de desarrollo, ha evolucionado para recoger esta preocupación llevando a regulaciones ambientales y estándares cada vez más restrictivos. Los efluentes industriales contienen frecuentemente contaminantes tóxicos y resistentes a los tratamientos convencionales de aguas residuales, por lo que existe la necesidad de desarrollas tecnologías eficaces para la eliminación de contaminantes y el esfuerzo en investigación y desarrollo se ha redoblado.
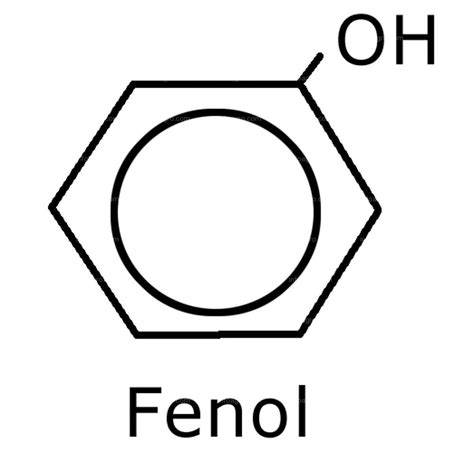
El fenol y los compuestos fenólicos constituyen materias primas o productos intermedios en numerosas industrias petroquímicas, químicas y farmacéuticas, y son así mismo productos de degradación oxidativa de hidrocarburos aromáticos de mayor peso molecular. Por este motivo el fenol es posiblemente el compuesto modelo más empleado para el desarrollo de nuevos procesos de depuración de aguas.
El fenol es un contaminante muy típico en efluentes líquidos provenientes de distintos tipos de industria como la química, farmacéutica o la petroquímica, que además se caracteriza por ser un producto tóxico para los microorganismos que se usan habitualmente en los tratamientos clásicos de depuración.
De igual forma, este contaminante presenta una reactividad considerable, por lo que «si se acumula fenol en un medio incontrolado donde además existan otras sustancias con las que pueda reaccionar pueden originase otro tipo de contaminantes aun más tóxicos que el propio fenol».
2. Relación entre el fenol y los lodos de depuración
2.1. Origen de los lodos
Los lodos en las depuradoras de oxidación total son el resultado del proceso biológico mediante el cual los microorganismos degradan la materia orgánica presente en las aguas residuales. Durante este proceso:
- Las bacterias consumen contaminantes
- Se generan residuos sólidos biológicos
- Estos residuos se acumulan en forma de lodo
Por tanto, los lodos en sistemas de oxidación total son un subproducto inevitable del tratamiento. Los lodos son una consecuencia natural del tratamiento biológico y forman parte del funcionamiento normal de cualquier depuradora de aguas residuales domésticas.
El establecimiento de depuradoras con carácter obligatorio, mejora la calidad de las aguas vertidas. Sin embargo, es necesario un adecuado tratamiento de lodos de depuración de aguas residuales la cantidad de lodos generados que se deben tratar.
La producción de lodos se verá incrementada acorde al crecimiento demográfico. Actualmente, el tratamiento de aguas residuales genera millones de toneladas de lodo en todo el mundo.
| Región | Cantidad de lodos | Año |
|---|---|---|
| Unión Europea | 8 millones de toneladas | 2011 |
| Estados Unidos | 7.2 millones | 2010 |
| China | 9.2 millones | 2009 |
Ante esta previsión, es esencial encontrar el modo de aprovechar los lodos y conseguir una eliminación factible y sostenible. Ante el aumento de la producción de lodos, es necesario hallar la fórmula para su reutilización.
2.2. Tipos de lodos
En este tipo de sistemas podemos encontrar:
- Lodos activos (biomasa viva)
- Lodos estabilizados (menos actividad biológica)
- Lodos en exceso (acumulación que requiere retirada)
Los lodos en sistemas de oxidación total no son negativos por sí mismos. De hecho:
- Son necesarios para el proceso biológico
- Contienen bacterias beneficiosas
- El problema aparece cuando hay exceso
El objetivo no es eliminar los lodos, sino mantener un equilibrio óptimo. El buen funcionamiento del proceso condiciona la cantidad de lodos generados.
La producción de lodos está condicionada por diferentes factores. Tanto la calidad como la cantidad de lodos producidos varía de una planta a otra. También dentro de una misma planta, varían las condiciones con el paso del tiempo.
Caudal de agua, tipo de contaminantes que se hallan en el agua, o situación de la instalación son algunos de los factores que repercuten en el resultado del tratamiento. Es necesario tener presente el tipo de tratamiento y su eficacia.
Un mal funcionamiento del proceso puede suponer una producción de lodos mayor, o de baja calidad. Un proceso incorrecto o defectuoso puede producir una mayor cantidad de lodos o de baja calidad.
2.3. Clasificación según la etapa de depuración
Lodos primarios
Son el resultado del proceso de decantación primaria y tienen lugar a través de la extracción por gravedad de aquellos sólidos en suspensión que se encuentren en el agua residual. Los lodos primarios son la suma de materia orgánica e inorgánica con burbujas de gas retenidas en la suspensión.
Una característica de los lodos primarios es que carecen de estructura fija. La conducta de esta mezcla se puede ver modificada sustancialmente por su concentración, composición y temperatura.
Lodos mixtos
Su principal característica es que se forman de la unión de lodos primarios y secundarios. Los lodos que dan lugar a los lodos mixtos (primario y secundario) pueden recibir tratamiento de forma separada o mezclados.
Es habitual tratar los lodos mixtos en la línea de fango de las EDAR.
Lodos biológicos o secundarios
Este tipo de lodos se desarrolla durante el proceso biológico de la EDAR y se extraen a lo largo de la decantación secundaria. Su composición está fundamentada en polisacáridos y proteínas, bacterias y microorganismos.
Posee una estabilidad parcial. Por la naturaleza de las sustancias que forman parte, su composición está basada en sustancias orgánicas que presentan una estabilidad parcial a causa de la aireación en el proceso.
Esta aireación genera menos olores que los lodos primarios. A pesar de la estabilidad parcial, sus condiciones sépticas fuerzan su estabilización en el propio proceso o en procesos externos.
Lodos químicos o fisicoquímicos
Se producen de forma condicionada a que, en la línea de agua, se produzca un tratamiento bien químico o fisicoquímico. Suelen ser el resultado de añadir sales de hierro o de aluminio al agua a tratar.
Estas sales, junto a la cal, se vierten en el agua para optimizar el proceso de supresión de materia orgánica en suspensión y ciertos compuestos inorgánicos.
3. Caracterización previa del lodo contaminado
Tratar lodos, los convierte en aprovechables al eliminar su toxicidad. Los lodos, a causa de los procesos fisicoquímicos que desarrollan suelen tener una alta presencia de organismos patógenos, elementos orgánicos y dependiendo de su proveniencia pueden contener metales pesados.
Por ello, es necesario realizar un adecuado tratamiento que permita estabilizar los lodos y hacer de ellos un material con valor aprovechable. Es necesario conocer la naturaleza del lodo para prever su impacto ambiental.
A fin de poder realizar el tratamientos, es imprescindible conocer las características de los lodos que formarán parte del proceso. La calidad del agua a tratar y calidad deseada son clave para el diseño de la EDAR.
La calidad y la cantidad del lodo determinan la selección del procedimiento de eliminación del fenol, la necesidad de pretratamiento y las posibilidades de reutilización del adsorbente o del residuo final.
3.1. Parámetros de identificación
- Tipo de lodo: primario, secundario, mixto o químico.
- Concentración de fenol y otros compuestos fenólicos.
- Presencia de nitrofenol o clorofenol.
- Contenido de materia orgánica e inorgánica.
- Presencia de organismos patógenos.
- Posible contenido de metales pesados.
- Concentración, composición y temperatura.
- Estado de estabilización y humedad del lodo.
La invención está especialmente indicada para el tratamiento de aguas residuales contaminadas mayoritariamente con compuestos fenólicos. El proceso tiene lugar en condiciones suaves de reacción y es de potencial interés en la depuración de aguas residuales con alto contenido en fenoles, procedentes de refinerías, industria papelera, farmacéutica o de fabricación de resinas, entre otras.
4. Base tecnológica: adsorción catalítica irreversible
El grupo de investigación Estructura y Quimica de Nanomateriales ha desarrollado un nuevo procedimiento que combinando las técnicas de adsorción y catálisis, permite la eliminación del fenol y otros compuestos tóxicos tales como el nitrofenol o el clorofenol.
El grupo de investigación 'Química de Sólidos y Catálisis' de la Universidad de Cádiz (UCA), que lidera en la actualidad el profesor Miguel Ángel Cauqui, trabaja en el desarrollo de catalizadores con aplicación en diferentes procesos medioambientales, como por ejemplo la depuración de aguas residuales de origen industrial.
Fruto del trabajo de este grupo de investigación es el descubrimiento de un nuevo procedimiento para la eliminación de fenol en medio acuoso, basado en la adsorción y posterior oxidación de dicho producto por parte de los óxidos de cerio y manganeso.
Así las cosas, la UCA ha trabajado en «la posibilidad de desarrollar tecnologías basadas en el uso de catalizadores de óxido de manganeso con el objetivo de transformar fenol en productos menos nocivos como el CO2 y el agua».
El tratamiento de aguas residuales mediante degradación biológica constituye el proceso más comúnmente empleado en la depuración de tales efluentes. Así, la gran variedad de compuestos que se pueden tratar convierten a esta técnica en la más adecuada para el tratamiento de aguas residuales con orígenes diversos, como por ejemplo las aguas residuales urbanas.
No obstante, la presencia de determinados compuestos orgánicos altamente tóxicos, como es el caso del fenol, reducen drásticamente su efectividad hasta el punto de hacerlos inviables. El fenol se caracteriza por ser un producto tóxico para los microorganismos que se usan habitualmente en los tratamientos clásicos de depuración.
En tales casos, la alternativa es el empleo de sustancias como el carbón activo ya que es uno de los adsorbentes más versátiles, así como por sus buenas propiedades adsorbentes para una amplia gama de contaminantes orgánicos.
No obstante, tras la saturación del adsorbente, éste pierde sus propiedades y su regeneración puede ser costosa. Asimismo, la presencia de determinadas impurezas hace que la adsorción de fenol aumente notablemente, observándose además que en gran medida dicha adsorción es irreversible.
Este hecho es de gran importancia ya que se aumenta el rendimiento de eliminación. Sin embargo, también aumenta la dificultad de eliminar el fenol adsorbido de manera irreversible, haciendo imposible su reutilización y por ende su aplicación industrial.
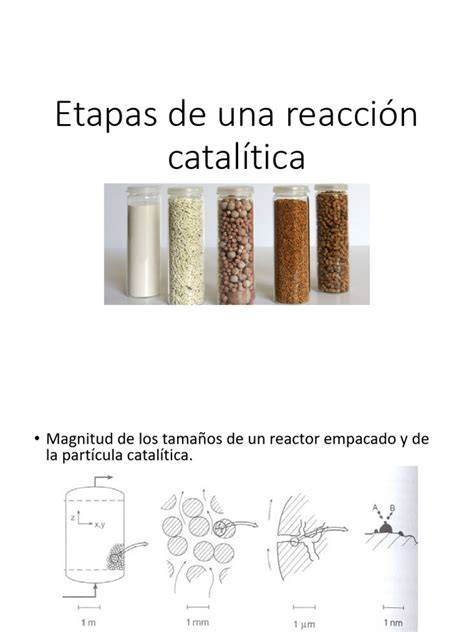
Partiendo de estos hechos, el grupo de investigación ha conseguido desarrollar una nueva tecnología de depuración basada en la adsorción catalítica irreversible de los compuestos fenólicos, similar a la observada en los carbones activos, pero solventando el problema de la eliminación del fenol polimerizado en la superficie del adsorbente mediante combustión in situ.
Esto permitiría la posibilidad de reutilizar el adsorbente. Básicamente, el grupo aplica un catalizador con características de adsorbente.
5. Secuencia práctica del tratamiento
5.1. Preparación del lodo
La eliminación de fenol debe integrarse en la línea de tratamiento de lodos, teniendo en cuenta que los lodos se pueden someter a diferentes procesos como el secado para su transporte a vertederos, la utilización directa en la agricultura, la incineración etc.
El tratamiento debe comenzar con la identificación del tipo de lodo y con la separación de materiales que puedan interferir en el contacto entre el contaminante y el catalizador. La calidad del agua residual a tratar y la expectativa de calidad de agua después del tratamiento, límite de vertido, etcétera, deben considerarse al diseñar el proceso.
5.2. Contacto con el catalizador
Se trata por tanto de una combinación de procesos que implicarían una primera fase donde los contaminantes, tras sufrir un proceso de polimerización se adsorberían en el óxido, y una segunda etapa en la cual se sometería al catalizador a un tratamiento de calcinación que conduciría a la oxidación del residuo orgánico.
Para ello el grupo propone emplear óxidos de manganeso y sistemas mixtos, soportados (en materiales como SiO2, Al2O3, CeO2 CeZrOx) o en forma de composites.
La primera etapa debe favorecer el contacto entre el fenol presente en la fase acuosa o en el lodo acondicionado y la superficie del catalizador. La adsorción concentra el contaminante sobre el sólido y la polimerización facilita su retención irreversible.
5.3. Adsorción irreversible y polimerización
Así, el mecanismo propuesto consta de dos etapas:
- Adsorción irreversible por polimeración en la superficie del catalizador.
- Combustión in-situ, por calcinación a temperaturas inferiores a 200 ºC.
Cuando al introducir los óxidos de manganeso en disoluciones acuosas de fenol, parte del manganeso se disuelve y se generan las nanopartículas carbonosas, que se caracterizan por tener un diámetro homogéneo debido a la polimerización del fenol.
La adsorción irreversible aumenta el rendimiento de eliminación porque evita que el fenol vuelva fácilmente a la fase líquida. La polimerización transforma el contaminante retenido en un residuo orgánico depositado sobre la superficie del catalizador.
5.4. Combustión in situ y regeneración
Esta segunda etapa de calcinación es fundamental ya que produce la combustión total de la materia orgánica adsorbida en la superficie del catalizador, sin afectar a sus propiedades y sirviendo de esta manera a la regeneración completa del mismo.
La combustión in situ resuelve una de las principales limitaciones de la adsorción convencional: la pérdida de capacidad del adsorbente después de la saturación. El tratamiento permite la regeneración del adsorbente.
La propuesta de la UCA busca transformar fenol en productos menos nocivos como el CO2 y el agua. El método permite la eliminación total de compuestos fenólicos en aguas residuales.
6. Catalizadores y materiales empleados
| Material o sistema | Función en el proceso |
|---|---|
| Óxidos de manganeso | Adsorción y catálisis de compuestos fenólicos |
| Óxidos de cerio y manganeso | Adsorción y posterior oxidación del fenol |
| SiO2 | Material de soporte |
| Al2O3 | Material de soporte |
| CeO2 | Material de soporte |
| CeZrOx | Material de soporte |
| Carbón activo | Adsorbente para una amplia gama de contaminantes orgánicos |
La fase activa está constituida por metales de transición, aunque habitualmente se trata de hierro, soportados sobre carbón activo, alúmina, sílice, tamices moleculares mesoporosos, zeolitas, arcillas pilareadas o resinas de intercambio iónico.
El grupo también ha aplicado los mismos fundamentos de la eliminación del fenol en la formación nanopartículas de carbón. Esto supone un valor añadido a la tecnología ya que los procesos de síntesis de nanoesferas de carbón tienen potenciales aplicaciones en separación de gases, como tamices moleculares, soportes de catalizadores y en electrodos en baterías de ión litio.
Todo esto no sería posible sin la formación previa de nanopartículas esféricas de manganeso y de carbono (procedente de los compuestos orgánicos). Se generan nanopartículas homogéneas y esféricas que presentan múltiples aplicaciones industriales.
7. Comparación con otras tecnologías de eliminación
7.1. Tratamiento biológico
La degradación biológica constituye el proceso más comúnmente empleado en la depuración de aguas residuales. La gran variedad de compuestos que se pueden tratar convierten a esta técnica en la más adecuada para el tratamiento de aguas residuales con orígenes diversos, como por ejemplo las aguas residuales urbanas.
Sin embargo, la presencia de determinados compuestos orgánicos altamente tóxicos, como es el caso del fenol, reducen drásticamente su efectividad hasta el punto de hacerlos inviables. El fenol es un producto tóxico para los microorganismos que se usan habitualmente en los tratamientos clásicos de depuración.
7.2. Carbón activo
El carbón activo es uno de los adsorbentes más versátiles, así como por sus buenas propiedades adsorbentes para una amplia gama de contaminantes orgánicos. No obstante, tras la saturación del adsorbente, éste pierde sus propiedades y su regeneración puede ser costosa.
La adsorción de fenol puede aumentar notablemente en presencia de determinadas impurezas, observándose además que en gran medida dicha adsorción es irreversible. Aunque esta característica aumenta el rendimiento de eliminación, también dificulta eliminar el fenol adsorbido y hace imposible la reutilización del material sin una etapa adecuada de regeneración.
7.3. Oxidación húmeda
La oxidación de contaminantes en agua mediante oxidación húmeda (wet air oxidation, WAO) y mediante oxidación húmeda catalítica (catalytic wet air oxidation, CWAO) empleando aire y oxígeno puro es una de las tecnologías más estudiadas para la eliminación de fenoles.
Permite eficacias de eliminación muy elevadas, aunque requiere del empleo de presiones y temperaturas altas (20-200 bar, 200-320ºC), lo que encarece el tratamiento.
7.4. Proceso Fenton
Una alternativa para reducir la severidad de las condiciones de reacción es la oxidación húmeda catalítica con peróxido de hidrógeno (catalytic wet peroxide oxidation, CWPO), la cual encuentra diversas variantes. De entre ellas el reactivo Fenton es una de las opciones más destacadas.
En este proceso el peróxido de hidrógeno se descompone catalíticamente en presencia de ión ferroso produciendo radicales hidroxilo, los cuales tiene una gran capacidad de oxidación.
La aplicación del proceso Fenton al tratamiento de aguas residuales ha suscitado gran interés debido al bajo coste de las sales ferrosas, a su baja toxicidad y a que el peróxido de hidrógeno es sencillo de manejar y el exceso se descompone en productos inocuos.
Asimismo, los requerimientos en equipo son bajos y las condiciones de reacción son suaves. Sin embargo, el proceso Fenton adolece de algunos inconvenientes tales como el alto consumo de peróxido de hidrógeno y la necesidad de eliminar el hierro añadido, lo que añade etapas adicionales al tratamiento e incrementa el coste.
Parte de los inconvenientes del proceso Fentón pueden evitarse mediante empleo de un catalizador heterogéneo (proceso Fenton heterogéneo). Los catalizadores soportados sobre carbón activo permiten llevar a cabo el tratamiento con una lixiviación limitada de la fase activa.
Los mayores inconvenientes del proceso Fentón heterogéneo se derivan de la lixiviación de la fase activa cuando el pH del medio se reduce a valores en torno a 3, el cual es por cierto el valor óptimo de funcionamiento del proceso Fenton homogéneo.
La Figura 1 muestra cómo un agua residual modelo con 100 mg/L de fenol puede ser tratada mediante un proceso Fenton heterogéneo basado en un catalizador de hierro soportado sobre carbón (Fe/AC) activa hasta la completa eliminación del contaminante de partida.
A pesar de la desaparición del fenol contenido inicialmente, el agua no queda descontaminada por completo, puesto que tras el tratamiento persisten ciertos productos de degradación, fundamentalmente ácidos orgánicos cuya eliminación es compleja.
Los productos formados en la oxidación son importantes a la hora de evaluar el proceso, ya que algunos de ellos, como son las quinonas, pueden tener mayor toxicidad incluso que el fenol de partida, aunque tal como muestra la Figura 3 los compuestos aromáticos pueden ser eliminados mediante la aplicación de un tiempo adecuado de tratamiento.
Aplicación del proceso de Fenton para el tratamiento de aguas residuales del sector automotriz
8. Control de los productos de transformación
La desaparición del fenol inicial no demuestra por sí sola que el lodo o el agua hayan quedado completamente descontaminados. Los productos formados durante la oxidación deben evaluarse porque algunos pueden conservar toxicidad o presentar una toxicidad mayor que el compuesto de partida.
La Figura 2 muestra la distribución típica de los ácidos orgánicos formados por tratamiento Fenton heterogéneo del fenol. La Figura 3 muestra la distribución típica de productos aromáticos en la oxidación de fenol mediante un proceso Fenton heterogéneo.
- Fenol residual.
- Compuestos fenólicos polimerizados.
- Ácidos orgánicos.
- Productos aromáticos.
- Quinonas.
- CO2 y agua como productos menos nocivos.
La presencia de productos de degradación es importante a la hora de evaluar el proceso. El control analítico debe verificar la eliminación del fenol y de los compuestos fenólicos, además de comprobar la evolución de los productos de transformación.
9. Integración en una EDAR y en la línea de fangos
En esencia, una Estación Depuradora de Aguas Residuales busca reducir la contaminación. Por ello, al referirnos a una EDAR (por sus siglas), debemos tener presente la agrupación de instalaciones dedicadas a que el agua alcance un mínimo de calidad.
El mínimo de calidad aceptable es un concepto que ha evolucionado para ser cada vez más estricto. Es decir, cada vez, la calidad exigida debe de ser mayor a la vez que los niveles de contaminación deben ser menores.
A la hora de diseñar una EDAR, debemos tener en cuenta la cantidad de procesos que lleva a cabo, como la depuración de agua y el tratamiento de lodos de depuración de aguas residuales, entre otros. Por ello, se debe tener presente todas las variables implicadas en estos procesos.
9.1. Etapas convencionales de una EDAR
- Desbaste y tamizado. En esta etapa se produce un primer cribado. Se extraen los sólidos de mayor tamaño existentes en el efluente ya sean papeles, plásticos u otros objetos arrastrados por la corriente.
- Desarenado y desengrasado. Durante el desarenado se retiran por acción de la gravedad minerales y partículas existentes que dañarían la instalación. El desengrasado elimina las grasas, espuma y materiales flotantes que obstaculizarían la etapa de aireación.
- Tratamiento primario. El agua fluye lentamente permitiendo la sedimentación de los sólidos en suspensión, además pueden añadirse agentes floculantes para favorecer el proceso. En esta etapa se obtienen los lodos primarios.
- Tratamiento secundario o biológico. Se dan una serie de fenómenos biológicos que producen la degradación de la materia orgánica existente en la corriente de agua, disminuyendo así su contaminación.
- Decantación secundaria. Nueva etapa de sedimentación donde se eliminarán los fangos o lodos secundarios generados tras el tratamiento biológico.
- Tratamiento terciario. Puede incluir el tratamiento químico a fin de reducir sustancias concretas o un sistema de desinfección del agua tratada.
- Línea de fango. Los lodos se pueden someter a diferentes procesos como el secado para su transporte a vertederos, la utilización directa en la agricultura, la incineración etc.
Los lodos producidos en la etapa de decantación secundaria pueden ser reintroducidos en el tratamiento secundario para una mayor descomposición de la materia orgánica. La eliminación de fenol puede incorporarse como tratamiento específico cuando el lodo o la corriente residual presentan una contaminación fenólica relevante.
9.2. Posible integración del proceso catalítico
La integración del tratamiento catalítico debe situarse después de la separación y acondicionamiento del lodo, antes de su valorización o disposición final. La secuencia básica comprende:
- Identificación del lodo y determinación de la concentración de fenol.
- Separación de sólidos o materiales que dificulten el contacto.
- Contacto del lodo acondicionado con el óxido o composite catalítico.
- Adsorción irreversible y polimerización del fenol sobre la superficie.
- Calcinación a temperaturas inferiores a 200 ºC.
- Combustión total de la materia orgánica adsorbida.
- Regeneración del catalizador.
- Verificación de la eliminación de fenol y de los productos de transformación.
El método permite la regeneración del adsorbente. Tiene lugar en condiciones suaves de reacción, gracias a la combinación de técnicas catalíticas y de adsorción.
10. Gestión del lodo antes y después del tratamiento
10.1. Consecuencias de una gestión deficiente
Una mala gestión de lodos en depuradoras puede provocar:
- Disminución del rendimiento depurativo
- Malos olores
- Obstrucciones internas
- Fallos en el sistema
Cuando hay acumulación de lodos en depuradora, el proceso biológico pierde eficiencia. Un exceso de lodos puede generar:
- Vertidos mal depurados
- Contaminación del entorno
- Incumplimiento de normativa
Controlar los lodos no es opcional: es clave para garantizar la eficacia, sostenibilidad y legalidad del sistema.
10.2. Retirada y gestión del residuo
La eliminación de lodos en depuradoras se realiza mediante:
- Camión cisterna autorizado
- Bombeo de lodos acumulados
- Transporte a planta de tratamiento
Los lodos son considerados residuos y deben:
- Ser tratados en instalaciones autorizadas
- Cumplir normativa medioambiental
- Gestionarse de forma controlada
La extracción debe ser profesional y regulada, ya que hablamos de gestión de residuos en depuración de aguas. Tras la eliminación del fenol, la posible utilización del lodo dependerá de sus características finales y de los requisitos aplicables a cada destino.
10.3. Valorización y economía circular
El vertido de aguas contaminadas supone un gran impacto sobre el medio ambiente. El constante desarrollo industrial, junto al aumento de la densidad de la población, repercute directamente en el medio ambiente.
El desarrollo de tecnologías en tratamiento de agua pone rumbo a la economía circular. Un inconveniente al que habitualmente se hace referencia es el alto consumo energético, sin embargo, puede ser compensado con el uso de energías renovables.
Además, en el caso de la depuración, la generación de lodos ofrece la oportunidad de emplearlos como fertilizantes. Recuperar los desechos y darles un nuevo valor, como materia prima o a través de los suelos de cultivo, es un paso hacia la economía circular.
Tratar lodos, los convierte en aprovechables al eliminar su toxicidad. Por ello, es necesario realizar un adecuado tratamiento que permita estabilizar los lodos y hacer de ellos un material con valor aprovechable.
11. Ventajas y limitaciones del procedimiento
11.1. Ventajas
- Supone una alternativa a los métodos biológicos usados tradicionalmente para el tratamiento de aguas residuales, que presentan fuertes limitaciones debido a la toxicidad del fenol.
- El método permite la regeneración del adsorbente.
- Permite la eliminación total de compuestos fenólicos en aguas residuales.
- Tiene lugar en condiciones suaves de reacción, gracias a la combinación de técnicas catalíticas y de adsorción.
- Se generan nanopartículas homogéneas y esféricas que presentan múltiples aplicaciones industriales.
- Presenta costes menores que los métodos de tratamiento convencionales así como supone una mayor facilidad de operación.
- La tecnología puede aplicarse a fenol, nitrofenol y clorofenol.
- La combustión in situ permite regenerar el catalizador sin retirar previamente todo el residuo polimerizado.
El uso del sistema diseñado por los investigadores de la UCA posee "ventajas" sobre los métodos tradicionales centrados en el tratamiento de aguas residuales que presentan una alta toxicidad de fenol, entre los que ha destacado la "reducción de los costes y una mayor facilidad de operación".
11.2. Limitaciones que deben considerarse
El método se ha aplicado a escala de laboratorio, aunque «sabemos que puede funcionar en efluentes muy concretos». La aplicación a lodos reales exige tener en cuenta la composición compleja del residuo y la presencia de sustancias que pueden modificar la adsorción.
La regeneración del adsorbente mediante calcinación debe comprobarse para cada composición de lodo, porque la presencia de impurezas, materia orgánica y otros contaminantes puede afectar al comportamiento del catalizador.
En los procesos de oxidación, la desaparición del fenol no garantiza por sí sola la descontaminación completa. Tras el tratamiento pueden persistir ciertos productos de degradación, fundamentalmente ácidos orgánicos cuya eliminación es compleja.
Los mayores inconvenientes del proceso Fentón heterogéneo se derivan de la lixiviación de la fase activa cuando el pH del medio se reduce a valores en torno a 3. Los productos formados en la oxidación son importantes a la hora de evaluar el proceso, ya que algunos de ellos, como son las quinonas, pueden tener mayor toxicidad incluso que el fenol de partida.
12. Control operativo del sistema de lodos
12.1. Frecuencia de retirada
La frecuencia de vaciado de lodos en depuradora depende de varios factores:
- Número de usuarios
- Carga orgánica
- Tamaño del equipo
- Uso (permanente o estacional)
En general:
- Viviendas habituales: cada 1-2 años
- Uso intensivo: revisiones más frecuentes
No existe una única frecuencia, pero sí una regla clara: evitar la acumulación excesiva de lodos en depuradoras domésticas.
12.2. Señales de alerta
Debes revisar tu sistema si detectas:
- Olores desagradables
- Agua turbia en salida
- Ruidos o fallos en aireación
- Sedimentos visibles
Algunos signos de exceso de lodos son:
- Mal olor
- Agua mal depurada
- Sedimentos visibles
12.3. Buenas prácticas
Para reducir la generación de lodos:
- Evitar verter grasas y aceites
- No usar productos químicos agresivos
- Controlar detergentes
- No tirar sólidos no biodegradables
Un buen mantenimiento incluye:
- Revisiones periódicas
- Control del sistema de aireación
- Supervisión del nivel de lodos
Un uso adecuado y un mantenimiento correcto reducen la necesidad de intervención y mejoran la vida útil del sistema. El objetivo no es eliminar los lodos, sino mantener un equilibrio óptimo.
13. Alternativa MBR para reducir la generación de lodos
La tecnología evoluciona para dar solución a una normativa cada vez más exigente. Un ejemplo es el Reglamento de la UE 2020/741 del 25 de mayo de 2020 relativo a los requisitos mínimos para la reutilización del agua.
El sistema MBR, se presenta como una de las tecnologías de depuración con más futuro porque, dando cumplimiento a la normativa, permite reducir considerablemente el tamaño de las plantas de depuración.
En una MBR se producen distintas operaciones unitarias de forma combinada. En un solo proceso tienen lugar las etapas de decantación, biológica y de filtración.
13.1. Procesos biológicos y edad del fango
Los procesos biológicos mantienen similitudes con el proceso de fangos activos. Puede producirse combinación de procesos, por ejemplo un proceso anóxico/aerobio permite obtener una reducción de nitratos y la degradación de la materia orgánica.
En los sistemas MBR es posible alcanzar edades de fango elevadas, lo cual, favorece el desarrollo de microorganismos de crecimiento lento como nitrificantes o bacterias. Una mayor edad de fango ofrece un licor de mezcla más activo capaz de degradar una gama superior de compuestos.
En un MBR se consigue una reducción de lodos generados de entre 30 - 50% respecto a sistemas convencionales de lodos activados. Esta reducción se debe a las altas edades de fango, lo cual, permiten un mayor aprovechamiento del sustrato.
13.2. Concentración de sólidos
Los sistemas MBR funcionan a altas concentraciones de licor mezcla. MBR es un sistema capaz de funcionar en concentraciones de entre 10000 mg/L y 15000 mg/L, pudiendo ocasionalmente exceder los 20000 mg/L.
Esto permite obtener mayores tiempos de retención de lodos o lo que es lo mismo fangos de mayor edad. Esto supone una mayor eliminación de materia orgánica.
Por otro lado, los sistemas convencionales de fangos activos, funcionan en una horquilla de concentración menor, entre 2000 mg/L y 4000 mg/L.
El sistema MBR ofrece una mayor capacidad de tratamiento. Al superar la concentración de sólidos en suspensión permitida en el tratamiento biológico convencional, los sistemas MBR ofrecen una operación más robusta.
Además, en comparación, las instalaciones y reactores MBR son más pequeños que los de los métodos convencionales. Los MBR tienen una producción de fango menor.
14. Criterios para evaluar la práctica
La práctica de eliminación del fenol de un lodo de depuración debe evaluarse mediante criterios químicos, operativos y ambientales. El análisis debe relacionar la concentración inicial del contaminante con la concentración residual y con los productos formados durante el tratamiento.
- Reducción de la concentración de fenol.
- Eliminación de nitrofenol y clorofenol cuando estén presentes.
- Control de productos aromáticos y ácidos orgánicos.
- Verificación de la combustión total de la materia orgánica adsorbida.
- Comprobación de que el catalizador conserva sus propiedades.
- Evaluación de la posibilidad de reutilizar el adsorbente regenerado.
- Control de la presencia de metales pesados y organismos patógenos en el lodo tratado.
- Comprobación de que el residuo final puede gestionarse de forma controlada.
La selección del proceso debe considerar tanto la eficacia de eliminación como la facilidad de operación, el coste, la generación de residuos secundarios y la posibilidad de recuperar materiales.
El proceso Fenton heterogéneo presenta las ventajas del proceso Fenton convencional u homogéneo, pero provoca una menor contaminación de los efluentes con el hierro utilizado como catalizador. La comparación con la adsorción catalítica basada en óxidos de manganeso y sistemas mixtos permite valorar diferentes opciones para tratar corrientes con fenol.
tags: #practica #eliminacion #del #fenol #de #un
Publicaciones populares:
- Guía para medir la turbidez en piscinas usando pastillas
- Compatibilidad del filtro de aire para Iveco Eurocargo
- Cómo funcionan los filtros nasales y dónde encontrarlos
- Cómo elegir repuestos para depuradoras Bestway: compatibilidad y recomendaciones
- Guía de selección de casetas de agua bruta para depuradoras