
Un scrubber de platos perforados o de bandejas es un lavador de gases que pone en contacto una corriente gaseosa contaminada con un líquido absorbente distribuido en etapas horizontales. El gas asciende a través de los orificios de los platos, mientras que el líquido desciende de una bandeja a otra, favoreciendo la absorción física, la reacción química y la captura de partículas.
Este equipo permite reducir la concentración de gases ácidos, vapores químicos, partículas, aerosoles, olores industriales y algunos compuestos orgánicos volátiles antes de liberar el gas tratado a la atmósfera. Su diseño resulta especialmente útil cuando las cargas de líquido y de gas son variables, se necesita un diámetro elevado o existe riesgo de ensuciamiento, porque las columnas de platos son más fáciles de limpiar que las columnas empacadas.
Qué es un scrubber de platos filtrantes
Un scrubber, también conocido como lavador de gases, es un equipo diseñado para eliminar contaminantes presentes en una corriente gaseosa antes de que esta sea liberada a la atmósfera. Su funcionamiento consiste en poner en contacto el gas contaminado con un líquido o un reactivo que captura, absorbe o neutraliza las sustancias nocivas.
El scrubber de platos filtrantes es una configuración de torre de lavado en la que el interior se divide en varias etapas horizontales. Cada plato incorpora orificios por los que pasa el gas y sobre los que se mantiene una capa de líquido, de modo que se genera un contacto repetido entre ambas fases a lo largo de la columna.
Los lavadores de gases son equipos de control de emisiones que fuerzan el contacto íntimo entre un gas contaminado y un líquido, con el objetivo de transferir o capturar contaminantes. Dependiendo del diseño, ese contacto puede lograrse por atomización del líquido, por burbujeo a través de bandejas, o haciendo que el gas atraviese un lecho de empaques con gran superficie específica.
Principio de funcionamiento
El control de emisiones atmosféricas es uno de los mayores desafíos para la industria moderna. Numerosos procesos productivos generan gases contaminantes que contienen partículas, vapores químicos y compuestos corrosivos capaces de afectar el medio ambiente, deteriorar los equipos industriales y poner en riesgo la salud de los trabajadores.
La reducción se produce esencialmente por un proceso de impacto entre el líquido de reducción nebulizado y los contaminantes presentes en el aire. En un scrubber de platos, el impacto se complementa con el burbujeo del gas a través de las capas líquidas retenidas en las bandejas y con la transferencia de masa entre la fase gaseosa y la fase líquida.
Etapas del proceso
- Captación del gas. Los gases generados por el proceso industrial son captados mediante sistemas de extracción localizada.
- Transporte hacia el scrubber. Los gases son conducidos hasta el equipo mediante ductos diseñados para soportar las condiciones de temperatura y corrosión del proceso.
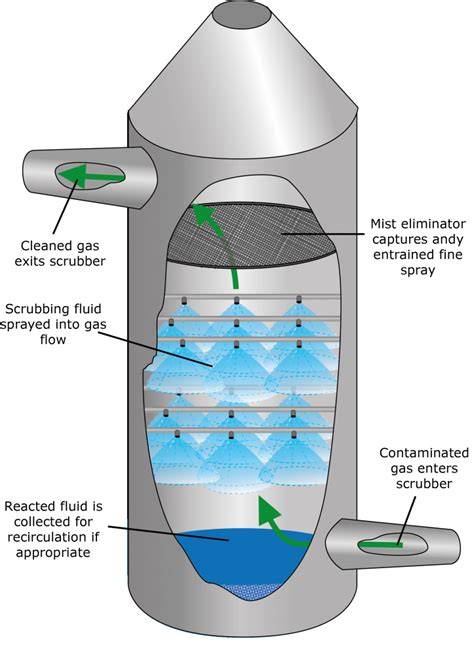
- Entrada a la torre. El aire contaminado se introduce en la parte inferior de la torre de lavado a través de la boca de entrada y se lava en contracorriente, a baja velocidad, en una amplia superficie de contacto.
- Ascenso del gas. El gas asciende y se abre paso a través de los orificios presentes en los platos, provocando el contacto con las capas de líquido retenido.
- Descenso del líquido. El líquido desciende cayendo de plato en plato mientras que el gas asciende y se abre paso a través de unos orificios presentes en los platos, asegurando así el contacto efectivo entre las dos fases.
- Absorción y neutralización. El líquido captura contaminantes solubles y puede reaccionar con gases ácidos o básicos mediante un reactivo adecuado.
- Separación de contaminantes. Las partículas y gases son retenidos dentro del sistema mediante absorción, reacción química y captura física.
- Eliminación de nieblas. Un eliminador de niebla retiene las gotas arrastradas por la corriente gaseosa para reducir la emisión de líquido.
- Descarga. Finalmente, el gas tratado es liberado mediante una chimenea cumpliendo con los parámetros establecidos por la normativa ambiental.
El contacto del contaminante con el líquido depende del tipo de lavador y puede ser por empaque húmedo, burbujeo, aerosol, etc. En el scrubber de platos filtrantes, el mecanismo principal es el burbujeo controlado a través de las bandejas, aunque el sistema puede incorporar etapas adicionales de pulverización, enfriamiento o eliminación de nieblas.
Mecanismos de eliminación de contaminantes
Todos los lavadores de gases comparten tres mecanismos de captura: absorción física, absorción química y captura inercial o difusiva de partículas por impacto sobre gotas o películas.
- Absorción física: el contaminante se disuelve en el líquido por solubilidad.
- Absorción química: el contaminante reacciona con el absorbente mediante neutralización ácido-base, oxidación o reducción.
- Captura física: las partículas, nieblas y aerosoles quedan retenidos por impacto, difusión o contacto con las capas líquidas.
El diseño exitoso equilibra hidráulica, transferencia de masa y química. La hidráulica considera las caídas de presión y los regímenes de flujo; la transferencia de masa depende del área interfacial y de los tiempos de contacto; y la química requiere controlar el pH, la cinética y la estequiometría.
El líquido -agua, soluciones alcalinas, ácidas, oxidantes o disolventes- se selecciona en función de la naturaleza del contaminante a abatir. En algunos casos, los contaminantes son muy solubles en agua, por lo que no se precisa ningún reactivo químico.
Selección del líquido de lavado
Para ello, en la mayor parte de los casos, los contaminantes presentes en los gases son susceptibles de ser oxidados o absorbidos en un medio ácido o en un medio alcalino. Así, las especies derivadas del nitrógeno pueden ser absorbidas en un medio ácido, mientras que las especies derivadas del azufre son sensibles a la absorción en un medio alcalino u oxidante.
- Agua: se utiliza cuando el contaminante presenta una elevada solubilidad acuosa.
- Solución ácida: se emplea para abatimiento de contaminantes alcalinos, principalmente amoníaco.
- Solución básica: se utiliza para abatimiento de contaminantes ácidos, como ácido sulfúrico, clorhídrico, nítrico, fluorhídrico o bromhídrico.
- Solución oxidante: se emplea para eliminación de olores y desinfección.
Los equipos pueden diseñarse con una, dos o las tres etapas de lavado siguientes. El 3SCR es un sistema de eliminación con tres etapas de lavado para corrientes con muchos contaminantes.
Contaminantes que puede eliminar
Dependiendo del diseño, puede remover una amplia variedad de contaminantes. Entre ellos se encuentran el dióxido de azufre, el ácido clorhídrico, el fluoruro de hidrógeno, el cloro, el sulfuro de hidrógeno, el amoníaco, las partículas suspendidas, el polvo industrial, los vapores químicos y los aerosoles.
Su función puede ser múltiple: retener polvo y aerosoles, neutralizar gases ácidos como SO₂ o HCl, remover amoníaco, o facilitar la absorción física de compuestos orgánicos poco solubles.
- Gases ácidos.
- Vapores químicos.
- Partículas sólidas.
- Aerosoles.
- Olores industriales.
- Algunos compuestos orgánicos volátiles.
- Cloro.
- Amoníaco.
- Ácido clorhídrico.
- Sulfuro de hidrógeno.
- Ácido crómico.
- Cloruros, fluoruros y SO₂.
Ejemplos típicos incluyen polvo y cenizas volantes, que se retienen por impacto inercial; SO₂ y HCl, que se neutralizan con soluciones alcalinas; amoníaco, que se absorbe en agua o ácidos débiles; y compuestos orgánicos, que pueden requerir disolventes específicos o etapas combinadas con condensación.
Aplicaciones industriales
Los scrubbers se utilizan en numerosos sectores industriales. Entre ellos destacan la minería, la metalurgia, la industria química, la petroquímica, las refinerías, la industria farmacéutica, la fabricación de fertilizantes, la industria alimentaria, las plantas de tratamiento de aguas, las cementeras y las plantas de valorización energética.
Los lavadores de gases se aplican en procesos químicos y petroquímicos para controlar emisiones de gases ácidos y vapores reactivos; en fundiciones y metalurgia para abatir humos metálicos y polvo fino; y en generación de energía como parte de la desulfuración de gases de combustión.
También se utilizan en industrias alimentarias y farmacéuticas para mantener ambientes controlados y evitar olores o vapores nocivos, así como en minería y tratamiento de aguas, donde la neutralización de gases y la retención de nieblas ácidas son críticas.
- Depuradoras de aguas residuales: pozos de bombeo, pozos de drenajes, espesadores, pretratamiento y deshidratación de lodos.
- Plantas de compostaje.
- Industria alimentaria: olores procedentes de mataderos, tratamientos de grasas animales y plantas procesadoras de pescado.
- Industria química y farmacéutica: gases procedentes de venteos de reactores.
- Gases de incineración y de inertización.
- Producción de hierro y acero.
- Industria no ferrosa.
- Fabricación de cemento y vidrio.
En cada caso, la selección del tipo de lavador depende de la matriz de contaminantes, del caudal de gas, del espacio disponible y de la estrategia de operación y mantenimiento.
Cuándo elegir platos perforados o bandejas
Las columnas de platos perforados son especialmente útiles cuando las cargas de líquido y de gas son muy variables, se precisa una columna de un elevado diámetro, es probable que se produzca ensuciamiento o se producen esfuerzos térmicos o mecánicos que puedan provocar la rotura del relleno.
Las columnas de platos son más fáciles de limpiar que las empacadas. Esta característica resulta importante cuando la corriente contiene polvo, partículas pegajosas, sólidos suspendidos o contaminantes que pueden acumularse en las superficies internas.
El diseño por bandejas permite dividir el tratamiento en etapas sucesivas, lo que facilita el control de la transferencia de masa y la aplicación de diferentes líquidos o reactivos. También puede adaptarse a procesos en los que se producen variaciones importantes del caudal o de la carga contaminante.
Comparación con otras configuraciones
| Tipo de lavador | Principio de contacto | Aplicación característica |
|---|---|---|
| Platos perforados o bandejas | El gas burbujea a través de capas de líquido retenido en etapas horizontales | Cargas variables, columnas de gran diámetro y corrientes con posible ensuciamiento |
| Torre de empaques | El gas atraviesa un lecho de relleno con gran superficie específica | Absorción de gases altamente solubles |
| Columna de spray | El líquido se inyecta en forma de aerosol en la corriente gaseosa | Elevados caudales y baja pérdida de carga |
| Lavador Venturi | El gas acelera a gran velocidad en una garganta y atomiza el líquido | Partículas muy finas y nieblas |
| Lavador de espuma | Una capa espumosa estable proporciona una superficie de contacto elevada | Pulidos finales y aerosoles persistentes |
El lavador Venturi maximiza la captura de partículas y nieblas gracias a la atomización extrema y al alto gradiente de velocidad, pero consume más energía por su caída de presión. La torre de empaques prioriza la transferencia de masa con baja pérdida de carga y es óptima para absorber gases solubles o reactivos; su mantenimiento se centra en evitar incrustaciones en el lecho.
Además de los anteriores, existen diseños híbridos y soluciones especializadas: secciones Venturi integradas en torres de empaques para capturar simultáneamente partículas y gases; scrubbers rotativos que generan microgotas por fuerza centrífuga; lavadores con lecho móvil para sólidos abrasivos; o columnas de plato con espuma inducida para aerosoles persistentes.
Elementos principales del equipo
Un sistema típico está compuesto por torre de lavado, platos perforados, boquillas de aspersión, eliminador de niebla, bombas de recirculación, tanque de almacenamiento, sistema de dosificación química, ventilador industrial, instrumentación y sensores, y chimenea de descarga.
Las instalaciones se suministran con todos los equipos -bombas de recirculación, líneas de lavado con boquillas pulverizadoras, líneas para reintegrar el agua de la red, instrumentos de control de pH, RH y S, y grupo de dosificación de los reactivos- necesarios para mantener un funcionamiento correcto.
Componentes hidráulicos y de control
- Torre de lavado: contiene los platos, las zonas de contacto y los elementos de separación.
- Platos perforados: sostienen la capa líquida y permiten el paso ascendente del gas.
- Tanque inferior: recoge y contiene el líquido de lavado.
- Bomba de recirculación: impulsa el líquido hacia la parte superior de la torre.
- Rampa de agua de lavado: distribuye el líquido sobre las etapas de tratamiento.
- Boquillas: pulverizan o distribuyen el líquido cuando el diseño incorpora aspersión.
- Eliminador de niebla: reduce el arrastre de gotas hacia la chimenea.
- Sistema de dosificación: introduce los reactivos necesarios para mantener la reacción química.
- Control de nivel: mantiene el volumen de operación y regula la purga y la reposición.
- Instrumentación: mide pH, conductividad, caudal líquido-gas y presión diferencial.
- Ventilador: proporciona la fuerza motriz necesaria para vencer la pérdida de carga.
Un sistema de instrumentación adecuado -medición de pH, conductividad, caudal L/G y presión diferencial- es indispensable para mantener la eficiencia en el tiempo y anticipar desviaciones de operación.
Materiales de construcción
La decisión del material de fabricación del equipo viene dada principalmente por la temperatura que se alcanza en el interior del scrubber. También deben considerarse la composición química, la concentración de los contaminantes, la abrasión, la presión y las condiciones de limpieza.
- Plásticos técnicos: las opciones más habituales son el polipropileno o PVDF, utilizados en equipos diseñados hasta temperaturas de 80-90 ºC.
- Acero: puede ser de acero al carbono, AISI 304 o AISI 316, y se instala cuando se trabaja a altas temperaturas o para equipos a presión.
- Recubrimientos: el acero puede ir revestido internamente con una resina o pintura epoxi de alta resistencia química si la corriente lleva muchos contaminantes ácidos.
- Materiales reforzados: también pueden emplearse materiales termoplásticos o plásticos reforzados con fibra.
La necesidad de materiales resistentes a la corrosión es una de las principales consideraciones de diseño. Las soluciones líquidas pueden ser corrosivas, especialmente cuando se utilizan ácidos, bases fuertes, hipoclorito sódico u otros reactivos.
Ventajas del scrubber de platos filtrantes
Elevada capacidad de contacto
El contacto repetido entre el gas y el líquido mejora la transferencia de masa y permite utilizar distintas etapas para absorber, neutralizar o reaccionar con los contaminantes.
Adaptación a caudales variables
Las columnas de platos son especialmente útiles cuando las cargas de líquido y de gas son muy variables. Esta capacidad permite trabajar con procesos cuya producción cambia durante la jornada o que presentan situaciones de emergencia.
Facilidad de limpieza
Las columnas de platos son más fáciles de limpiar que las empacadas. Esto supone una ventaja cuando existe riesgo de ensuciamiento, incrustación o acumulación de sólidos.
Tratamiento simultáneo
Entre las ventajas de los lavadores de gases destacan la alta eficiencia para múltiples contaminantes, la posibilidad de tratar simultáneamente partículas y gases, la flexibilidad de diseño y escalabilidad, y la compatibilidad con reactivos de bajo coste.
Control de partículas y gases solubles
Cuando los depuradores húmedos mezclan gas y agua, el gas pasa a través del agua dejando atrás las partículas. Sin embargo, los gases solubles no pasan a través del agua, sino que se absorben en ella, lo que permite su eliminación del flujo de residuos.
Los gases residuales que se eliminan habitualmente de los procesos industriales incluyen el cloro, el amoníaco y el ácido clorhídrico. Los depuradores húmedos también eliminan los olores solubles en agua.
Reducción de emisiones y protección industrial
- Controlan las emisiones atmosféricas.
- Protegen la salud de los trabajadores.
- Reducen la corrosión de equipos.
- Facilitan el cumplimiento de la normativa ambiental.
- Disminuyen los olores industriales.
- Mejoran la sostenibilidad de los procesos.
- Prolongan la vida útil de las instalaciones.
Además, contribuyen a prolongar la vida útil de las instalaciones al minimizar la acción de gases altamente corrosivos. La reducción de contaminantes también disminuye la exposición del personal a sustancias peligrosas y favorece operaciones más estables y sostenibles.
Limitaciones y desventajas
Entre las desventajas de los lavadores de gases se cuentan el consumo de agua, la generación de lodos y purgas que exigen tratamiento, la necesidad de materiales resistentes a la corrosión, y la caída de presión asociada, que implica energía en el ventilador o compresor.
Consumo de agua y generación de purgas
A medida que un depurador húmedo recoge los contaminantes, el agua se ensucia y debe cambiarse. Las purgas contienen los productos neutralizados y deben gestionarse de acuerdo con sus características y con las condiciones de descarga.
Un sistema seco es mejor si el agua de proceso no puede descargarse en el alcantarillado. Por ello, antes de instalar un scrubber de platos debe analizarse la posibilidad de tratar, reutilizar o evacuar correctamente el líquido residual.
Consumo energético
Un sistema húmedo tiene mayores costes energéticos que un sistema seco, ya que la presión diferencial debe ser mayor, especialmente con los depuradores Venturi. Para mezclar los gases de escape con el agua, es necesario aplicar una fuerza motriz significativa mediante ventiladores de alta potencia.
En comparación con un sistema de recogida de polvo seco, que simplemente mueve el gas a través de un filtro, un depurador húmedo aumenta la factura de electricidad. En una torre de lavado también debe sumarse la energía de las dosificaciones y las bombas de recirculación.
Corrosión y complejidad auxiliar
La solución líquida puede ser más corrosiva que el polvo seco, por lo que los scrubbers húmedos deben fabricarse con materiales compatibles con el proceso. También puede ser necesario prever espacio para tanques de almacenamiento de líquidos peligrosos y aplicar precauciones específicas por el riesgo químico asociado a su manipulación.
Gestión de residuos
Para esta tecnología son necesarios reactivos químicos para la neutralización de los contaminantes y produce subproductos, habitualmente soluciones acuosas con sales, al realizar la purga del sistema.
Una evaluación de coste total de propiedad debe incluir reactivos, energía, mantenimiento y disposición de residuos para comparar alternativas de forma realista antes de invertir.
Factores para seleccionar el equipo
La elección del sistema adecuado depende de múltiples variables. Entre las más importantes destacan el tipo de contaminante, la concentración, el caudal del gas, la temperatura, la humedad, los materiales de construcción, la eficiencia requerida, la disponibilidad de agua, los costes operativos y el espacio disponible.
Al comparar diferentes tecnologías, cada aspecto constructivo y funcional debe evaluarse en un marco de necesidades y prioridades. En particular, deben considerarse el caudal de aire a tratar, los gases a descomponer, la concentración de los gases contaminantes, el espacio disponible, la eficiencia de filtración, la capacidad de absorción de variabilidad de carga o caudal, la sencillez del mantenimiento y la eliminación o valorización de las sustancias utilizadas.
Datos de proceso necesarios
- Caudal mínimo, normal y máximo.
- Temperatura de entrada.
- Humedad de la corriente.
- Composición cualitativa y cuantitativa de los contaminantes.
- Presencia de partículas, nieblas, sólidos o compuestos pegajosos.
- Concentración de cada contaminante.
- Variaciones de carga durante la operación.
- Objetivos de emisión y eficiencia requerida.
- Disponibilidad y calidad del agua.
- Posibilidades de tratamiento de purgas y lodos.
- Espacio disponible para la torre, bombas, tanques y reactivos.
Una correcta ingeniería garantiza el máximo rendimiento del sistema. El diseño debe equilibrar la transferencia de masa, la pérdida de carga, la resistencia química, la facilidad de acceso y las necesidades de operación.
Requisitos de captación y conducción
Con la amplia experiencia del equipo técnico de Condorchem Envitech se ha contrastado que un parámetro especialmente crítico, sea cual sea el tipo de columna que mejor se adecue a las condiciones concretas de cada cliente, para asegurar el éxito del sistema de lavado, es el diseño eficaz de los sistemas de captación del aire contaminado, de manera que la totalidad de la corriente gaseosa que se deba tratar sea conducida eficazmente hasta el lavador de gases.
La eficacia del sistema de captación y conducción iguala en importancia a la eficacia de degradación de los contaminantes de la columna de lavado. Una torre correctamente dimensionada no puede compensar una captación deficiente, fugas en los ductos o una distribución irregular del caudal de entrada.
Los sistemas de extracción suelen incluir campanas de captación, ductos y ventiladores industriales. Los ductos deben diseñarse para soportar las condiciones de temperatura y corrosión del proceso y para conducir de manera uniforme la corriente hacia el scrubber.
Control de temperatura
Estos equipos funcionan a temperatura ambiente por lo que si el gas de proceso llega a temperaturas elevadas, superiores a 100-150 ºC, se debe enfriar. Para enfriarlo, habitualmente, se usa un equipo llamado quench situado aguas arriba del scrubber.
Un quench es una columna sin relleno donde se pone en contacto la solución de neutralización que posteriormente se usará en el scrubber, para así realizar una primera neutralización y además, enfriar el gas de proceso.
El lavado húmedo también puede utilizarse como método de refrigeración para flujos de gas de alta temperatura. En estos casos, la etapa de enfriamiento debe integrarse con el control de condensación, el drenaje y la compatibilidad de los materiales.
Mantenimiento del scrubber de platos
El mantenimiento tiene como objetivo conservar la capacidad de contacto entre gas y líquido, asegurar la distribución uniforme del líquido, evitar obstrucciones e incrustaciones y mantener bajo control la química de la solución de lavado.
Un plan bien ejecutado reduce paradas no programadas y costos de operación. El mantenimiento debe organizarse por frecuencias y relacionarse con el caudal del sistema, la cantidad de partículas en el gas afluente y los objetivos de concentración requeridos en el gas efluente.
Inspecciones operativas
- Comprobar el caudal de gas y la estabilidad del ventilador.
- Revisar la presión diferencial de la torre.
- Controlar el nivel del tanque inferior.
- Verificar el pH y la conductividad del líquido.
- Observar la presencia de espuma, incrustaciones o sólidos.
- Comprobar que no exista arrastre excesivo de gotas.
- Revisar la dosificación de reactivos.
- Confirmar la ausencia de fugas en tuberías, válvulas y conexiones.
Mantenimiento de platos y zonas de contacto
Los platos deben inspeccionarse para detectar orificios obstruidos, deformaciones, acumulación de sólidos, corrosión o distribución irregular del líquido. Una obstrucción parcial puede alterar el régimen de burbujeo y provocar zonas sin contacto suficiente o un aumento localizado de la pérdida de carga.
La limpieza debe adaptarse a la naturaleza de los depósitos. Puede requerir lavado con agua, limpieza química o desmontaje de elementos internos cuando las incrustaciones no puedan eliminarse durante la operación.
Mantenimiento de bombas y boquillas
Requieren rutinas preventivas: limpieza o sustitución de boquillas, verificación de bombas y sellos, lavado químico periódico del empaque si hay incrustación, inspección del demister, control del pH y de sólidos en la recirculación, y calibración de instrumentos.
Las bombas de recirculación deben revisarse para comprobar vibraciones, caudal, presión, estado de los sellos, desgaste y compatibilidad de los materiales con el líquido utilizado. Las boquillas deben mantenerse libres de sólidos y depósitos para conservar la distribución prevista.
Eliminador de niebla
El eliminador de niebla debe inspeccionarse para detectar saturación, obstrucción, roturas o acumulación de sólidos. Un demister obstruido puede aumentar significativamente la presión diferencial, mientras que uno dañado puede permitir el arrastre de gotas hacia la chimenea.
Control del líquido de recirculación
Debe controlarse el pH, la conductividad y los sólidos en suspensión para evitar incrustaciones. La solución debe purgarse cuando la acumulación de sales, sólidos o productos neutralizados reduzca la capacidad de absorción o afecte al funcionamiento hidráulico.
La base de la columna es un tanque de solución de lavado. El sistema automático de llenado de agua asegura que se mantenga el nivel de trabajo del líquido, mientras que el control de nivel regula la reposición y la purga.
Instrumentación
La instrumentación debe calibrarse periódicamente. Los equipos de control pueden incluir pH-metros, sondas redox, dosificadores, bombas de recirculación, manómetros, medidores de caudal, sensores de nivel y sistemas de supervisión.
Un sistema de instrumentación adecuado permite anticipar desviaciones de operación y detectar pérdidas de rendimiento antes de que se incumplan los límites de emisión.
Frecuencias de mantenimiento
Cada torre de lavado, para garantizar una alta eficiencia de remoción, requiere revisiones diarias, mantenimientos de rutina mensual que consisten en revisar y limpiar las boquillas dosificadoras y reemplazarlas, además de revisar componentes como pH-metros, sondas redox, dosificadores o bombas de recirculación, manómetros y finalmente un mantenimiento extraordinario cada uno o dos años.
| Frecuencia | Actividades principales |
|---|---|
| Diaria | Revisión de niveles, pH, presión diferencial, caudales, fugas y estado general |
| Periódica | Limpieza de boquillas, inspección de bombas, sellos, platos, válvulas y eliminador de niebla |
| Mensual | Revisión y limpieza de boquillas, instrumentos, dosificadores, bombas y manómetros |
| Según necesidad | Reposición de agua, ajuste de reactivos, purga de sólidos y limpieza química |
| Cada uno o dos años | Mantenimiento extraordinario, inspección interna y revisión estructural |
Errores frecuentes de implementación
Entre los problemas más frecuentes destacan no caracterizar correctamente las emisiones, seleccionar un equipo inadecuado, ignorar la corrosión del proceso, no controlar el pH del líquido de lavado, subdimensionar el sistema, descuidar el mantenimiento preventivo y no monitorear continuamente las emisiones.
- Captación insuficiente: parte del gas contaminado no llega al lavador.
- Selección incorrecta del reactivo: el contaminante no se absorbe o neutraliza adecuadamente.
- Subdimensionamiento: el tiempo de contacto y el área interfacial resultan insuficientes.
- Distribución irregular: el líquido no moja uniformemente las etapas de contacto.
- Falta de control del pH: disminuye la capacidad de neutralización.
- Ausencia de purgas: se acumulan sales y sólidos en el circuito.
- Materiales incompatibles: aparecen corrosión, fugas y fallos prematuros.
- Falta de mantenimiento: aumentan las incrustaciones, la presión diferencial y el consumo energético.
Seguridad de operación
El manejo de soluciones ácidas, alcalinas u oxidantes exige procedimientos específicos de almacenamiento, dosificación, inspección y respuesta ante derrames. El personal debe estar capacitado en el manejo de químicos y en los procedimientos de parada y arranque.
Los equipos deben disponer de drenajes, válvulas, accesos de inspección y sistemas de contención adecuados. La operación segura también requiere controlar la temperatura, la presión, el nivel del líquido y la compatibilidad química entre todos los componentes.
En aplicaciones con polvo combustible, un depurador húmedo elimina el riesgo de explosión en el depurador. El riesgo depende del tipo de polvo, el tamaño de las partículas, la temperatura y la concentración.
Los gerentes deben sopesar las posibles consecuencias de un accidente industrial, incluidas las multas de la OSHA, los litigios y los gastos médicos, frente al coste adicional de un depurador húmedo. Un sistema húmedo es la única forma de evitar completamente el riesgo.
Normativa y control de emisiones
El diseño y operación de scrubbers debe cumplir con diversas normas ambientales y de seguridad. Entre las principales referencias destacan los Límites Máximos Permisibles para emisiones industriales, los Estándares de Calidad Ambiental para aire, las recomendaciones de la EPA para tecnologías de control de emisiones, la normativa de seguridad y salud ocupacional y las especificaciones técnicas del fabricante y del proceso.
El cumplimiento de estas disposiciones garantiza sistemas confiables y ambientalmente responsables. Los límites concretos dependen de la actividad, la ubicación, el contaminante y las condiciones de operación aplicables.
Automatización y tendencias tecnológicas
La evolución tecnológica está impulsando soluciones cada vez más eficientes. Entre las principales tendencias destacan la automatización mediante PLC y SCADA, el monitoreo continuo de emisiones, la integración con sensores IoT para supervisión en tiempo real, el modelado CFD para optimizar el flujo interno del equipo, los materiales compuestos con alta resistencia química, los sistemas de recirculación que reducen el consumo de agua y el mantenimiento predictivo mediante inteligencia artificial.
Estas innovaciones permiten mejorar el rendimiento del sistema y reducir los costos operativos. La automatización también facilita el control del pH, el nivel, la dosificación, la presión diferencial y las alarmas de operación.
La capacidad de absorción de variabilidad de carga y caudal, incluidas las situaciones de emergencia, debe considerarse durante el diseño. La supervisión continua permite detectar cambios en la corriente gaseosa y ajustar el funcionamiento del equipo.
INGC | Scrubber
Scrubber de platos frente a scrubber seco
El Wet Scrubber, o torre de lavado de gases por vía húmeda, se destaca por ser una planta de absorción química que utiliza disolventes apropiados para lograr una adecuada eficiencia de transferencia de masa. El Dry Scrubber, o lavado de gases por vía seca, es un sistema de adsorción físico-químico que opera tanto por adsorción física como con reacciones químicas irreversibles.
| Aspecto | Scrubber de platos húmedo | Scrubber seco |
|---|---|---|
| Medio de tratamiento | Agua, soluciones ácidas, alcalinas, oxidantes u otros líquidos | Medios sólidos adsorbentes o reactivos |
| Contacto | Burbujeo del gas a través de capas líquidas | Adsorción física y reacciones químicas en el lecho |
| Partículas y nieblas | Puede tratarlas simultáneamente | Depende del medio y del diseño del equipo |
| Residuos | Genera purgas, sales, lodos o soluciones contaminadas | Genera medio filtrante agotado |
| Consumo de agua | Requiere agua de lavado y reposición | No utiliza grandes cantidades de agua |
| Consumo energético | Incluye ventilador, bombas y dosificación | Generalmente inferior al de una torre húmeda |
| Mantenimiento | Incluye control de pH, bombas, platos, boquillas y purgas | Se centra en revisar y sustituir el medio filtrante |
En cuanto a la eliminación de compuestos inorgánicos solubles en agua, como sulfuro de hidrógeno y amoníaco, las dos tecnologías son esencialmente iguales, ya que la eficiencia de ambas es muy alta y se sitúa en valores cercanos al 95%.
Sin embargo, con respecto a la eliminación de compuestos orgánicos esto cambia. Existen muchas moléculas olorosas lipofílicas, insolubles en agua, que la tecnología de lavado húmedo no es capaz de eliminar.
El Dry Scrubber garantiza la eliminación de cualquier gas objetivo orgánico e inorgánico responsable del olor, incluidos los hidrocarburos. La carga del filtro de la tecnología seca se dimensiona sobre la base de las moléculas reales responsables de los malos olores.
La comparación debe realizarse para cada proceso. Los lavadores húmedos pueden ser preferibles cuando se necesita tratar simultáneamente partículas, gases solubles, nieblas, corrientes calientes o polvo combustible, mientras que los sistemas secos pueden resultar convenientes cuando se busca reducir el consumo de agua, simplificar la gestión de residuos líquidos o instalar equipos compactos distribuidos.
Diseño y puesta en marcha
El diseño de un scrubber requiere experiencia en ventilación industrial, transferencia de masa, mecánica de fluidos, procesos químicos y selección de materiales resistentes a la corrosión.
Una ingeniería especializada analiza las características del proceso, identifica los contaminantes presentes y desarrolla una solución adaptada a los requerimientos operativos y ambientales de cada industria.
Además, un diseño profesional garantiza la integración del scrubber con los sistemas de extracción, automatización y monitoreo, optimizando el desempeño de toda la instalación.
Antes de la puesta en marcha deben verificarse la dirección del flujo, la distribución del líquido, el funcionamiento de las bombas, el nivel del tanque, la calibración de los sensores, la dosificación de reactivos, la presión diferencial y la ausencia de fugas.
Aplicación práctica del ciclo de lavado
- El aire pasa a través de una columna en una gran superficie de contacto.
- La solución de lavado se rocía continuamente con la bomba centrífuga a través de las boquillas y se reemplaza automáticamente según lo requiere el sistema de reposición.
- El sistema automático de llenado de agua asegura que se mantenga el nivel de trabajo del líquido.
- La base de la columna es un tanque de solución de lavado.
- El gas asciende por los platos y burbujea a través de las capas líquidas.
- Los contaminantes solubles pasan a la fase líquida.
- Los contaminantes reactivos son neutralizados mediante el reactivo seleccionado.
- Las gotas arrastradas se separan en el eliminador de niebla.
- El líquido se recircula o se purga cuando aumenta la concentración de sólidos y productos neutralizados.
- El gas tratado abandona la torre y se conduce a la chimenea o a una etapa posterior.
El gas tratado puede pasar a la siguiente etapa o liberarse directamente a la atmósfera. La eficiencia final depende del diseño del equipo, del control de las condiciones de operación, de la correcta captación y de la correspondencia entre contaminante, líquido de lavado y tiempo de contacto.
tags: #scrubber #platos #filtrantes
Publicaciones populares:
- Qué hacer si no cuentas con mascarilla capilar: opciones y tips
- Desinfección y mantenimiento automático con Feromar clorador salino
- Cómo elegir y cuidar los filtros de Hisense: tipos, limpieza y sustitución
- Guía rápida: arena vs cartucho en depuradoras de piscina
- Filtro Ecotec para aspiradora de agua: mantenimiento recomendado