
La ubicación de una planta depuradora de aguas procedentes de almazaras debe permitir recoger y tratar los efluentes generados durante el lavado de la aceituna, la extracción del aceite y la limpieza de las instalaciones y los equipos, manteniendo la instalación alejada de zonas sensibles y facilitando el control de olores, vertidos y residuos.
Estas plantas depuradoras se fabrican e instalan en un contenedor compacto de 10 o 20 pies, dependiendo de la gama, ocupando muy poco espacio en la explotación. La planta electroquímica permite tratar cualquier variante del agua residual de la explotación para la que haya sido diseñada y puede adaptarse a cualquier cantidad de vertido, siendo superiores a más de 200 m3/día.
Qué aguas deben tratarse en una almazara
Esta gama ha sido diseñada especialmente para el tratamiento de aguas residuales en almazaras, como son el alpechín, el orujo y el alperujo. Estos residuos líquidos provenientes de la elaboración del aceite de oliva son un problema medioambiental si no se gestionan adecuadamente.
Ejemplos de residuos que puedes tratar:
- Tratamiento de alpechines y alperujo.
- Tratamiento de aguas residuales del proceso: Generadas durante la extracción del aceite.
- Tratamiento del agua de limpieza de las instalaciones y equipos de la almazara.
Uno de los principales residuos que generan las almazaras es el agua residual, que procede tanto del lavado de la aceituna como de la limpieza de la maquinaria utilizada (unos 250 mL por Kg de aceituna procesada). Si tenemos en cuenta la producción de aceite anual en la provincia de Huelva, se puede estimar la generación de unos 12500 metros cúbicos anuales de esas aguas residuales en la provincia.
El alpechín se genera en una de las etapas finales de la producción de aceite de oliva. Estos efluentes son excepcionalmente contaminantes y muy tóxicos para la vegetación por su contenido elevado de compuestos orgánicos y sustancias fenólicas antibacterianas.
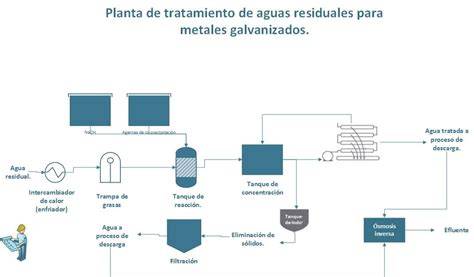
Características del efluente y criterios para elegir la ubicación
Considerandos que los valores de los siguientes parámetros puede variar de forma significativa dependiendo de varios factores debidos a variaciones en la producción del aceite, podemos considerar los indicados como valores medios:
- La DBO suele encontrarse en el rango de 500-1500 mg/l.
- La DQO se encuentra típicamente en el rango de 1000-3000 mg/l.
- NPK: Los valores de nitrógeno, fósforo y potasio en los vertidos de almazaras suelen estar en el rango de 10-50 mg/l para el nitrógeno, 1-10 mg/l para el fósforo y 5-20 mg/l para el potasio.
- Los polifenoles se pueden encontrar en un rango de 50-200 mg/l.
La composición de estas aguas (140 mg/L de materia orgánica total, 10 mg/L de materia inorgánica total, 10 g/L DQO, 2,5 g/L de polifenoles) impide que puedan ser vertidas directamente al superar ampliamente los límites legales permitidos por lo que deben ser eliminadas o remediadas.
Los residuos obtenidos en los tratamientos usados en olives en olive mills for obtaining olive oil do not accomplish the regulations to be spilled in public courses or sewage systems, nor used for irrigation activities due to the highly contaminant charge.
Estas aguas residuales muestran una alta cantidad de residuos, como polvo, tierra, aceites y grasas, carbohidratos, sustancias nitrogenadas, ácidos orgánicos, polialcoholes y polifenoles. Entre ellos, los polifenoles y las grasas son los que muestran mayores problemas, debido a sus propiedades polares e hidrofóbicas, respectivamente.
Distancia respecto a zonas sensibles
La planta debe situarse dentro de la explotación o en una parcela técnica próxima a la almazara, pero fuera de las zonas donde un derrame pueda alcanzar directamente cauces públicos, redes de saneamiento, pozos, manantiales o terrenos destinados al riego.
Las tecnologías usadas en la actualidad para el tratamiento y la eliminación del alpechín son inadecuadas para las almazaras, además de vulnerar la normativa europea y de varios países y de ser costosas.
La ubicación debe permitir controlar cualquier eventualidad relacionada con los depósitos, las conducciones y el efluente tratado, evitando que la planta dependa de balsas de evaporación como único sistema de almacenamiento.
Accesibilidad y conexión con la almazara
La planta debe instalarse en un punto accesible para conectar las corrientes de aguas residuales procedentes del lavado de la aceituna, la extracción del aceite y la limpieza de la maquinaria. La conexión corta entre la zona de generación y la depuradora reduce la longitud de las tuberías y simplifica el mantenimiento.
La instalación debe contar con espacio suficiente para el contenedor compacto, las conducciones de entrada y salida, los equipos de separación de sólidos y grasas y las operaciones de inspección.
El fácil mantenimiento de los sistemas y el bajo coste de los materiales necesarios para su construcción y reposición también son puntos favorables a considerar.
Disponibilidad de electricidad
La corriente eléctrica utilizada en todas estas técnicas puede obtenerse a partir de fuentes de energía renovables en sistemas offline (fotovoltaica, eólica, …), por lo que el coste de funcionamiento de las futuras plantas de depuración es mínimo.
La ubicación debe facilitar la conexión eléctrica y permitir, cuando sea necesario, la integración con sistemas de generación renovable. La planta puede funcionar de manera autónoma y con mínima supervisión.
Por qué no basta con almacenar el alpechín en balsas
La forma tradicional de tratar los residuos ha sido el almacenamiento en balsas, donde el residuo se reconcentra con el tiempo, por lo que el poder contaminante aumenta progresivamente.
A pesar de su potencial uso como fertilizante y/o bactericida agrícola, el destino principal de esos residuos líquidos es el almacenaje en balsas para su evaporación, debido a la dificultad de su uso para el riego por su alto contenido en sólidos en suspensión que obturan los goteros.
La proliferación de balsas de evaporación deriva en problemas de contaminación del aire y el suelo debido principalmente a su deficiente mantenimiento y limpieza.
Otro problema es que la capacidad de las balsas es limitada, lo que lleva a construir nuevas balsas y genera problemas asociados como posibles desbordamientos, sanciones y paralización de actividades, ralentizando la implantación de sistemas de gestión de la calidad, contaminación del aire y proliferación de varias especies de insectos.
La ubicación de una planta depuradora compacta permite reducir la dependencia de grandes superficies de almacenamiento y colocar el tratamiento junto al punto donde se genera el residuo, siempre que se mantenga la separación necesaria respecto a áreas ambientales y sanitariamente sensibles.
Estacionalidad de la producción y ubicación de la planta
Otra característica de este tipo de residuo es su estacionalidad, ya que se produce entre octubre y enero. La ubicación de la planta debe permitir tratar los caudales generados durante la campaña y permanecer disponible durante los periodos de menor actividad.
Si consideramos que el agua se podría utilizar para riego, resulta que en estos meses no se necesita realmente una cantidad de agua significativa para el riego en general.
Las plantas depuradoras electroquímicas pueden ser paradas en cualquier momento tras el tratamiento de agua residual necesario y seguirán funcionando a la perfección al momento de volver a encenderlas.
Esta característica permite instalar la planta en la propia explotación sin que los paros estacionales obliguen a mantener un tratamiento biológico continuo.
Limitaciones del riego directo y consecuencias para la localización
Por una parte la aplicación como agua de riego presenta dos problemas, la impermeabilización del suelo por el aceite y el efecto herbicida por los polifenoles.
La dificultad de utilizar estas aguas para el riego también se debe a su alto contenido en sólidos en suspensión, que obturan los goteros. Por este motivo, la planta debe situarse de manera que el agua tratada pueda dirigirse a un sistema de reutilización únicamente después de aplicar el tratamiento y verificar que sus características permiten el uso previsto.
El proyecto busca desarrollar un método de tratamiento en flujo de este residuo que permita su vertido en efluentes naturales o su utilización como agua de riego.
La recuperación del agua una vez tratada permite utilizarla para la desinfección y desodorización de las instalaciones, para fertiriego o para evaporar, lo que supone un ahorro considerable en el consumo de agua.
Tratamiento electroquímico y requisitos de implantación
En la industria oleícola, el tratamiento de agua residual proveniente de la producción de aceite de oliva, especialmente el alpechín, representa un desafío ambiental y económico significativo.
El tratamiento más complejo es el del alpechín; con la tecnología Safeland, los resultados después de un tratamiento electrolítico muy corto, se consiguen reducciones en la DBO5 de un 99,84% y en la DQO de un 95,53%, eliminación de los polifenoles y consiguiendo después del tratamiento completo que todos los valores estén dentro de los parámetros de vertido.
Además, disponemos de la tecnología para la desinfección y esterilización de los residuos sólidos, así como su separación del efluente de vertido, con una reducción inicial de la DBO5 de entre un 20% y un 40%. En este mismo proceso separamos las grasas.
El proceso electroquímico no se verá afectado por las variaciones del agua residual de la explotación, ya que la planta seguirá trabajando en su rendimiento normal y no realizará vertidos fuera de los valores fijados.
Los cambios en la temperatura ambiente no afectan al proceso electroquímico ni al rendimiento de la planta depuradora.
Operaciones que pueden integrarse en la planta
- Eliminación de Potasio.
- Eliminación de Fósforo.
- Oxidación de Amonio.
- Separación de sólidos.
- Separación de grasas.
- Eliminación del color del agua de vertido.
- Desodorización de las instalaciones y del proceso de depuración.
- Desinfección y esterilización de los residuos sólidos.
El tratamiento más sencillo consiste en aplicar nanoburbujas generadas por electrólisis (electroflotación) para eliminar los sólidos en suspensión de estas aguas residuales y posibilitar su posterior uso como fertilizante natural en los sistemas de riego por goteo subterráneo.
También puede eliminarse gran parte de la DQO por electrocoagulación o por electrooxidación avanzada.
Pretratamiento y separación de sólidos
La separación previa de sólidos es especialmente importante por la presencia de polvo, tierra, restos de aceituna, aceites y grasas. La instalación debe disponer de una etapa que evite que estos materiales interfieran con el tratamiento electroquímico posterior.
Las depuradoras no generan ningún residuo extra, aparte del sólido que se separa previamente al tratamiento.
El proyecto busca mejorar la sostenibilidad de la producción de aceituna en la almazara gracias al tratamiento de estas aguas a varios niveles utilizando tecnologías emergentes que proceden de la ingeniería electroquímica.
Otras tecnologías aplicables al tratamiento
Se ha realizado un estudio de la oxidación por vía química de diversos compuestos puros constituidos por ácidos fenólicos y elegidos como modelos de contaminantes presentes en aguas residuales de almazaras productoras de aceite de oliva, así como el estudio de degradación por vías química, mediante los oxidantes ozono, radiación ultravioleta y procesos de oxidación avanzada, y biológica, mediante microorganismos aerobios y anaerobios, de muestras reales del agua residual.
Se propone como secuencia más efectiva realizar en primer lugar un tratamiento aerobio o un tratamiento químico para eliminar los compuestos fenólicos, que poseen un elevado carácter contaminante y alta toxicidad microbiana al inhibir el crecimiento de microorganismos anaerobios, seguido de una etapa de digestión anaerobia en la que se obtiene un rendimiento más elevado al haber eliminado los compuestos mencionados.
Buena parte del proceso de tratamiento consiste en la degradación de los contaminantes orgánicos mediante fotocatálisis. Esta fase se fundamenta en la interacción de nanopartículas catalíticas y la luz.
Otra fase determinante del tratamiento es el proceso de membranas, que consiste en una ultrafiltración, nanofiltración y ósmosis inversa. Los investigadores también perfeccionaron esta fase posibilitando la separación de hasta un 85 % de los contaminantes existentes en alpechín.
En la parte final del proceso de tratamiento se ha integrado un paso de adsorción que posibilita la recuperación de estos polifenoles.
Proceso de separación y recuperación de subproductos
Un procedimiento para tratar los residuos de almazaras consiste en mezclar los residuos sólidos y líquidos, realizar una extracción sólido-líquido de los compuestos de interés y efectuar una separación sólido-líquido.
En esa etapa del proceso se obtienen una fase sólida y una fase líquida, donde la fase acuosa está enriquecida con todos los compuestos de interés y la fase oleosa contiene aceite de oliva residual.
Finalmente, mediante nanofiltración, se obtienen los compuestos presentes en la fase líquida, como polifenoles y antioxidantes.
| Etapa | Función |
|---|---|
| Retirada de huesos de aceituna | Separación inicial de la fracción sólida |
| Tanque de mezcla | Integración de las corrientes residuales |
| Reactor de hidrólisis | Tratamiento de la corriente mezclada |
| Agitador | Mezcla de los residuos |
| Centrífuga | Separación de fases |
| Sistema mecánico para retirar la fase oleosa | Separación del aceite residual |
| Equipo de membranas para nanofiltración | Obtención de polifenoles y antioxidantes |
| Equipo de secado por pulverización | Tratamiento de la fracción recuperada |
La recuperación de la fracción polifenólica contenida en las aguas residuales de la industria oleícola puede reducir la toxicidad de esas aguas residuales y mejorar la depuración, favoreciendo su sostenibilidad y su gestión ambiental y agroalimentaria.
El procedimiento utiliza las corrientes de subproductos para obtener una corriente rica en compuestos antioxidantes de alto valor añadido donde abundan los compuestos polifenólicos.
Se obtiene una corriente orgánica reducida, que puede utilizarse para riego o descargarse. La otra corriente orgánica obtenida tiene altas concentraciones de hidroxitirosol y otros productos de valor añadido, con propiedades antioxidantes, antimicrobianas, antiinflamatorias y anticarcinogénicas.
Ventajas de instalar una planta compacta en la explotación
Los equipos de tratamiento de agua residual mediante electroquímica son autónomos y de bajo coste de funcionamiento, siendo así de operación automática y necesitando mínima supervisión.
Las plantas depuradoras se fabrican e instalan en un contenedor compacto de 10 o 20 pies, dependiendo de la gama, ocupando muy poco espacio en la explotación.
- El proceso no se ve afectado por los paros.
- Trata todas las variantes de vertidos.
- Elimina el color del agua de vertido.
- Realiza el tratamiento sin olor.
- No genera residuos adicionales, aparte del sólido separado previamente.
- Permite recuperar y reutilizar el agua.
- No se ve afectada por cambios en los vertidos.
- Su funcionamiento no varía por cambios de temperatura.
- Es escalable a cualquier cantidad.
- Admite cualquier carga orgánica sin alterar el funcionamiento de los equipos.
- Permite controlar el equipo a distancia.
El vertido resultante perderá el color característico contaminante del agua residual.
Se realiza una desodorización total de las instalaciones y del proceso de depuración hasta su posterior vertido.
El proceso electroquímico no se verá afectado por las variaciones del agua residual de la explotación, ya que la planta seguirá trabajando en su rendimiento normal y no realizará vertidos fuera de los valores fijados.
Admite cualquier carga orgánica sin alterar el funcionamiento de los equipos. No altera la calidad del vertido establecido de salida, nunca realizarás un vertido fuera de la normativa.
Configuración del emplazamiento
La elección del emplazamiento debe combinar proximidad a las fuentes de generación, superficie suficiente, acceso para mantenimiento, disponibilidad eléctrica y control del efluente tratado.
- Situar la planta cerca de la zona de lavado de la aceituna y de la maquinaria de extracción.
- Conducir a la planta las aguas de limpieza de las instalaciones y los equipos.
- Separar previamente los sólidos y las grasas.
- Instalar el contenedor en una superficie estable y con espacio para inspección.
- Mantener el emplazamiento alejado de cauces, pozos, manantiales y redes de saneamiento no preparadas para recibir el efluente.
- Facilitar la conexión con la fuente eléctrica y con los sistemas de energía renovable cuando existan.
- Definir el destino del agua tratada para reutilización, fertirriego, evaporación o vertido conforme a los parámetros establecidos.
- Prever el acceso para retirar los sólidos separados y revisar las conducciones.
La ubicación debe permitir que el agua residual llegue a la planta sin recorridos innecesarios y que el agua tratada pueda dirigirse a su destino sin atravesar zonas de riesgo.
La funcionalidad del equipo permite controlarlo a distancia, seleccionando de forma remota el programa de funcionamiento deseado según las necesidades de la explotación.
Los equipos disponen de aplicación y sistema propios con alertas e información.
Escalabilidad y capacidad de tratamiento
Las plantas depuradoras se adaptan a cualquier cantidad de vertido siendo superiores a más de 200m3/día.
La capacidad debe determinarse considerando el caudal de lavado de la aceituna, la limpieza de la maquinaria, la producción estacional y las variaciones del proceso de extracción.
La variación significativa del efluente dependiendo del tipo de aceituna y del proceso hace muy complicado poder establecer los parámetros de un tratamiento biológico.
La planta electroquímica permitirá tratar cualquier variante del agua residual de la explotación para la que haya sido diseñada.
Control del cumplimiento y destino del efluente
Las aguas residuales no pueden verterse directamente porque superan ampliamente los límites legales permitidos. Por ello, la planta debe ubicarse dentro de un sistema completo de gestión que incluya la separación de sólidos, el tratamiento del efluente, el control de los parámetros y la definición del destino final.
El objetivo general de las tecnologías estudiadas es aportar resultados sobre datos cinéticos útiles en el diseño de equipos y sobre los niveles de degradación conseguidos en los diferentes tratamientos.
En el proceso se evaluará el porcentaje de reducción de DQO, de polifenoles presentes y de conductividad eléctrica del agua, optimizando parámetros de proceso como el material de los electrodos, la corriente aplicada o el caudal de paso del agua por el reactor, entre otros.
La planta debe permitir verificar que el vertido de salida mantiene los valores establecidos y que el agua recuperada se destina únicamente al uso previsto después del tratamiento correspondiente.
La recuperación y reutilización del agua puede contribuir a reducir el consumo de agua de la explotación y a mejorar la gestión de las aguas residuales de la almazara.
tags: #ubicacion #plantas #depuradoras #de #aguas #procedentes
Publicaciones populares:
- Cloración tradicional vs. cloración salina en piscinas: diferencias clave
- Cómo eliminar el flúor del agua: tecnologías recomendadas
- Tipos de filtros de agua gris para reutilización
- Guía para activar la depuración de programas de la GPU en Windows
- Deshumidificador 3 en 1 de 12 litros: seca ropa y purifica el aire