
Las depuradoras para bodegas de vino deben responder a unas condiciones de trabajo muy específicas: estacionalidad, variabilidad de los caudales, elevada carga orgánica y una alta relación de biodegradabilidad entre la DBO5 y la DQO.
Producir una sola botella de vino puede generar de tres a cuatro litros de agua residual.
El agua es la materia prima fundamental para la fabricación de bebidas, de hecho, para obtener un litro de vino se estima que se necesitan entre 30 y 250 litros de agua limpia.
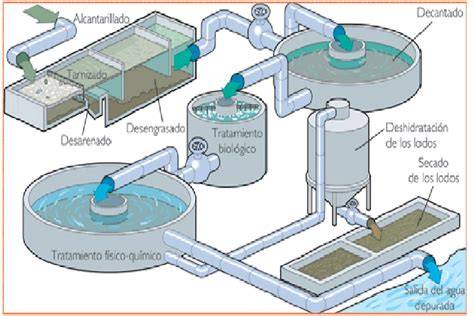
Características de las aguas residuales de una bodega
Los vertidos de la industria de producción de bebidas, como el vino, comparten factores específicos: la estacionalidad, la variabilidad según la bodega, el alto contenido de materia orgánica y la elevada relación de biodegradabilidad (DBO5/DQO).
En general, las aguas residuales generadas en la industria agroalimentaria se caracterizan por una alta biodegradabilidad, sobre todo, las bodegas durante los meses de vendimia.
La principal fuente de generación de estas aguas residuales proviene de los procesos de limpieza de las instalaciones y de los camiones que transportan la materia prima, especialmente en época de vendimia.
Las tomas de muestras de líquidos procedentes del procesamiento de uvas para la producción de vino han resaltado, por ejemplo, grandes variaciones en el pH, variación incluida dentro del rango 4 y 11, y se encontró que los valores de los elementos antes mencionados superaban con mucho tiempo el límite tolerado y es por ello que estas aguas deben ser purificadas.
En definitiva, el contenido de sal, las variaciones violentas de pH, la concentración de cloruros, sulfatos, tensioactivos son los aspectos que más nos interesan ya que son los elementos que se degradan y hacen que se pierda la funcionalidad de los depurativos.
Volumen y estacionalidad del vertido
El diseño de una depuradora para una bodega debe tener en cuenta el volumen de producción, los métodos de fabricación y los parámetros exigidos.
Por ello Salher analiza el tratamiento más conveniente en cada caso en función del volumen de la producción, de los métodos de fabricación y de los parámetros exigidos.
La variabilidad del vertido es especialmente importante durante la vendimia, cuando pueden aumentar de forma considerable tanto el caudal como la carga contaminante.
Dispone de un depósito de almacenamiento de agua bruta de acero inoxidable para regulación del vertido y evitar caudales punta excesivos.
La regulación permite adaptar la alimentación de la línea de tratamiento y evitar que los episodios de mayor concentración comprometan el funcionamiento de los procesos posteriores.
Etapas principales de tratamiento
Pretratamiento y separación de sólidos
El pretratamiento permite retirar sólidos y subproductos antes de que el agua llegue a los reactores biológicos.
Realizar una limpieza previa en seco de los equipos para eliminar los subproductos (burbas y lías).
El tamizado de sólidos y los bombeos son elementos habituales en las instalaciones para bodegas de vino.
En 2015, en Nueva Bodega Juan Gil, se realizó la instalación de tamizado de sólidos en Bodega de producción media - alta de vinos.
El pretratamiento estuvo compuesto por arqueta de bombeo y tamiz rotativo.
En 2023, Bodegas Cooperativa Cózar, en Cózar, Ciudad Real, incorporó tamizado y bombeos de aguas de bodega.
El tamiz rotativo permite separar sólidos finos y proteger los equipos situados aguas abajo.
En 2014, Bodegas Mureda realizó la instalación de Tamiz Rotativo para la separación de sólidos finos.
Tratamiento físico-químico
En la fase de tratamiento primario Salher posee dos sistemas DAF (flotadores por aire disuelto): el modelo Vespa para instalaciones más pequeñas o en las que se requiera un equipo muy compacto por falta de espacio y el Xcorpio para caudales más grandes.
El tratamiento físico-químico puede incorporarse cuando las características del vertido requieren una separación adicional de sólidos o materia en suspensión.
Tratamiento biológico aerobio
Para tratar este tipo de aguas Salher recomienda los tratamientos biológicos, entre los que destacan los sistemas aerobios, con aporte de oxígeno, que no generan olores ni gases tóxicos y tienen unos rendimientos más controlados que otro tipo de tratamientos.
El reactor SBR es una de las soluciones más utilizadas en las depuradoras para bodegas de vino incluidas en los proyectos analizados.
El sistema SBR permite desarrollar las fases del tratamiento biológico en un reactor que trabaja por ciclos.
La instalación puede incorporar uno o varios reactores, trabajar en paralelo o utilizar reactores conectados en serie, según la capacidad y las necesidades de tratamiento.
Tratamiento anaerobio y combinado
Los tratamientos anaerobios pueden utilizarse como etapa previa o integrarse con procesos aerobios.
En 2019, Cooperativa Virgen de las Viñas, en Tomelloso, Ciudad Real, recibió asesoramiento en la integración de reactor Anaerobio y reactor Aerobio.
En 2013, la Cooperativa Nuestra Señora de la Antigua y Santo Tomás de Villanueva instaló una depuradora mediante SBR de gran volumen y capacidad.
El reactor trata las aguas propias de la contaminación de la Bodega y también las aguas residuales del proceso de la Almazara.
En 2020, Bodega Finca Caraballas, en Medina del Campo, Valladolid, incorporó una nueva depuradora compuesta por balsa anaerobia, tamiz rotativo y reactor SBR en hormigón.
Deshidratación de fangos
La gestión de los fangos forma parte del funcionamiento global de una depuradora para bodegas de vino.
En 2018, Bodegas Yuntero, en Manzanares, Ciudad Real, instaló un sistema de deshidratación de fangos mediante centrífuga.
Reactores SBR para bodegas
Las instalaciones descritas muestran el uso del reactor SBR en bodegas de baja, media, media-alta y gran producción.
El reactor SBR puede ejecutarse en hormigón, en una balsa de oxidación prolongada o en depósitos metálicos.
En 2023, Bodegas Atalaya, en Almansa, Albacete, instaló una nueva depuradora compuesta por reactor SBR en balsa de oxidación prolongada.
En 2022, Bodega Lagar Da Condesa, en Caldas de Reis, Pontevedra, instaló una nueva depuradora formada por tamiz rotativo y reactor SBR en hormigón.
En 2022, Bodegas Castaño, en Yecla, Murcia, instaló una nueva depuradora formada por tamiz rotativo y reactor SBR aprovechando depósito existente en Bodega.
En 2022, Bodegas Fernando Castro, en Santa Cruz de Mudela, Ciudad Real, instaló una nueva depuradora embotelladora de gran producción formada por tamiz rotativo y dos reactores SBR en hormigón trabajando en paralelo.
En 2021, Bodega Los Marcos, en Santa Cruz de Mudela, Ciudad Real, instaló una nueva depuradora formada por tamiz rotativo y dos reactores SBR en AISI-304 trabajando en paralelo.
En 2021, TJ Agricultura, en Villanueva de la Jara, Cuenca, realizó la ampliación de la depuradora con un nuevo reactor SBR trabajando en serie.
En 2016, Bodegas Yuntero, en Manzanares, Ciudad Real, instaló una depuradora mediante tamizados y reactores SBR en funcionamiento paralelo.
En 2015, Bodegas San Valero, bodega cooperativa de alta capacidad de producción de vinos de calidad y denominación de origen Cariñena, instaló una depuradora completa compuesta por tamizados de sólidos, bombeos y doble reactor SBR en funcionamiento paralelo.
Configuraciones según la capacidad de producción
| Tipo de bodega | Configuración o actuación | Ejemplos |
|---|---|---|
| Producción pequeña | Tamiz rotativo y reactor SBR | Bodega Santa Catarina, Bodegas Tridente, Bodega Finca El Regajal |
| Producción media | Tamiz rotativo y reactor SBR en hormigón | Bodegas El Soto, Bodegas Mendoza, Bodegas Morca |
| Producción media-alta | Reactores SBR de alta capacidad o ampliaciones | Bodegas Ateca, Bodegas Juan Gil, Bodegas Mureda |
| Gran producción | Dos reactores SBR en paralelo y pretratamiento | Bodegas Fernando Castro, Bodega Los Marcos, Bodegas San Valero |
Bodegas de baja producción
En 2010, Bodega Arbás Reina, en Piñel de Arriba, Ribera, instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR.
La instalación fue optimizada para la menor producción.
En 2010, Bodega Finca El Regajal, bodega y finca de caza de vinos tintos de alta calidad y producción baja, instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR de volumen 35m3.
En 2014, Miquel Oliver, bodega de producción de vinos de alta calidad en la isla de Mallorca y producción pequeña, instaló una nueva depuradora junto con la construcción de la nueva bodega.
La depuradora estuvo compuesta por tamiz rotativo y reactor SBR.
En 2020, Bodega Santa Catarina, en Inca, Mallorca, instaló una nueva depuradora junto con la construcción de la nueva bodega.
La depuradora estuvo compuesta por tamiz rotativo y reactor SBR en hormigón.
En 2013, Viñedos y Bodegas Verderrubí, en Rubí de Bracamonte, Valladolid, instaló una nueva depuradora junto con la construcción de la nueva bodega.
La depuradora estuvo compuesta por tamiz rotativo y reactor SBR.
Bodegas de producción media
En 2016, Bodegas Shaya, bodega de producción media de vinos blancos D.O. Rueda, instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR.
En 2016, Bodegas Tridente, bodega de producción media-baja de vinos tintos de alta calidad, instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR.
En 2017, Bodega Pago Casa del Blanco instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR.
En 2018, Bodegas Morca, bodega de producción media de vinos tintos D.O. Borja, instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR en balsa de oxidación prolongada.
En 2019, Bodegas Mendoza, en Villena, Alicante, instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR en hormigón.
El vertido se destinó a la reutilización en riego de viñedo.
En 2020, Bodegas El Soto, en Villanueva del Campeán, Zamora, instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR en hormigón.
La bodega tenía una producción media y elaboraba vinos tintos de alta calidad.
Bodegas de producción media-alta y alta
En 2010, Bodega Copaboca, en Torrecilla de la Abadesa, D.O. Rueda, instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR aprovechando un depósito de riego existente.
La bodega producía vinos blancos verdejo de alta calidad y tenía una producción media-alta.
En 2011, Bodega Pago Traslagares, en Rueda, instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR de alta capacidad.
En 2011/2012, Bodega Monte La Reina, complejo enológico alrededor de una bodega de vinos de alta calidad y producción media-alta, instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR de alta capacidad.
En 2011/2012, Bodegas Juan Gil, en Jumilla, amplió la depuradora debido al incremento de producción en la bodega.
La ampliación incluyó la instalación de un reactor SBR principal de 1000m3.
En 2011, Bodegas Mureda, en Valdepeñas, amplió la depuradora debido al incremento de producción en la bodega.
La ampliación incluyó la instalación de un reactor SBR de 1000m3.
En 2012, Bodegas Ateca, en Ateca, Zaragoza, instaló una nueva depuradora en una bodega de producción de vinos de alta calidad y denominación de origen Calatayud.
La depuradora estuvo compuesta por tamiz rotativo y reactor SBR de alta capacidad.
En 2022, Bodegas Ateca realizó una ampliación de la depuradora ante el aumento de producción.
La bodega produce vinos de alta calidad con denominación de origen Calatayud.
La depuradora está compuesta por tamiz rotativo y reactor SBR de alta capacidad.
Ampliación de depuradoras ante el aumento de producción
Cuando aumenta la producción de vino, la depuradora debe adaptarse a los nuevos caudales y cargas contaminantes.
En 2011/2012, Bodegas Juan Gil amplió la depuradora debido al incremento de producción en la bodega.
En 2022, Bodegas Juan Gil, en Jumilla, Murcia, puso en marcha una nueva bodega de producción alta.
La nueva depuradora está compuesta por reactor SBR en balsa de oxidación prolongada.
La bodega cuenta con autoconsumo eléctrico y está aislada de la red eléctrica.
La depuradora consume sólo energía excedentaria.
En 2022, Bodegas Ateca amplió la depuradora ante el aumento de producción.
En 2021, TJ Agricultura amplió la depuradora con un nuevo reactor SBR trabajando en serie.
En 2011, Bodegas Mureda amplió la depuradora debido al incremento de producción en la bodega.
En 2018, Bodegas Copaboca - Dunviro reformó la depuradora existente para máxima optimización.
Integración con instalaciones existentes
La reutilización de depósitos y la reforma de equipos existentes pueden reducir la necesidad de obra nueva y facilitar la adaptación de la depuradora.
En 2022, Bodegas Castaño instaló una nueva depuradora formada por tamiz rotativo y reactor SBR aprovechando depósito existente en Bodega.
En 2010, Bodega Copaboca instaló una depuradora nueva compuesta por tamiz rotativo y reactor SBR aprovechando depósito de riego existente.
En 2013, Bodegas y Finca El Carabal reformó una depuradora existente.
La actuación incluyó la transformación de reactor en SBR y la instalación de aireación de máxima eficiencia.
En 2014, TJ Agricultura recibió asesoramiento en el funcionamiento de una depuradora existente.
La actuación incluyó mejoras en el tamiz rotativo.
En 2018, Bodegas TJ Agricultura reparó el emparrillado de aireación e instaló nuevos difusores de burbuja fina.
Control del consumo energético
La integración de la depuradora con el sistema energético de la bodega puede reducir el consumo de la red eléctrica.
En 2022, Bodegas Ateca realizó el ajuste horario de la depuradora al aprovechamiento de placas fotovoltaicas.
En 2023, Bodegas Atalaya puso en funcionamiento una depuradora que consume sólo energía fotovoltaica excedentaria.
La bodega tiene un alto valor de autoconsumo eléctrico.
En 2022, Bodegas Juan Gil puso en marcha una depuradora que consume sólo energía excedentaria.
La bodega cuenta con autoconsumo eléctrico y está aislada de la red eléctrica.
Depuración natural mediante humedales
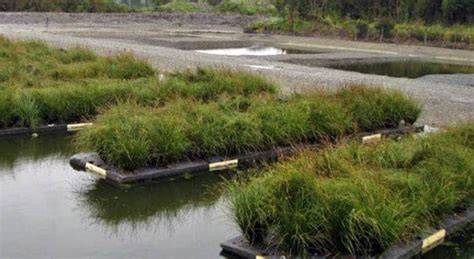
Raimat, en Lleida, D.O. Costers del Segre, bodega pionera en viticultura regenerativa y certificada como B Corp en 2025, ha puesto en marcha recientemente un innovador sistema de depuración de agua mediante procesos naturales que requieren un consumo energético mínimo y no generan residuos.
El proyecto, que Raimat ha desarrollado durante cerca de dos años con la Universitat Politècnica de Catalunya (UPC), se ha concretado en la habilitación de unos humedales de 40.000 m² situados en medio de sus viñedos.
Los humedales tienen capacidad para purificar 80.000 litros de agua en el día sin prácticamente utilizar energía, aprovechando los desniveles del terreno.
Así, se calcula que una vez estén en pleno rendimiento permitirán una reducción de consumo energético de unos 200.000kWh, lo cual evitará la emisión de 65,6 toneladas de CO₂ cada año.
Se trata de un sistema de humedales de flujo vertical destinado al tratamiento de las aguas residuales de la bodega.
Las aguas residuales llegan a la depuradora, situada a unos seis kilómetros, a través de una canalización.
El sistema funciona basándose en el paso del agua a través de lechos filtrantes plantados con unos 200 juncos, que actúan como agentes depuradores, sin necesidad de utilizar ningún tipo de producto químico.
“Hemos acondicionado hasta ocho balsas a diferentes niveles y el agua, en vez de depurarse químicamente, lo hace biológicamente, con los juncos plantados dentro de los humedales y con la grava que actúa como un macrofiltro”, explica Joan Esteve, director de Raimat.
Además de su probada eficiencia ambiental y el ahorro económico, este sistema contribuye a mejorar la biodiversidad del entorno, puesto que las plantas que se usan en el proceso favorecen la creación de nuevos hábitats naturales.
La depuradora de Raimat no necesita personal de mantenimiento, al margen de los técnicos que semanalmente recogen muestras de agua para analizar en diferentes puntos de control.
Los puntos de control se encuentran en la entrada y salida de la depuradora y en su punto de vertido hacia el arroyo de Raimat, un brazo de acequia que drena de forma natural y desemboca en el río Segre.
Es un modelo que se podría replicar a otras bodegas, siempre que dispongan de una cantidad de terreno lo bastante grande para desarrollarlo.
El sistema se adapta muy bien al entorno de la viña y las características de sus aguas residuales, con un elevado componente biodegradable.
Reutilización del agua depurada
Las tecnologías de reutilización desarrolladas por Salher permiten reducir significativamente el consumo de agua, contribuyendo al cuidado del entorno y optimizando los recursos hídricos disponibles.
Este proceso se basa en diversas fases de tratamiento, que comienzan con un sistema de filtración, ya sea mediante filtros de arena o ultrafiltración, para eliminar sólidos en suspensión.
Cuando el agua no se ha sometido a un proceso de depuración previo, Salher ofrece la posibilidad de incorporar un biorreactor de membranas (MBR), que combina tecnologías de fangos activos y ultrafiltración para un tratamiento integral.
En 2019, Bodegas Mendoza instaló una nueva depuradora compuesta por tamiz rotativo y reactor SBR en hormigón.
El vertido se destinó a la reutilización en riego de viñedo.
En la industria vitivinícola, la aplicación de estas tecnologías de reutilización no solo reduce los costes asociados al consumo de agua, sino que también contribuye a reforzar el compromiso medioambiental del sector.
Parámetros de vertido y control de calidad
En el contexto de la producción vitivinícola, mantener la eficacia de la depuradora para el tratamiento de aguas residuales es sin duda un elemento de principal atención.
Esto se evidencia tanto hacia la protección del medio ambiente, evitando producir contaminación que implique sanciones penales y administrativas, como permitiendo mantener el vertido de aguas residuales depuradas al sistema de alcantarillado público.
Para garantizar que los líquidos puedan sumergirse en el sistema de alcantarillado público, se deben respetar ciertos valores.
| Parámetro | Valor indicado |
|---|---|
| pH | 5,5 a 9,5 |
| Cloruros | máx 1200 mg/L |
| Sulfitos | máx 1 mg/L |
| Tensioactivos | 2 mg / L |
Una planta depuradora para la fabricación de vinos y licores puede diseñarse para vertido a cauce público con parámetros muy restrictivos, ya que el efluente se envía a una acequia de riego.
La nueva depuradora es capaz de tratar la carga contaminante de una población de 16.800 hab-equ consiguiendo además un elevado rendimiento del proceso depurativo que nos permite verter con una DQO inferior a 50 mgO2/l.
Protección de depósitos y estructuras de hormigón
El conglomerado de hormigón armado, con el que se construye una depuradora, necesita mantener su pH básico del orden de 12,5/13.
La variación de este elemento desencadena el proceso de carbonización del hormigón armado que pierde sus características de impermeabilidad y estanqueidad.
Las aguas residuales derivadas de los procesos de depuración están compuestas principalmente por sustancias con pH tanto ácido como básico que afectan a los depuradores degradando su funcionalidad.
El daño se produce primero en las zonas corticales y posteriormente por capilaridad debido a fisuras y grietas en el hormigón, incluso en la parte más interna.
El proceso de degradación se acelera si el hormigón entra en contacto con sulfatos, cloruros y productos alcalinos, es decir, con los elementos químicos presentes en las aguas residuales del vino.
D5 Italia ha formulado D5003, una poliurea específica altamente seleccionada, dotada de todas las certificaciones, capaz de resistir ambientes con pH comprendido entre 4 y 11.
Se puede aplicar mediante pulverización con la máquina bimix D5Italia.
La poliurea D5003 interviene tanto como acción preventiva como resolutiva, cuando el problema ya ha surgido.
La poliurea D5003, aplicada de forma continua, permite crear una capa protectora sobre toda la superficie del hormigón que compone el depurador, evitando el ataque de los agentes químicos agresivos presentes en las aguas residuales y salvaguardando el conglomerado de su degradación.
La poliurea D5003 crea una cobertura impermeable continua de la superficie sobre la que se aplica, se adhiere perfectamente a la estructura de soporte siguiendo, por su elasticidad, los movimientos y dilataciones térmicas a las que está sometido el depurador, evitando así la formación de grietas y fisuras en el hormigón que degradan su estructura.
La poliurea D5003 tiene una reticulación muy rápida de 3/5 segundos.
Esto permite una rápida instalación y puesta en marcha, evitando límites de producción derivados de los tiempos de espera habituales de otro tipo de resinas.
Continuidad de la producción durante las obras
La ampliación o sustitución de una depuradora debe planificarse para mantener el tratamiento de los vertidos generados en la bodega.
Durante 2019, Hideco, socio de la PTV, ejecutó en colaboración con Bodegas Unió Cellers del Noya S.A.U. (U.C.S.A.), la ampliación de la E.D.A.R.
Una de las exigencias del proyecto consistió en que, durante la realización de la obra, se continuó tratando los vertidos generados en la bodega.
La actuación se planificó en dos etapas, consiguiendo con ello no tener que parar la producción de la bodega.
Operación, mantenimiento y optimización
En el funcionamiento diario, la eficacia de la depuradora depende del control de los caudales, la aireación, los sólidos y los parámetros del efluente.
Las soluciones se adaptan a distintas capacidades y condiciones de mosto y vino, manteniendo la higiene y la trazabilidad en cada etapa.
Se favorece la compatibilidad con instalaciones existentes y la facilidad de mantenimiento, con componentes diseñados para facilitar la inspección y la limpieza.
Depuradoras para vino inspiran soluciones técnicas para optimizar la limpieza del proceso.
Nuestros enfoques combinan selección de módulos de filtración, control de caudal y limpieza automática para minimizar pérdidas y reducir tiempos de parada.
En 2017, Bodega Tierra de Cubas, bodega de baja producción y vinos de calidad, recibió asesoramiento en el mejor funcionamiento de la depuradora existente.
En 2017, Bodega Quinta de Aves, bodega de baja producción y vinos de calidad, recibió asesoramiento en el funcionamiento de la depuradora existente desde 2006.
En 2015, Bodega Quinta de Aves recibió asesoramiento en el funcionamiento de la depuradora existente desde 2006.
En 2016, Bodegas Dehesa del Carrizal colaboró en el seguimiento y comprensión de la depuradora en funcionamiento desde años atrás.
En 2017, Bodegas Copaboca - Dunviro reformó la depuradora existente para máxima optimización.
Casos recientes de depuradoras para bodegas de vino
Bodegas Atalaya
2023 - Bodegas Atalaya. Almansa - Albacete.
Bodega de producción vinos de calidad.
Nueva depuradora compuesta por reactor SBR en balsa de oxidación prolongada.
Bodega con alto valor de autoconsumo eléctrico.
La depuradora consume sólo energía fotovoltaica excedentaria.
Bodega Lagar Da Condesa
2022 - Bodega Lagar Da Condesa. Caldas de Reis- Pontevedra.
Bodega de producción de vinos de calidad D.O. Albariño.
Nueva depuradora formada por tamiz rotativo y reactor SBR en hormigón.
Bodegas Castaño
2022 - Bodegas Castaño. Yecla - Murcia.
Bodega embotelladora de gran producción.
Nueva depuradora formada por tamiz rotativo y reactor SBR aprovechando depósito existente en Bodega.
Bodegas Fernando Castro
2022 - Bodegas Fernando Castro. Santa Cruz de Mudela - Ciudad Real.
Nueva Bodega embotelladora de gran producción.
Nueva depuradora formada por tamiz rotativo + dos reactores SBR en hormigón trabajando en paralelo.
Bodegas Yuntero
2020 - Bodegas Yuntero. Manzanares - Ciudad Real.
Cooperativa con altas producciones de vino.
Línea de tratamiento aerobio para agua de resinas.
En 2018, Bodegas Yuntero instaló un sistema de deshidratación de fangos mediante centrífuga.
En 2016, Bodegas Yuntero instaló una depuradora mediante tamizados y reactores SBR en funcionamiento paralelo.
Bodega Finca Caraballas
2020 - Bodega Finca Caraballas. Medina del Campo - Valladolid.
Bodega de producción media.
Vinos blancos D.O. Rueda.
Nueva depuradora compuesta por balsa anaerobia + tamiz rotativo + reactor SBR en hormigón.
Bodegas Mendoza
2019 - Bodegas Mendoza. Villena - Alicante.
Bodega de producción media.
Gran cantidad de variedades de uva.
Nueva depuradora compuesta por tamiz rotativo y reactor SBR en hormigón.
Vertido a reutilización en riego de viñedo.
Bodegas San Valero
2015 - Bodegas San Valero.
Bodega Cooperativa de alta capacidad de producción de vinos de calidad, denominación de origen Cariñena.
Depuradora completa compuesta por tamizados de sólidos, bombeos y doble reactor SBR funcionamiento en paralelo.
Economía circular en la bodega
Este año, Raimat ha incorporado otras dos novedades relevantes en el ámbito medioambiental: por un lado, la entrada en funcionamiento de una planta propia de compostaje, que permite transformar los residuos orgánicos de la viña y la bodega en compuesto para enriquecer los suelos de sus viñedos, y de la otra, la reducción de un 20% en el consumo de agua en la viña, gracias a la combinación de riego de precisión y riego enterrado.
El riego enterrado lleva el agua directamente a las raíces, a 40 cm de profundidad, minimizando la evaporación.
Ambos avances, junto con la nueva depuradora natural, refuerzan el compromiso de la marca con la economía circular, la regeneración del suelo, la reducción de emisiones de CO₂ y el ahorro hídrico y energético.
En línea con la consecución de los Objetivos de Desarrollo Sostenible (ODS) de Agua Limpia y Saneamiento los sistemas de tratamiento de aguas residuales Salher ayudan a las bodegas a mejorar la calidad del agua con la que se produce el vino y a reducir los vertidos contaminantes en su fabricación.
tags: #depuradoras #para #bodegas #de #vino
Publicaciones populares:
- Cuándo cambiar el filtro de aire del habitáculo en el Mercedes-Benz ML
- Compatibilidad del filtro de aire para Lancia Stratos: guía y características
- Experimenta con formas y tonos de filtro para cejas antes de maquillarlas
- Guía de atención: mascarilla con reservorio
- Procesos y gestión de fangos de depuradora — guía esencial