
La electrodeionización (EDI), también denominada electrodeionización continua (CEDI), es una tecnología avanzada para producir agua de alta pureza mediante la combinación de resinas de intercambio iónico, membranas selectivas y corriente eléctrica continua. En los sistemas de hemodiálisis puede utilizarse como etapa de desionización y pulido posterior a la ósmosis inversa, siempre que el agua de alimentación, el pretratamiento y la configuración del sistema cumplan los requisitos técnicos de la instalación.
A diferencia de los sistemas convencionales de desionización con lechos de resinas, el EDI regenera electroquímicamente las resinas durante la operación, sin necesidad de regenerarlas periódicamente con ácido clorhídrico, hidróxido de sodio u otros productos químicos. El proceso funciona de forma continua, reduce la generación de residuos peligrosos y puede producir agua con una resistividad de hasta 15-18 MΩ·cm o, dependiendo de la configuración y de las condiciones de alimentación, hasta 16 MΩ·cm.
Qué es un ionizador de electrodos EDI
La electrodesionización (EDI) es una tecnología que se usa para el tratamiento del agua a través de la electricidad y resina de intercambio iónico para eliminar las especies ionizadas del agua. En otras palabras, es una tecnología que combina dos técnicas de purificación del agua: la electrodiálisis y el intercambio iónico.
La electrodesionización (EDI) es una tecnología avanzada de tratamiento del agua que produce agua ultrapura eliminando los iones disueltos sin regeneración química. Utilizando resinas de intercambio iónico, membranas selectivas y una corriente eléctrica, los sistemas EDI eliminan eficazmente las impurezas, garantizando agua de alta calidad para aplicaciones críticas.
La EDI integra los principios de la electrodiálisis convencional y el intercambio iónico en un solo proceso. Los módulos EDI suelen denominarse sistemas CEDI (electrodesionización continua) por su funcionamiento continuo.
A diferencia de los intercambiadores de iones de lecho mixto tradicionales, que requieren una regeneración química periódica con ácidos y bases, el EDI funciona de forma continua y sin reactivos químicos, ya que el campo eléctrico regenera continuamente las resinas in situ.
Por qué se utiliza después de la ósmosis inversa
La aplicación más común de la electrodesionización es el tratamiento del agua para obtener un alto grado de pureza y una conductividad inferior al 0,1 μS/cm. El proceso se suele encontrar tras la ósmosis inversa (RO) como tratamiento de pulido.
La electrodesionización puede utilizarse como etapa de desionización y pulido dentro de sistemas de tratamiento de agua de alta pureza. En instalaciones de hemodiálisis, su integración debe definirse considerando la calidad del agua de alimentación, las etapas de pretratamiento y ósmosis inversa, la demanda de agua y los requerimientos específicos de la instalación.
La EDI requiere agua de alimentación de alta calidad, por lo que normalmente se integra con etapas previas de tratamiento, particularmente ósmosis inversa. La combinación RO/EDI reduce, de forma importante, los costes de inversión y operación.
La electrodesionización (EDI) y la ósmosis inversa (OI) son dos tecnologías diferentes de tratamiento de agua que se utilizan para purificarla. La EDI utiliza campos eléctricos para eliminar iones y otras impurezas del agua, mientras que la OI utiliza presión para forzar el agua a través de una membrana semipermeable y eliminar las impurezas.
Cómo funciona el sistema EDI
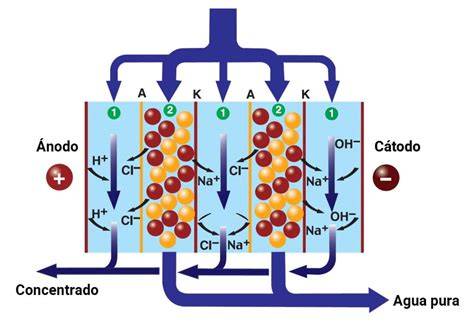
Un equipo de EDI consiste en una cámara que contiene una una resina catiónica fuerte y una aniónica fuerte de intercambio iónico, empaquetadas en un espacio (celda) entre una membrana de intercambio catiónico y una membrana de intercambio aniónico. De esta forma solo los iones pueden pasar por las membranas.
El agua de entrada pasa a través de la mezcla de resinas de intercambio iónico. Al mismo tiempo, una fuente externa de corriente alimenta de corriente continua, al agua de entrada, por medio de unos electrodos (cátodo y ánodo).
El voltaje de la corriente continua crea una circulación a través de la resina que arrastra a los cationes hacía el cátodo y a los aniones hacía el ánodo. En el camino que realizan los iones hacía la membrana, estos deben pasar dentro de las cámaras del concentrado, pero no se pueden acercar más al electrodo.
Se encuentran bloqueados por la membrana contigua, que contiene una resina con la misma carga fija. De esta manera, las membranas de intercambio iónico eliminan electrónicamente los iones de agua de entrada y lo pasan al concentrado que sale de ambas membranas de intercambio iónico, produciendo así agua desionizada de alta calidad.
Intercambio iónico
En la primera etapa, los iones del agua de alimentación son capturados por las resinas de intercambio iónico de la cámara de dilución. La resina de lecho mixto está inicialmente en su forma regenerada (resina catiónica en forma de hidrógeno y resina aniónica en forma de hidróxido, similar a una resina DI de lecho mixto fresca).
A medida que el agua fluye a través del lecho de resina, los contaminantes iónicos se intercambian en los sitios de la resina: especies catiónicas en el agua (por ejemplo. Ca²⁺, Mg²⁺, Na⁺, K⁺, NH₄⁺) desplazan a los iones H⁺ de la resina catiónica, y las especies aniónicas (por ejemplo, Cl-, SO₄²-, NO₃-, HCO₃-, CO₃²-, F-, sílice (SiO₂-), borato) desplazan a los iones OH- de la resina aniónica.
El H⁺ y el OH- liberados se recombinan inmediatamente para formar H₂O puro. Gracias a este mecanismo de intercambio iónico, el agua se desioniza al pasar por el lecho de resina, que elimina los iones disueltos y purifica el agua.
Migración de los iones
La electrodesionización (EDI) permite la migración selectiva y direccional de iones mediante la acción de un campo eléctrico de corriente continua. Los cationes desorbidos de la resina catiónica migran hacia el cátodo cargado negativamente, y los aniones de la resina aniónica migran hacia el ánodo cargado positivamente.
Las membranas de intercambio catiónico (CEM) bordean el lado de la cámara de dilución que da al cátodo. Estas membranas permiten el paso de cationes a la cámara de concentrado, pero rechazan los aniones.
Las membranas de intercambio aniónico (MIA) bordean el lado que da al ánodo, permitiendo que los aniones migren hacia el exterior, pero bloqueando los cationes. A medida que los iones salen de la célula de dilución a través de la membrana correspondiente, entran en las cámaras de concentración.
De este modo, la cantidad de iones en el agua que pasa por la cámara de dilución disminuye gradualmente y se transforma en agua dulce. La corriente de dilución se despoja de iones y se convierte en producto desionizado, mientras que la corriente de concentrado arrastra los iones eliminados.
Regeneración electroquímica
La EDI elimina los iones del agua a la vez que las resinas de intercambio iónico que se contiene entre las membranas se regeneran con una corriente eléctrica. Esta regeneración electroquímica se sirve de un potencial eléctrico para realizar el transporte iónico y sustituye a la regeneración química de los sistemas convencionales de intercambio iónico, que, como es conocido, se verifica mediante ácido y sosa.
Dentro del compartimento de alimentación, las resinas de intercambio iónico ayudan en el transporte de los iones al compartimiento concentrado. Como el agua va disminuyendo en su concentración de iones, se va produciendo la disociación del agua en la interfase de intercambio catiónico y aniónico, produciéndose un flujo continuo de hidrógeno y ion hidroxilo.
Estos iones actúan como regenerante para las resinas de intercambio iónico presentes en este compartimento y mantiene las resinas a la salida de éste, en un estado de alta regeneración, necesario para la producción del agua de alta calidad deseada.
Elementos principales del módulo EDI
- Resina catiónica fuerte de intercambio iónico.
- Resina aniónica fuerte de intercambio iónico.
- Membranas de intercambio catiónico.
- Membranas de intercambio aniónico.
- Cámara de dilución o cámara de producto.
- Cámara de concentración o cámara de rechazo.
- Ánodo y cátodo.
- Fuente de corriente continua.
- Sistema de control y monitorización.
Los módulos EDI se construyen normalmente como pilas de muchos "pares de celdas", cada par consta de un compartimento de dilución (también llamado cámara de dilución o de producto) y un compartimento de concentración (cámara de concentrado o de rechazo) separados por membranas selectivas de iones.
Cada compartimento de dilución está lleno de un lecho mixto de resina de intercambio catiónico y aniónico. Un ánodo y un cátodo se sitúan en cada extremo de la pila para establecer el campo eléctrico.
Calidad del agua producida
El agua ultrapura es muy similar al agua de alta pureza, es decir, solo contiene H₂O. Salvo los iones de hidrógeno y los iones de hidróxido, casi ningún otro electrolito se asemeja al agua en sentido estricto.
Su resistividad es de 18,2 MΩ.cm (25 °C) y su TOC es < 10 ppb. No contiene sustancias orgánicas como bacterias, virus ni dioxinas cloradas.
Los módulos EDI pueden alcanzar una resistividad del agua producto de hasta 16 MΩ·cm, dependiendo de la configuración y de las condiciones del agua de alimentación. Otros sistemas EDI están diseñados para alcanzar resistividades de hasta 15-18 MΩ-cm o una resistencia de hasta 20 MΩ.
La calidad final depende de la calidad del agua que recibe el módulo, del caudal, de la temperatura, del voltaje aplicado, de la corriente de operación y del estado de las membranas y resinas.
Contaminantes iónicos que puede eliminar
La electrodesionización (EDI) es una potente tecnología de tratamiento de agua que puede eliminar una amplia gama de contaminantes. Utiliza membranas y electrodos de intercambio iónico especializados para eliminar iones disueltos, metales, compuestos orgánicos, coloides y minerales nocivos del agua.
Entre los contaminantes que puede eliminar se incluyen cloro, sodio, calcio, hierro, nitratos, sulfatos, sílice, boro, fluoruro, turbidez, amoníaco y compuestos orgánicos como los bifenilos policlorados (PCB).
Elimina de forma eficaz las partículas inorgánicas disueltas. Elimina el 99,9% de los iones disueltos en el agua en combinación con la ósmosis inversa.
Requisitos del agua de alimentación
Para poder ofrecer todo su potencial, el agua necesita un pretratamiento. El agua de alimentación debe cumplir con determinados requisitos. Estos parámetros se fijan para que no se produzcan daños prematuros en los equipos.
La dureza del agua de entrada debe de ser generalmente <1ppm CaCO3. El contenido en sílice (SiO2) debe de ser <1ppm. Se debe de vigilar y reducir el CO2.
De esta forma se evita la precipitación de carbonatos en el interior de los equipos. En general, se debe de alimentar estos equipos con salinidades muy bajas.
| Parámetro | Requisito indicado | Motivo principal |
|---|---|---|
| Dureza | <1 ppm CaCO3 | Evitar incrustaciones y agotamiento prematuro de la resina |
| Sílice | <1 ppm | Reducir la carga iónica y el riesgo de ensuciamiento |
| Conductividad | <60 µS/cm | Mantener la alimentación dentro del rango de operación del EDI |
| CO2 | Debe vigilarse y reducirse | Evitar la sobrecarga de la resina aniónica y la pérdida de rendimiento |
| Sustancias en suspensión | Ausentes | Prevenir obstrucciones y ensuciamiento |
| Materia orgánica disuelta | Ausente o reducida | Evitar el ensuciamiento de resinas y membranas |
La alimentación EDI a menudo requiere la desgasificación de CO₂ después de la RO si el CO₂ es alto, porque el CO₂ no conduce pero cargará la resina y más tarde se liberará como bicarbonato, afectando a la resistividad.
El sílice (H₄SiO₄ débilmente ionizado) es otra especie - normalmente debería ser <1-2 mg/L en la alimentación EDI. Estos ácidos/bases débiles no se eliminan completamente por ósmosis inversa, pero pueden tratarse mediante la regeneración continua de EDI.
Pretratamiento para un sistema EDI en hemodiálisis
Los equipos de Electrodesionización, también llamados EDI o CEDI requieren ser alimentados con agua de muy buena calidad. Esto implica que se debe de pre tratar adecuadamente el agua antes de entrar en los equipos EDI.
El agua debe de estar libre de sustancias en suspensión o coloidales. Tampoco debe de haber materia orgánica disuelta. De forma general el pretratamiento adecuado suele consistir en 1 o 2 pasos de osmosis inversa junto con un sistema desgasificador para eliminar el exceso de CO2.
Realizar un tratamiento a través de ultrafiltración, nanofiltración u ósmosis inversa, permitirá un funcionamiento eficiente. A la vez y prolongará la vida útil de las células EDI.
La decisión correcta del pretratamiento adecuado depende de las características físico químicas del agua bruta a tratar.
Ósmosis inversa en uno o dos pasos
Para solucionar este problema, se puede actuar en dos formas: Pretratamiento con dos pasos de ósmosis inversa.
Consiste en disponer dos pasos de osmosis inversa, alimentado el segundo con el permeado del primero, previo ajuste de pH con NaOH. Diagrama 1.
El proceso exige de una línea tratamiento que comienza con una ultrafiltración como protección de las membranas de osmosis inversa. El rechazo del primer paso se desecha (pudiéndose llevar a sequedad mediante un evaporador a vacío si se desea conseguir un vertido cero), El permeado se conduce al segundo paso de ósmosis previo ajuste del pH mediante NaOH; así el CO2 libre reacciona con el NaOH y forma Na2CO3, y el permeado resultante del segundo paso alimenta a la EDI.
Tanto el rechazo del segundo paso, como el de la EDI, tendrán una salinidad sensiblemente inferior a la del agua bruta, por lo que se reciclan a cabeza de la instalación, consiguiéndose un rendimiento global del agua de aportación del orden del 77%.
Si siempre es conveniente utilizar membranas de alto rechazo (HR) para el proceso de osmosis inversa aplicado como pretratamiento de la EDI; en este caso lo es aún más, pues debemos mantenernos dentro de los límites de salinidad que se exigen.
Parámetros de operación que deben controlarse
Los parámetros importantes a controlar son: Conductividad de la alimentación (TDS), dureza de la alimentación, dióxido de carbono, sílice, caudal a través de la resina y temperatura.
El rendimiento de esta etapa depende de la calidad del agua de alimentación y del estado de la resina. Una mayor conductividad de la alimentación significa una mayor carga iónica, lo que requiere más corriente eléctrica para eliminar los iones.
Para que el intercambio iónico sea eficaz, es necesario que el flujo pase por el lecho de resina durante un tiempo de residencia suficiente. Si el caudal es demasiado alto, la eliminación de iones puede ser incompleta; si es demasiado bajo, aumenta el riesgo de incrustaciones en el concentrado.
Los módulos EDI suelen funcionar entre 10 °C y 38 °C. Por debajo de ~10 °C, la movilidad iónica de la resina se reduce y la desionización es menos eficaz; por encima del máximo, la resina o los materiales de la membrana pueden degradarse.
Parámetros recomendados de seguimiento
La toma de datos y normalización continua del funcionamiento del sistema permitira prevenir y adecuar la toma de decisiones en caso de ensuciamiento.
- Presión de entrada (bar, psi).
- Presión de salida (bar, psi).
- Voltaje de alimentación al sistema (volts).
- Corriente de alimentación al sistema (amps).
- Conductividad del agua de alimentación (S/cm).
- Resistividad del agua ultra pura producida (MOhm.cm).
- Caudal de salida (m3/h gpm).
- Concentración de cloruros en la alimentación.
- Temperatura del agua producida (°C, °F).
Los siguientes parámetros deben ser monitorizados y apuntados al menos una vez al día.
Configuraciones y capacidades
El Sistema de Electrodeionización EDI para Hemodiálisis puede configurarse con módulos de diferentes capacidades de flujo. De acuerdo con la configuración seleccionada, los sistemas pueden manejar caudales de aproximadamente 2,5 a 20 GPM.
La capacidad total del sistema debe seleccionarse de acuerdo con la demanda de agua, la calidad del agua de alimentación y los requerimientos del proceso.
Los sistemas EDI pueden configurarse en módulos compactos, independientes, modulares o integrados en un sistema de tratamiento de agua de alta pureza. El diseño modular permite adaptar la capacidad del sistema y ampliar la instalación de acuerdo con la demanda.
| Modelo | Tasa de flujo máxima indicada (GPM) | Corriente promedio indicada (Amps) |
|---|---|---|
| EDI-2 | 3.00 | 0.20 |
| EDI-5 | 7.50 | 0.50 |
| EDI-9 | 13.50 | 0.90 |
| EDI-12 | 18.80 | 1.25 |
| EDI-15 | 22.50 | 1.50 |
| EDI-22 | 33.80 | 2.25 |
| EDI-27 | 41.25 | 2.75 |
| EDI-55 | 82.50 | 5.50 |
| EDI-82 | 123.75 | 8.25 |
| EDI-110 | 165.00 | 11.00 |
| EDI-165 | 247.50 | 16.50 |
| EDI-220 | 330.00 | 22.00 |
Los sistemas pueden suministrarse preensamblados y precableados sobre skid, facilitando su integración en instalaciones de tratamiento de agua. También existen configuraciones preparadas para sanitización térmica, de acuerdo con el modelo seleccionado.
Aplicación del EDI en hemodiálisis
En instalaciones de hemodiálisis, el agua de alta pureza es necesaria para la preparación de soluciones, la alimentación de equipos y las operaciones relacionadas con el tratamiento del paciente. La electrodeionización puede utilizarse como etapa de desionización y pulido dentro de sistemas de tratamiento de agua de alta pureza.
La aplicación en hemodiálisis debe definirse considerando la calidad del agua de alimentación, las etapas de pretratamiento y ósmosis inversa, la demanda de agua y los requerimientos específicos de la instalación.
En la industria médica, el proceso EDI se aplica al tratamiento de agua con fines médicos, incluidos laboratorios, hemodiálisis, preparación de sueros y medicinas.
La calidad del agua producida debe verificarse mediante un programa de control que incluya resistividad o conductividad, parámetros microbiológicos, carbono orgánico total y otros parámetros exigidos por la normativa y por el diseño de la instalación.
Ventajas del ionizador EDI
Funcionamiento continuo
Es un proceso continuo, lo que significa que puede producir un flujo constante de agua purificada sin necesidad de paradas o interrupciones frecuentes.
Para operar no es necesario interrumpir. En la electrodesionización, el intercambio iónico y la regeneración de resinas tienen lugar de forma paralela.
La producción por módulos permite igualmente la sustitución de un módulo mientras se sigue produciendo con el resto.
Ausencia de regeneración química
EDI no requiere apagarse para remplazar resinas o regeneración usando químicos. Como resultado EDI minimiza gastos de operación.
No se necesita de productos químicos para regeneraciones. Favorable con el medio ambiente, ya que no solo no produce químicos contaminantes sino que no se producen efluentes peligrosos ni se vierten resinas.
En cambio, la EDI utiliza electricidad para regenerar la resina. Esto elimina la necesidad de productos químicos y no genera aguas residuales.
Menor mantenimiento y automatización
Es una tecnología que requiere relativamente poco mantenimiento, lo que significa que requiere limpieza y servicio menos frecuentes que otros sistemas de purificación de agua.
Necesita de muy pocas válvulas automáticas o secuencias complejas de control, lo que favorece a que no sea necesaria la atención de un operador.
Los módulos compactos reducen el tamaño del sistema y los sistemas modulares permiten una expansión sencilla.
Consumo energético
El consumo de energía es mínimo. Puede operar en continuo y de manera simple.
El coste medio de la energía eléctrica consumida por la EDI está en torno a los 0,3 kW/m3 de agua tratada.
En el ejemplo de características E-Cell™ MK, el consumo energético DC indicado es de 0.05 a 0.4 kWh/m3.
Recuperación y gestión del concentrado
Durante la electrodeionización, el aprovechamiento del agua es máximo y no conlleva la formación de aguas residuales.
La corriente que sale de los departamentos 1, es el concentrado. Esto es una corriente de agua que arrastra las sustancias suprimidas del agua ultra pura.
Este flujo, concentrado, puede ser empleada en industrias donde la calidad del agua empleada no sea alta. También, tras un tratamiento de ósmosis inversa, puede volver a ser tratada, obteniendo el mayor porcentaje de agua ultra pura posible.
Los valores típicos de recuperación son desde el 85 al 96%. En otra comparación técnica, la recuperación indicada para la electrodeionización se sitúa entre 80 a 95%.
EDI frente a la desionización convencional
En la desionización, la resina se regenera con productos químicos como el ácido clorhídrico y el hidróxido de sodio. Este método es relativamente sencillo y puede ser eficaz para eliminar iones del agua, pero puede generar aguas residuales como subproducto.
En cambio, la EDI utiliza electricidad para regenerar la resina. Esto elimina la necesidad de productos químicos y no genera aguas residuales. Por lo tanto, la EDI se considera un método más sostenible y eficiente para desionizar el agua.
Sin embargo, también es más complejo y costoso que la desionización tradicional. La principal diferencia operativa es que la EDI regenera la resina de forma continua, mientras que los lechos mixtos requieren sustitución o regeneración por lotes.
| Aspecto | Electrodeionización | Intercambio iónico convencional |
|---|---|---|
| Uso de químicos | No se manejan productos químicos, la regeneración es eléctricamente. | Si, uso de álcalis y ácidos. |
| Continuidad | Si se regenera en continuo. | Necesita equipos de stand-by. |
| Calidad de agua de alimentación | Requiere de agua de alimentación de alta calidad, <60uS/cm. | Mayor tolerancia de agua de alimentación. |
| Recuperación de agua | Entre 80 a 95%. | Entre 95- 98%. |
| Rechazo | No se producen efluentes peligrosos, pH neutro y < 300-400 uS/cm. | Necesario la neutralización del rechazo. |
| Mantenimiento | Cambios de electrodos. | Poco mantenimiento. |
| OPEX | Menor costo, ahorro de productos químicos y equipos de regeneración. | Mayor costo. |
EDI frente a la ósmosis inversa
La EDI utiliza campos eléctricos para eliminar iones y otras impurezas del agua, mientras que la OI utiliza presión para forzar el agua a través de una membrana semipermeable y eliminar las impurezas.
Una diferencia importante entre ambas tecnologías es que la EDI puede producir agua con un nivel muy bajo de iones disueltos, lo que la hace adecuada para aplicaciones que requieren agua ultrapura, como en la industria de semiconductores.
La ósmosis inversa, por otro lado, se suele utilizar para aplicaciones donde es más importante la eliminación de una gama más amplia de impurezas, como bacterias y virus.
La ósmosis inversa y la EDI no son normalmente etapas alternativas en una instalación de agua ultrapura, sino tecnologías complementarias: la ósmosis inversa reduce la carga de sales y contaminantes, y el EDI realiza el pulido final de los iones restantes.
Limitaciones y posibles desventajas
La electrodesionización también tiene sus limitaciones que vienen dadas básicamente por la facilidad con que se ensucia y los altos factores de concentración que se obtienen.
La limitación en la dureza del agua de aportación es muy importante para ambos sistemas. En los lechos mixtos conviene no superar una dureza total de 4 - 5 ppm como CaCO3, mientras que en el caso de la EDI se limita a un valor muy bajo (< 1 ppm CaCO3).
Otro parámetro importante, sobre todo en la EDI, es la concentración de CO2 libre, pues limita el rendimiento máximo que se puede obtener.
La desventaja más destacable en esta tecnología, es el coste de sus módulos. El coste de los módulos donde se realiza la electrodeionización puede llegar a representar el 50 por ciento de la instalación.
A su vez, estos módulos deben ser reemplazados. La duración de los módulos puede variar de 5 a 10 años.
Limpieza, mantenimiento y resolución de problemas
El cuidado y mantenimiento adecuados de un sistema EDI son esenciales para garantizar su eficacia y longevidad. Mantenga el sistema limpio: limpie periódicamente los módulos EDI, las membranas y otros componentes para eliminar cualquier acumulación de contaminantes.
Controle la calidad del agua: analice el agua periódicamente para asegurarse de que cumple con los estándares de pureza deseados. Mantenga las conexiones eléctricas: Revise periódicamente las conexiones para asegurarse de que estén seguras y no estén corroídas.
Utilice agua de alta calidad: utilice agua de alimentación de alta calidad para maximizar la eficacia del sistema EDI y extender la vida útil de las membranas. Siga las instrucciones del fabricante: asegúrese de seguir las instrucciones del fabricante para operar y mantener el sistema EDI.
También es importante realizar el mantenimiento periódico de su sistema EDI para garantizar su óptimo rendimiento. Esto puede incluir el reemplazo de membranas, la limpieza de los módulos y otras tareas de mantenimiento rutinario.
No existe un método efectivo de reparar una celda EDI. Es durante el proceso de instalación cuando se introduce la resina que permitirá todo el proceso de desionización.
Por ello, actualmente no existe la posibilidad de manipular la resina para extraerla e introducirla después de nuevo. No se dispone de un medio efectivo para la reparación de una celda al no haber posibilidad de manipular la resina.
Si se pueden lavar químicamente. El ensuciamiento de una pila de electrodesionización debido a precipitaciones químicas, puede ser eliminado con resultados óptimos, mediante soluciones químicas de limpieza ácidas o alcalinas, usando un sistema de recirculación de la solución a través de las pilas EDI.
La limpieza química de los módulos no equivale a la regeneración química de las resinas: se utiliza para eliminar ensuciamientos o precipitaciones cuando el procedimiento de operación y las instrucciones técnicas del sistema lo establecen.
Aplicaciones de la tecnología EDI
- Tratamiento de agua para hemodiálisis.
- Preparación de sueros y medicamentos.
- Industria farmacéutica y biotecnológica.
- Industria cosmética.
- Laboratorios de investigación.
- Fabricación de componentes electrónicos y microelectrónica.
- Producción de agua para calderas de alta presión.
- Generación de vapor en la industria energética.
- Producción de agua purificada y ultrapura.
- Procesos químicos y fabricación de alimentos.
La tecnología EDI también se utiliza comúnmente en la industria farmacéutica, por ejemplo, para producir agua estéril para inyecciones y otros fines médicos.
En la industria farmacéutica se hace imprescindible un agua altamente purificada en muchos procesos. Para obtener agua purificada por electrodesionización, se debe partir de agua potable sometida a un proceso de desmineralización.
En la industria de la cosmética se necesita agua purificada por electrodesionización, ultrapura y esterilizada, tanto para su producción, como para la limpieza de las líneas de fabricación involucradas.
La industria energética emplea esta solución para producir agua de alta pureza que servirá para alimentar las calderas de alta presión y la generación de vapor.
La producción de semiconductores en la industria microelectrónica también requiere el agua de alta pureza de mayor calidad. Las especificaciones de calidad no solo exigen valores de resistividad que alcanzan 18 MΩ-c, sino que precisan la reducción próxima al límite de detección del carbono orgánico disuelto, sílice, boro, bacterias, partículas y metales.
Selección de un sistema EDI para diálisis
La capacidad total del sistema debe seleccionarse de acuerdo con la demanda de agua, la calidad del agua de alimentación y los requerimientos del proceso.
La selección debe considerar la capacidad hidráulica, la calidad del permeado de ósmosis inversa, la dureza, la sílice, el dióxido de carbono, la conductividad, la temperatura, la recuperación, la necesidad de sanitización y el nivel de monitorización requerido.
La línea EDI está disponible en diferentes configuraciones y capacidades, permitiendo adaptar el sistema a los requerimientos de cada instalación.
Los sistemas pueden suministrarse preensamblados y precableados sobre skid, facilitando su integración en instalaciones de tratamiento de agua. También existen configuraciones preparadas para sanitización térmica, de acuerdo con el modelo seleccionado.
Un diseño modular permite adaptar la capacidad del sistema, incorporar redundancia y reducir el riesgo asociado a una única pila de gran tamaño. Los módulos pequeños y compactos pueden facilitar la instalación y el mantenimiento.
Sistema de OI para Aqua de Mar y Sistema de Electrodeionización En Contenedores 110 GPM | Pure Aqua
Integración en una planta de agua para hemodiálisis
Una línea de tratamiento puede incluir pretratamiento, filtración, ósmosis inversa, desgasificación, electrodeionización, almacenamiento, distribución y los sistemas de desinfección o sanitización que correspondan al diseño de la instalación.
El EDI debe instalarse después de las etapas que reduzcan la carga de sólidos disueltos, la dureza, la materia orgánica, las partículas, los coloides y el dióxido de carbono.
La calidad del agua producida no depende únicamente del módulo EDI. El desempeño del sistema está directamente relacionado con la calidad del agua que recibe como alimentación.
La electrodeionización es una tecnología probada y ampliamente adoptada en las industrias que demandan agua de gran pureza. En hemodiálisis, su utilidad depende de que la instalación completa se diseñe, opere, monitorice y mantenga conforme a los requisitos de calidad aplicables.
tags: #ionizador #de #electrodos #para #agua #ultrapura
Publicaciones populares:
- Guía rápida del bambú planta con filtro de agua: funcionamiento
- Guía para comer con mascarilla sin riesgos en bares y restaurantes
- Filtro tipo Y de latón: aplicaciones y usos
- Guía de uso: Crema Clarificante Antiedad SPF15 de Germain de Capuccini
- Guía de ionización del agua alcalina casera: métodos prácticos