
La purificación de la salmuera agotada en una industria de cloro consiste en retirar las impurezas acumuladas durante la electrólisis, especialmente sulfatos, calcio, magnesio, sólidos suspendidos y otros contaminantes, para recuperar una corriente adecuada para su reutilización o gestionar de forma segura el concentrado residual.
En el proceso cloro-alcalino, la sal de cloruro de sodio (NaCl) es disuelta y electrolizada para producir gas de cloro, gas de hidrógeno e hidróxido de sodio (NaOH). La salmuera reciclada debe purificarse antes de regresar a las celdas, porque la acumulación de sulfato puede provocar precipitación en la superficie del electrodo, aumentar el consumo de energía, elevar el voltaje de operación y reducir la vida útil de los electrodos y de las membranas de intercambio iónico.
Origen y características de la salmuera agotada
El proceso de producción del cloro comienza con la obtención de salmuera, una solución concentrada de cloruro de sodio (NaCl) disuelta en agua. Esta materia prima se extrae de depósitos subterráneos de sal o mediante la disolución controlada de sal sólida en agua.
La pureza de la salmuera es crucial para garantizar la eficiencia del proceso y la calidad del producto final. Antes de ser utilizada en el proceso, la salmuera se purifica para eliminar impurezas como calcio, magnesio y otros iones no deseados que podrían interferir en la electrólisis.
Durante la electrólisis, la salmuera purificada se introduce en una celda electrolítica, donde se aplica una corriente eléctrica para dividir el cloruro de sodio en tres productos principales:
- Cloro (Cl₂): se libera en forma de gas en el ánodo.
- Hidrógeno (H₂): se genera en el cátodo como un subproducto valioso.
- Soda cáustica (NaOH): se produce en forma líquida y se utiliza ampliamente en la industria química.
Existen tres tipos principales de celdas electrolíticas utilizadas en la industria: celdas de mercurio, celdas de diafragma y celdas de membrana. Las celdas de membrana son las más modernas y eficientes, ya que minimizan el impacto ambiental y mejoran la seguridad del proceso.
La sal industrial (NaCl) contiene impurezas que pueden afectar el proceso de las celdas de membrana, como el sulfato que puede acumularse en la celda de membrana cuando no es removido desde la salmuera reciclada.
Por qué debe purificarse la salmuera agotada
La acumulación de sulfato en la salmuera causará precipitación en la superficie del electrodo en la celda de electrólisis, la cual aumentará el consumo de energía (mayor voltaje) y reducirá el tiempo de vida de los muy costosos electrodos y las membranas de intercambio iónico del proceso de celda de membrana para la producción de Cloro alcalino.
La necesidad de su tratamiento viene dada por su elevada concentración de sales y porque puede darse el caso de que arrastren contaminantes captados durante su utilización en el proceso. Debido a su alta concentración de sal, las salmueras suelen ser difíciles de tratar con métodos convencionales y su gestión es complicada y puede ser muy costosa.
Las salmueras no presentan toxicidad alguna, no obstante, no pueden ser vertidas sin un proceso de tratamiento previo. De lo contrario, se produciría un importante impacto ambiental.
El principal objetivo del tratamiento de la salmuera es separar los iones de sal disueltos (Sodio (Na)) de las aguas residuales. Debido al origen de ciertas aguas residuales de salmuera, podrían ser necesarios tratamientos adicionales para ayudar a eliminar otros contaminantes, tales como metales y otros iones de sal que dan dureza al agua, tales como el calcio (Ca2).
Contaminantes principales
Sulfatos
El sulfato es una de las impurezas más relevantes porque puede concentrarse progresivamente en el circuito de salmuera reciclada. Cuando alcanza niveles elevados, puede precipitar en zonas críticas de la celda y deteriorar el rendimiento electroquímico.
La remoción de sulfato puede realizarse mediante precipitación química, purga controlada o nanofiltración. La elección depende de la composición de la salmuera, las restricciones de descarga, la compatibilidad con las celdas y la necesidad de recuperar agua o sales.
Calcio y magnesio
El calcio y el magnesio son impurezas que pueden interferir en la electrólisis y favorecer la formación de incrustaciones. Por esta razón, la purificación inicial de la salmuera incluye tratamientos químicos y filtración.
Los contaminantes que dan dureza al agua, tales como el calcio (Ca2), pueden requerir tratamientos adicionales antes de la concentración final o de la descarga del efluente.
Sólidos suspendidos y partículas
La ultrafiltración tiene poros aún más grandes y se usa para eliminar sólidos en suspensión y partículas de mayor tamaño. La eliminación de estas partículas protege las etapas posteriores y ayuda a preservar la vida útil de las membranas de nanofiltración y ósmosis inversa.
Alternativas para la remoción de sulfato
Hay diferentes soluciones para la remoción de sulfato en la salmuera:
- Adición de sales de bario a la salmuera cruda para precipitar el sulfato como sulfato de bario.
- Adición de sales de calcio a la salmuera cruda para precipitarlo como sulfato de calcio.
- Purga de la salmuera reducida o salmuera con alta concentración de sulfato.
- Reducción de sulfato de la salmuera por nanofiltración y purga de la salmuera de rechazo con sulfato de sodio.
Precipitación con sales de bario
La adición de sales de bario permite precipitar el sulfato como sulfato de bario. Sin embargo, los procesos que requieren adición de cloruro de bario o carbonato de bario presentan desventajas relacionadas con la toxicidad, el incremento de sales contaminantes de bario y la posible reducción del rendimiento de las celdas de membrana.
Precipitación con sales de calcio
La adición de sales de calcio permite precipitar el sulfato como sulfato de calcio. No obstante, este tratamiento incrementa la concentración de sales contaminantes de calcio y puede perjudicar el rendimiento de las celdas de membrana.
Purga de la salmuera
La purga consiste en retirar una fracción de la salmuera con alta concentración de sulfato para limitar su acumulación en el circuito. Las legislaciones locales actuales usualmente no permiten esta opción.
Nanofiltración
La remoción de sulfato de la salmuera por opción de nanofiltración presenta la mejor solución debido a la factibilidad técnica y económica.
La nanofiltración usa membranas con poros más grandes que permiten operar a menores presiones, eliminando cationes y aniones divalentes. Esta selectividad permite separar una parte importante de los sulfatos y otros iones multivalentes mientras se mantiene una corriente concentrada de cloruro de sodio.
La etapa de nanofiltración genera una corriente permeada y una corriente de rechazo. La salmuera de rechazo con sulfato de sodio puede purgarse del circuito, mientras que la corriente tratada puede reincorporarse al proceso cuando cumple los requisitos de calidad.
Tratamiento químico y filtración
La purificación inicial de la salmuera se realiza mediante tratamientos químicos y filtración, asegurando una materia prima adecuada para la siguiente etapa.
Los tratamientos químicos pueden orientarse a precipitar calcio, magnesio u otros iones que formen compuestos poco solubles. Después, los sólidos precipitados deben separarse mediante sedimentación, filtración u operaciones equivalentes.
Por lo general, se usa cal para convertir el magnesio presente en hidróxido de magnesio, que puede ser filtrado eficientemente.
La filtración posterior debe reducir los sólidos que podrían depositarse sobre las superficies de las membranas o incorporarse a la celda electrolítica. La selección de la filtración depende de la concentración de sólidos, la carga hidráulica y el grado de calidad requerido para la salmuera reciclada.
Procesos avanzados de membranas
El tratamiento de agua con procesos avanzados de membranas como la ósmosis inversa, la nanofiltración y la ultrafiltración, se utiliza para eliminar impurezas y mejorar la calidad de la salmuera.
Ultrafiltración
La ultrafiltración tiene poros aún más grandes y se usa para eliminar sólidos en suspensión y partículas de mayor tamaño.
Esta operación puede instalarse como pretratamiento para reducir la carga de partículas sobre las membranas posteriores. Su función principal es proteger las etapas de separación que trabajan con presiones y requisitos de calidad más elevados.
Nanofiltración
La nanofiltración usa membranas con poros más grandes que permiten operar a menores presiones, eliminando cationes y aniones divalentes.
En el proceso de cloro alcalino, esta característica permite concentrar los sulfatos en una corriente de rechazo y reducir su acumulación en la salmuera que retorna a la electrólisis.
Ósmosis inversa
Los sistemas de ósmosis inversa emplean membranas para eliminar sales y minerales disueltos. La ósmosis inversa puede purificar el agua de pozo utilizada en la minería de salmuera de litio, evitando la introducción de contaminantes.
Aunque no separa completamente el agua del litio, ayuda a aumentar la concentración de litio en la salmuera extraída del subsuelo.
La ósmosis inversa suministra agua incluso a aquellas aplicaciones más exigentes con la calidad del agua. En el tratamiento de salmueras industriales, puede utilizarse para producir un efluente de alta calidad y una corriente concentrada.
Intercambio iónico y electrodesionización
El intercambio iónico puede mejorar el proceso de purificación de salmuera, optimizando la eficiencia y logrando la calidad requerida para productos de litio como las baterías.
En el proceso de electrodesionización (EDI), las membranas de intercambio iónico y las resinas de intercambio iónico eliminan varios iones, incluidos el calcio, el magnesio, el sodio y el potasio, de la salmuera.
El EDI puede regenerar continuamente materiales de intercambio iónico sin necesidad de regeneración química, lo que lo sitúa por encima de los procesos tradicionales de intercambio iónico.
El EDI es más eficiente energéticamente que los procesos de la competencia utilizados en la concentración de salmuera de litio y se integra bien con procesos de membrana como la ósmosis inversa y la nanofiltración en la recuperación y purificación de litio.
Los sistemas EDI continuos (CEDI) requieren menos mantenimiento que los procesos por lotes para una producción y una calidad más consistentes.
Evaporación al vacío
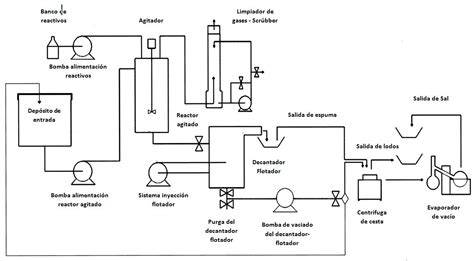
La evaporación al vacío permite el tratamiento de mezclas complejas, que mediante técnicas convencionales no es posible, obteniendo agua de calidad y un residuo muy concentrado que puede ser gestionado fácilmente.
Se trata de una tecnología limpia, segura, muy versátil y con un coste de gestión muy bajo. El evaporador trabaja en condiciones de vacío, así, consigue que la temperatura de ebullición del efluente líquido sea inferior y, por tanto, ahorrar energía y mejorar la eficiencia.
La evaporación al vacío convierte la salmuera en agua y un concentrado de sales que, si interesa, puede ser concentrado hasta la obtención de un sólido cristalino.
Tipos de evaporadores
- Evaporadores al vacío a baja temperatura por bomba de calor.
- Evaporadores al vacío a alta temperatura por compresión mecánica del vapor.
- Evaporadores al vacío de múltiple efecto.
Los diferentes tipos de evaporadores al vacío presentan diferentes especificidades y, en función de las características precisas de cada caso, se debe elegir qué tipo es el más conveniente y diseñar detenidamente sus especificaciones.
Cristalización y reducción del residuo
Los cristalizadores se suelen aplicar como fase final del tratamiento para secar completamente el residuo de salmuera. No obstante, se pueden utilizar como proceso de tratamiento único en algunas aplicaciones.
Mediante el proceso de cristalización es posible transformar el concentrado pastoso en un sólido cristalino que ocupa poco espacio y puede ser fácilmente gestionado.
En un gran número de casos, la solución más eficiente implica el diseño de una planta que combina ambas tecnologías, ya que es común que las tecnologías de filtración mediante membranas no sean suficientes para obtener los resultados deseados y sea necesario ampliar el tratamiento mediante evaporación y cristalización.
La evaporación al vacío es la única tecnología que permite conseguir el objetivo de vertido cero.
Configuraciones habituales de tratamiento
Salmuera con sales disueltas y pocos contaminantes
Esta opción es especialmente interesante cuando las salmueras contienen pocos contaminantes además de las sales, de manera que el pretratamiento necesario para preservar la vida útil de las membranas no debe ser muy complejo.
En estos casos, mediante un proceso de ultrafiltración seguido de una ósmosis inversa son suficientes para generar un efluente de una altísima calidad y un residuo concentrado.
Salmuera con sulfatos acumulados
Cuando el problema principal es la acumulación de sulfato en el circuito de salmuera reciclada, la nanofiltración puede concentrar los sulfatos en el rechazo y permitir la purga de una corriente con sulfato de sodio.
La salmuera tratada puede retornar al circuito cuando sus características son compatibles con los requisitos de la celda de membrana.
Salmuera con composición compleja
En el caso de las aguas industriales salinas, al tratarse de mezclas complejas en cuanto a su composición, la evaporación al vacío es una de las opciones más competitivas.
Cuando existen sólidos, metales, dureza elevada o contaminantes adicionales, puede ser necesario combinar precipitación química, filtración, membranas, evaporación y cristalización.
Configuración de vertido cero
Los sistemas para el tratamiento de salmueras industriales están diseñados para cumplir dos objetivos principales: desalinizar la salmuera para obtener agua limpia reutilizable y producir una nueva salmuera en forma de un fango mucho más concentrado o de un residuo absolutamente sólido.
En ambos casos, el tratamiento desaliniza la salmuera y produce un residuo líquido más concentrados y de menor volumen que es más fácil de gestionar.
Caracterización necesaria antes del diseño
Cada salmuera presenta una composición única y requiere de un tratamiento personalizado para garantizar el éxito en su gestión y la optimización del coste económico.
Por este motivo, la caracterización de la salmuera es de gran importancia para conocer parámetros claves, como son la salinidad, el potencial de incrustación, así como el contenido de metales u otros contaminantes.
El diseño debe considerar, como mínimo, la concentración de cloruro de sodio, sulfatos, calcio, magnesio, sólidos suspendidos y otros iones presentes en la corriente. También debe tener en cuenta la temperatura, el caudal, la presión disponible y la calidad exigida para la salmuera de retorno.
La caracterización permite definir el pretratamiento, seleccionar el tipo de membrana, estimar la frecuencia de limpieza, determinar la proporción de purga y establecer la necesidad de evaporación o cristalización.
| Parámetro o corriente | Función dentro del tratamiento |
|---|---|
| Salinidad | Define la carga osmótica y la viabilidad de los procesos de membranas. |
| Sulfato | Determina la necesidad de nanofiltración, precipitación o purga. |
| Calcio y magnesio | Indican el riesgo de dureza, incrustación y precipitación. |
| Sólidos suspendidos | Definen la necesidad de ultrafiltración y filtración previa. |
| Rechazo de membranas | Concentra sales e impurezas que deben ser gestionadas. |
| Agua tratada | Puede reutilizarse cuando alcanza la calidad necesaria. |
Secuencia integrada de purificación
- Caracterización: se determina la composición de la salmuera agotada, la concentración de sulfatos, la dureza, los sólidos y el potencial de incrustación.
- Pretratamiento: se eliminan sólidos y partículas mediante filtración o ultrafiltración.
- Remoción de dureza: se precipitan o separan el calcio y el magnesio cuando sus concentraciones pueden afectar las etapas posteriores.
- Remoción selectiva de sulfatos: se aplica nanofiltración, precipitación química o una combinación de operaciones.
- Separación de corrientes: la salmuera tratada se separa del rechazo concentrado y de los sólidos generados.
- Polishing: se emplean intercambio iónico, electrodesionización u otras etapas cuando es necesario alcanzar una calidad más estricta.
- Reutilización: la corriente que cumple las especificaciones puede reincorporarse al circuito de salmuera.
- Concentración final: el rechazo se trata mediante evaporación al vacío y, cuando corresponde, cristalización.
- Gestión del residuo: el concentrado, el fango o el sólido cristalino se gestiona de acuerdo con sus características y con los requisitos aplicables.
Recuperación y reutilización del agua
Las regiones áridas donde se lleva a cabo la extracción evaporativa de litio se benefician de tecnologías que ahorran agua. Aunque esta consideración procede de otros circuitos industriales de salmuera, el principio de recuperación y reutilización del agua también es aplicable al tratamiento de salmueras agotadas de la industria cloro-alcalina.
La gran cantidad de agua perdida por evaporación ha generado preocupaciones sobre la sostenibilidad de la extracción de litio, especialmente porque estas operaciones suelen realizarse en climas áridos, donde el agua ya es escasa.
En los sitios de minería y extracción de litio, existen oportunidades para mejorar el tratamiento de agua y aguas residuales para los trabajadores. El tratamiento de aguas residuales domésticas permite su reutilización en sanitarios, reducción de polvo, lavado de equipos e incluso en operaciones mineras, reduciendo el consumo total de agua.
En una industria de cloro, el agua recuperada de la salmuera agotada puede destinarse a usos compatibles con su calidad, mientras que la salmuera concentrada debe mantenerse separada y gestionarse como corriente residual.
Gestión de las corrientes residuales
Los procesos que hacen que los residuos de salmuera sean más manejables, mejoran la eficiencia del agua y aceleran la extracción de litio tienen un gran valor para la industria minera del litio. El mismo enfoque es aplicable a la industria cloro-alcalina, donde la reducción del volumen de purga facilita el control de sulfatos y otros contaminantes.
El tratamiento de la salmuera para adaptarla a los límites permitidos de descarga permite enviarla a alcantarillas, aguas superficiales, pozos de inyección o proveedores de servicios ambientales.
En ambos casos, el tratamiento desaliniza la salmuera y produce un residuo líquido más concentrados y de menor volumen que es más fácil de gestionar.
La transformación del concentrado pastoso en un sólido cristalino puede reducir el volumen de almacenamiento y facilitar la manipulación del residuo. La elección entre descarga controlada, reutilización, purga, evaporación o cristalización depende de la composición del concentrado y de las condiciones de gestión disponibles.
Ventajas y limitaciones de las tecnologías
| Tecnología | Ventaja principal | Limitación o condición |
|---|---|---|
| Precipitación con bario | Permite precipitar el sulfato como sulfato de bario. | Puede presentar toxicidad e incrementar las sales contaminantes de bario. |
| Precipitación con calcio | Permite precipitar el sulfato como sulfato de calcio. | Incrementa las sales contaminantes de calcio. |
| Purga | Reduce directamente la concentración de sulfato en el circuito. | Las legislaciones locales actuales usualmente no permiten esta opción. |
| Ultrafiltración | Elimina sólidos en suspensión y partículas de mayor tamaño. | Requiere etapas posteriores para sales disueltas. |
| Nanofiltración | Elimina cationes y aniones divalentes a menores presiones. | Produce una corriente de rechazo concentrada. |
| Ósmosis inversa | Produce agua de elevada calidad y concentra sales. | Requiere controlar incrustaciones y sólidos antes de la membrana. |
| Evaporación al vacío | Trata mezclas complejas y produce agua y un residuo muy concentrado. | Debe seleccionarse el tipo de evaporador según las características del caso. |
| Cristalización | Convierte el concentrado pastoso en un sólido cristalino. | Normalmente se aplica como fase final del tratamiento. |
Relación con la operación de la celda de membrana
La calidad de la salmuera de alimentación influye directamente en la estabilidad de la electrólisis. Una salmuera con sulfatos, dureza o sólidos por encima de los límites de operación puede provocar incrustaciones, pérdidas de rendimiento y una mayor frecuencia de mantenimiento.
La remoción de sulfato de la salmuera por nanofiltración permite reducir la carga de esta impureza sin depender exclusivamente de la adición de reactivos precipitantes. La corriente de rechazo concentra el sulfato, mientras que la corriente tratada puede integrarse nuevamente en el circuito.
La purificación no debe analizarse únicamente como una operación de tratamiento de residuos, sino también como una etapa de protección de la celda, de conservación de las membranas de intercambio iónico y de control del consumo energético.
Seguridad y sostenibilidad
La producción de cloro enfrenta desafíos relacionados con su impacto ambiental, principalmente debido al consumo de energía en la electrólisis. Sin embargo, la industria ha avanzado significativamente en la implementación de tecnologías más eficientes y en el uso de fuentes de energía renovable para reducir su huella de carbono.
Además, los subproductos como el hidrógeno y la soda cáustica se aprovechan para maximizar la sostenibilidad del proceso.
La recuperación de agua, la reducción del uso de productos químicos, la disminución del volumen de purga y la gestión de los residuos concentrados contribuyen a mejorar el desempeño ambiental de la instalación.
Procesos como EDI minimizan el uso de productos químicos dañinos, protegiendo el medioambiente. Las tecnologías eficientes como filtración por membranas actualizadas y EDI también pueden reducir el consumo de energía en determinadas configuraciones de tratamiento.
ULTRAFILTRACION Y NANOFILTRACION
Aplicaciones industriales de las salmueras tratadas
Las salmueras se utilizan en una gran variedad de procesos industriales, siendo los más relevantes la desalación de agua de mar, la industria textil, los vertederos de residuos sólidos urbanos, la industria alimentaria, las plantas de tratamiento de aguas, la industria peletera, las plantas de generación de energía, la extracción de gas y petróleo y las industrias química y farmacéutica.
En todos estos casos, la corriente residual concentra sales e impurezas que deben tratarse antes de su vertido o reutilización. La experiencia acumulada en estas aplicaciones permite seleccionar combinaciones de membranas, precipitación, evaporación y cristalización para corrientes de composición muy diferente.
En la industria química y farmacéutica se utilizan con frecuencia salmueras como fluidos refrigerantes, por sus propiedades, su bajo precio y su baja toxicidad.
La misma diversidad de composiciones explica por qué no existe una única tecnología válida para todas las salmueras agotadas. El tratamiento debe adaptarse a los contaminantes, al caudal, a los límites de descarga y al destino de las corrientes recuperadas.
tags: #purificacion #de #la #salmuera #agotada #en
Publicaciones populares:
- Guía de funcionamiento de máquinas de cloración salina en Almería
- Guía para desmontar el medidor de agua destilada Veolia
- Aplicaciones de hidrología sostenible y filtros de agua para conservar recursos
- Filtro de aire OEM de papel para Honda Shadow 600
- Moto 4T sin filtro de aire: ¿qué pasa si se circula y por qué importa?