
Para envasar cloro doméstico e industrial y lavandina, el material recomendado es el PEAD (Polietileno de Alta Densidad / HDPE). El PEAD ofrece excelente resistencia química al hipoclorito de sodio en concentraciones de hasta 15%, es opaco (protege del UV) y cumple con los requisitos de seguridad para transporte y almacenamiento.
El hipoclorito de sodio (NaClO) es un oxidante fuerte y los líquidos que lo contienen son corrosivos para muchos materiales. La selección del plástico no depende únicamente del nombre del polímero: también deben considerarse la concentración, el pH, la temperatura, el tiempo de exposición, las impurezas, la radiación ultravioleta y la carga mecánica.
Por qué el hipoclorito de sodio puede degradar los plásticos
El hipoclorito de sodio, popularmente conocido como lejía, se utiliza y se produce en muchos procesos, como el tratamiento de agua y desinfección, control de olores, síntesis química y los lavadores de gases de combustión. Las soluciones comerciales de hipoclorito sódico (generalmente con 9-15% de cloro activo) son estabilizadas con hidróxido sódico.
Esto y su fuerte poder oxidante le hacen muy corrosivo para muchos materiales de construcción. El hipoclorito de sodio (NaClO) es la base química de la lavandina y del cloro para piscinas. Es un agente oxidante fuerte que reacciona con materiales orgánicos y con ciertos polímeros plásticos, especialmente en concentraciones elevadas o bajo exposición a luz ultravioleta.
Las principales formas de daño que puede causar sobre un envase inadecuado son:
- Embrittlement (fragilización del plástico)
- Decoloración del material
- Deformación por acumulación de gases internos
- Permeación que genera pérdida del producto activo
- Rotura de tapas o sellos por presión interna
En la mayoría de los casos, una resistencia química inadecuada se manifiesta en que el material se hincha o reblandece, lo que puede dar lugar a una disminución de las propiedades mecánicas y de la funcionalidad en general. Las moléculas del medio se difunden en el espacio que queda entre las cadenas de polímeros, separándolas.
Los cambios de color que pueden aparecer en contacto con las sustancias químicas pueden indicar un cambio en la resistencia química del plástico. Los usuarios deben tener especial precaución al utilizar polímeros termoplásticos amorfos en presencia de sustancias químicas que pueden provocar fisuras por esfuerzo y el fallo de la pieza.
Factores que determinan la compatibilidad
Concentración
La estabilidad del hipoclorito sódico depende de varios factores, como la concentración, pH, temperatura, y las impurezas como los metales. Una solución diluida puede ser compatible donde la versión concentrada no lo es.
El PEAD ofrece excelente resistencia química al hipoclorito de sodio en concentraciones de hasta 15%. El PVC puede utilizarse para concentraciones bajas (hasta 5%), pero el PEAD es siempre la opción más segura y duradera.
Temperatura
La evaluación de la resistencia química de los plásticos requiere tener en cuenta varios factores importantes. Uno de ellos es la temperatura a la que estarán expuestos los materiales. Algunos plásticos técnicos resistentes a la corrosión pueden soportar temperaturas más altas que otros, por lo que es crucial conocer los límites de temperatura para garantizar su rendimiento óptimo.
Dado que la mayoría de los procesos de difusión dependen de la temperatura, las especificaciones sobre la resistencia química siempre deben considerarse en función de la temperatura especificada en las condiciones de ensayo. La temperatura es la variable más crítica: aproximadamente cada aumento de 10 ºC duplica la velocidad de reacción química y difusión, ablandando el material y aumentando la velocidad de hinchamiento.
Las soluciones estables de hipoclorito sódico deben mantenerse, en las condiciones indicadas, con pH>11, T< 40°C, sin metales contaminantes y con agua blanda para la dilución. También se recomienda la protección del sol directo sobre el tanque, especialmente la fase de vapor.
pH e impurezas
El pH puede variar de forma significativa cuando se forma el hipoclorito, por ejemplo en los procesos químicos y en los lavadores de cloro. El ácido hipocloroso (HOCI) y el hipoclorito sódico (como ión ClO-)se descomponen a través de varias reacciones posibles que pueden ocurrir en función de la temperatura, incluso en ausencia de cualquier catalizador (3-8).
El Hipoclorito solo se mantiene estable en pH alcalino. Por eso, el Hipoclorito de Sodio u otras sales de Hipoclorito siempre se suministran con una alcalinidad residual considerable.
El hierro es un contaminante que reacciona muy fuertemente con el cloro y, a menudo, es el factor que desencadena la inestabilidad de la formulación. Además, las materias orgánicas también pueden provenir de la manipulación, de recipientes contaminados, del sudor, el cabello y el polvo.
Si el producto presenta un “polvo” rojizo adherido a las paredes, al fondo del recipiente o incluso a la superficie del líquido, esto indica contaminación ferrosa y la probabilidad de que la formulación presente problemas es alta.
Tiempo de exposición y carga mecánica
El tiempo de exposición también es un factor clave a considerar. Algunos plásticos técnicos pueden resistir exposiciones a corto plazo a ciertos productos químicos, pero pueden deteriorarse con exposiciones prolongadas.
Además de la resistencia química, los plásticos técnicos resistentes a la corrosión también deben tener en cuenta la carga mecánica a la que estarán sometidos. Algunas aplicaciones en la industria química pueden implicar esfuerzos mecánicos significativos, como presiones o fuerzas de impacto.
La combinación de tensión mecánica y química puede provocar grietas por tensión (ESC), especialmente en PP y PE. Aunque la carcasa sea compatible, también deben verificarse los materiales del diafragma, la junta y la junta tórica.
Comparación de los principales plásticos
| Plástico | 1-3% NaClO | 5-10% NaClO | 10-15% NaClO | >15% NaClO |
|---|---|---|---|---|
| PEAD (HDPE) | Excelente | Excelente | Buena | Consultar |
| PVC rígido | Buena | Aceptable | No recomendado | No recomendado |
| Polipropileno (PP) | Excelente | Buena | Aceptable | No recomendado |
| PET | Limitada | No recomendado | No recomendado | No recomendado |
| LDPE | Buena | Aceptable | No recomendado | No recomendado |
PEAD o HDPE
El PEAD es la elección estándar de la industria para envases de cloro e hipoclorito. El PE puede durar entre 7 y 11 años.
El PEAD ofrece excelente resistencia química al hipoclorito de sodio en concentraciones de hasta 15%, es opaco (protege del UV) y cumple con los requisitos de seguridad para transporte y almacenamiento. El material opaco evita la fotodegradación del producto, ya que el cloro se degrada con luz UV.
El PEAD también presenta alta resistencia mecánica: soporta impactos, apilamiento y variaciones de temperatura. Es reciclable (código de reciclaje #2).
Dentro de la familia de los plásticos técnicos, el Polietileno (PE) es ampliamente conocido por su excelente resistencia química y mecánica. El PE 300 es una opción frecuente en la industria gracias a su resistencia al desgaste y su baja absorción de humedad.
El PE 500 se utiliza en aplicaciones donde se requiere una mayor resistencia al desgaste y una mayor rigidez. El PE 1000 es especialmente conocido por su excepcional resistencia al desgaste y a la absorción de humedad.
Polipropileno o PP
El Polipropileno (PP) es un polímero termoplástico con una buena resistencia a la mayor parte de las soluciones ácidas y alcalinas. Caracterizado por válidas propiedades mecánicas y una amplia resistencia a los agentes químicos, es un material plástico altamente difundido en la producción de componentes industriales.
El cuerpo PP es adecuado hasta 15% de concentración; PVDF es requerido en concentración más alta. El PP es una opción económica para soluciones de ácido, base y sal de baja a media concentración; la temperatura máxima de funcionamiento es aproximadamente 100°C.
El PP no es idóneo para ácidos concentrados fuertemente oxidantes y para alógenos (fluoro, cloro, bromo, iodo). En la tabla de referencia para hipoclorito de sodio, el PP figura con clasificación C, mientras que el PVDF figura con clasificación A.
PVC y CPVC
El PVC es un plástico ampliamente utilizado en la industria química debido a su resistencia a la corrosión y a diferentes productos químicos. El PVC resiste muy bien a ácidos, bases, soluciones salinas y compuestos orgánicos: en especial es ideal para hipoclorito de sodio.
El PVC puede utilizarse para concentraciones bajas (hasta 5%). Es aceptable para lavandina doméstica diluida, pero no se recomienda para concentraciones industriales ni para almacenamiento prolongado de cloro activo concentrado.
El PVC presenta algunos límites desde el punto de vista térmico y se fragiliza a baja temperatura. La temperatura máxima de ejercicio normalmente es 60°C. En algunos casos, sin embargo, no puede superar el límite de 40°C.
Los cloruros de polivinilo incluyen PVC y CPVC. Este grupo posee propiedades de resistencia química sobresalientes similares a las del grupo de las poliolefinas, pero es entre un 35% y un 40% más pesado y estructuralmente más rígido.
El CPVC, cloruro de polivinilo clorado, ofrece una mayor resistencia a la temperatura que el PVC. Ambos materiales se pueden unir química y térmicamente.
PVDF
El PVDF es un termoplástico fluorado con prestaciones elevadas y cubre una amplia gama de usos. Posee una excepcional resistencia a ácidos, soluciones salinas, hidrocarburos, agentes oxidantes, alcoholes y alógenos.
Entre los termoplásticos, PVDF ofrece el perfil de resistencia química más amplio; presenta clasificación A en ácidos fuertes, halógenos y la mayoría de disolventes orgánicos. Su temperatura máxima de ejercicio no puede superar los 100°C.
En la tabla de comparación de materiales de bomba, el PVDF alcanza aproximadamente 135°C y se describe como excelente frente a la mayoría de ácidos, incluidos HF, HCl y HNO₃. También ofrece buena resistencia a la mayoría de disolventes orgánicos.
El PVDF no es idóneo para algunas bases inorgánicas, como la soda cáustica, ni para soluciones alcalinas, cetonas, ésteres y éteres. El PVDF reacciona mucho al contacto con los álcalis calientes, lo que provoca grietas de esfuerzo cuando se somete a esfuerzo mecánico.
PTFE
El PTFE es conocido por su resistencia química excepcional y su capacidad de combatir la corrosión. Este material es ampliamente demandado en la industria química debido a su capacidad de resistir solventes, ácidos y productos químicos agresivos.
PTFE es prácticamente una opción universal y destaca por su estabilidad térmica entre −200°C y +260°C. Se utiliza en juntas, diafragmas, revestimientos de tubos y sistemas alimentarios o farmacéuticos.
En aplicaciones de hipoclorito, PTFE mantiene su confiabilidad en todos los rangos. También puede utilizarse en sellos, membranas y componentes que estén en contacto directo con el líquido.
UHMWPE
El UHMWPE presenta resistencia buena-excelente frente a los productos químicos, excepto los ácidos oxidantes. Su temperatura máxima aproximada es 80°C y ofrece resistencia limitada frente a disolventes polares y clorados.
Se utiliza como revestimiento de canales de alto desgaste, en el procesamiento de alimentos y en aplicaciones médicas.
PET y PETG
El PET no resiste el hipoclorito de sodio, especialmente en concentraciones superiores al 2-3%. El PET se degrada, pierde integridad estructural y puede liberar compuestos al producto.
El PET no se recomienda para el envasado de productos alcalinos y oxidantes como el Hipoclorito. No se recomienda el uso de recipientes de plástico PET para la recolección y almacenamiento de muestras.
El PETG se ha utilizado con cierta frecuencia, pero siempre es interesante realizar pruebas de resistencia química de este tipo de material y solicitar una garantía al fabricante, ya que existen varios tipos de especificaciones para esta familia de plásticos.
Materiales recomendados según la aplicación
| Aplicación | Material recomendado | Condición principal |
|---|---|---|
| Lavandina doméstica | PEAD o PVC | 1-3% de cloro activo |
| Cloro industrial | PEAD | Hasta 15% de cloro activo |
| Concentraciones superiores | PVDF o PTFE | Validar temperatura y tiempo de exposición |
| Tanques de almacenamiento | FRP, PEAD, CPVC o titanio | Seleccionar según concentración, temperatura y diseño |
| Bombas y componentes mojados | PP, PVC, PVDF o PTFE | Comprobar cuerpo, juntas, membranas y sellos |
Envases
Para lavandina doméstica (1-3% de cloro activo), tanto PEAD como PVC son aceptables. Para cloro industrial, desinfectantes concentrados o productos para piscinas con hipoclorito activo mayor al 5%, usar siempre PEAD.
Un envase de PEAD correctamente sellado, opaco y almacenado en lugar fresco y oscuro puede mantener la integridad del producto por 12 a 18 meses. La degradación del cloro activo es química (no del envase): el NaClO se descompone naturalmente en agua y sal con el tiempo, independientemente del material del envase.
Tanques de transporte y almacenamiento
Se han utilizado muchos materiales de construcción para transportar y almacenar el hipoclorito sódico a temperatura ambiente, por ejemplo grados especiales de polietileno (LHPDE, PEX), CPVC, FRP y titanio.
El titanio está considerado como el mejor, pero su elevado coste y disponibilidad son factores que limitan su uso. Como ha sido confirmado por un estudio industrial en el 2004 (1), los FRP basados en resinas epoxi vinilester especiales, son los materiales de construcción más comunes utilizados para el transporte y el almacenaje, basados en casos históricos de más de 20 años de servicio.
Un tanque fabricado en FRP, bien especificado y construido, puede durar de 20 a 30 años o más, con inspecciones regulares de la barrera química cada dos años y con la necesidad de pequeñas reparaciones.
Un diseño y fabricación inapropiados pueden conducir a un fallo de la barrera química y daño en la estructura en menos de 5 años, lo que requerirá la sustitución del tanque.
Equipos, tuberías, bombas y agitadores
Los agentes oxidantes, como es el caso del Hipoclorito de Sodio, reaccionan fuertemente con los metales. Por eso, es de suma importancia que los equipos, tales como tanques, agitadores, tuberías, envasadoras y todo lo que entre en contacto con el producto durante la preparación, control de calidad y envasado, sean preferentemente de plástico.
Materiales como el acero al carbono y las aleaciones de acero inoxidable, incluido el acero inoxidable 316, reaccionan fuertemente con el hipoclorito de sodio, desestabilizando el producto en sí y las formulaciones producidas con él.
La recomendación más segura es utilizar siempre equipos de plástico fabricados en PP, HDPE, UHMW, Teflón y otros materiales plásticos inertes. El aluminio es incompatible con este químico.
Las partes en contacto con el líquido de las bombas y de los agitadores pueden realizarse integralmente con termoplásticos o revestirse de polímeros técnicos. Los principales materiales plásticos resistentes a la corrosión utilizados en estos equipos son el PP, el PVC y el PVDF.
FRP para hipoclorito de sodio
Los plásticos reforzados con fibra (FRP) han sido (y son) los materiales de construcción preferidos durante muchos años. Los sistemas de curado libres de cobalto continúan siendo la opción preferida mientras sea posible, y también las resinas epoxi vinilester bromadas.
La experiencia indica los siguientes elementos clave para un buen resultado del FRP frente al hipoclorito sódico a temperatura de servicio ambiente:
- Utilizar una resina epoxi vinilester adecuada, preferiblemente bromada.
- Diseñar adecuadamente la barrera química, por ejemplo con un doble velo de superficie, sin el uso de cargas, aditivos, ni pigmentos, y realizar un buen diseño estructural.
- Utilizar una formulación sin cobalto o muy baja en cobalto.
- Realizar un buen curado de la resina, con un post-curado siguiendo la recomendación DIN 18820.
- Realizar inspecciones regularmente.
- Mantener soluciones estables de hipoclorito sódico con pH>11 y T< 40°C.
- Evitar metales contaminantes y utilizar agua blanda para la dilución.
- Proteger el tanque del sol directo, especialmente la fase de vapor.
- Aplicar recubrimiento externo de las tuberías.
La vida de servicio de los recubrimientos en FRP de las cisternas de transporte fabricadas en acero o acero inoxidable depende de la integridad mecánica del tanque para prevenir la separación entre el laminado y el acero, o el agrietamiento de la superficie.
Influencia del sistema de curado y del velo superficial
Los estudios de resistencia química de los FRP frente al hipoclorito sódico han sido realizados tradicionalmente a temperaturas elevadas, en un intento de detectar claramente las diferencias entre los sistemas probados.
Esto llevó a la conclusión de que las resinas con una gran resistencia a los álcalis formuladas con un sistema libre de cobalto, en laminados con un doble velo sintético Nexus, se comportan mejor.
El Cobalto tiene un efecto catalítico sobre el hipoclorito sódico que aumenta con la temperatura. Los productos de la descomposición del hipoclorito se cree son perjudiciales para la resina y el velo de poliéster.
Las probetas hechas con BREVER1 y un velo de poliéster curado con BPO/DMA retuvieron un mejor aspecto superficial frente a las mismas curadas con Co / MEKP.
Los laminados basados en BREVER1 Y BREVER2 con un velo de vidrio C y curados con BPO/DMA retienen una terminación superficial de semi-brillo, y no se observa ataque a la resina después de 12 meses.
Las probetas hachas con EVER1 y EVER2 y un velo de vidrio C, curadas con BPO/DMA tienen una terminación más plana de la superficie después de 12 meses. Ellas mostraron un menor ataque que el visto con el sistema de curado basado en cobalto, pero ligeramente superior al de las probetas hechas con BREVER1 y BREVER2.
Resultados de ensayos de resistencia
Los paneles se sumergieron en una solución de hipoclorito del 10 al 15%, y entre 50 y 65 °C. La solución de hipoclorito fue cambiada una vez por semana para mantener la concentración de cloro sobre el 9% en todo momento durante la prueba.
Después de 1, 3, 6 y 12 meses, los paneles fueron sacados y se evaluó la dureza Barcol, la resistencia a la flexión, el módulo de flexión, y también visualmente.
Ninguna de las pruebas sobre las probetas mostró una significativa reducción de las propiedades de la flexión después de 12 meses. El ataque superficial de las probetas varió, y se determinó por una inspección visual.
La superficie de las probetas hechas con resina NEVER y curada con BPO/DMA fue la que sufrió más. El sesenta por ciento del recubrimiento de los bordes desapareció durante las pruebas.
Si bien hubo alguna pérdida de brillo, el análisis al microscopio mostró el ataque al velo de poliéster. Algunas de las fibras de poliéster habían desaparecido dejando canales huecos en su lugar.
Ello indicó que las fibras de poliéster habían sido atacadas por el hipoclorito sódico a 50 °C. Las probetas hechas con BREVER1 y un velo de poliéster curado con BPO/DMA retuvieron un mejor aspecto superficial frente a las mismas curadas con Co / MEKP.
Estas mismas probetas fueron colocadas en tanques de almacenaje en Thornton, Colorado, USA y en la ciudad de Westminster, Colorado, USA, para comparar los resultados del laboratorio con los de la vida real.
NEVER perdió brillo superficial y mostró ligeros signos de ataque a la resina. No se encontraron diferencias en las otras probetas que fueron evaluadas en estos tanques.
Esto es probablemente debido a las temperaturas más bajas donde las probetas fueron expuestas. Todas las probetas de pruebas han mantenido una superficie brillante después de 12 meses y no se han deteriorado de una manera significativa.
El estudio confirmó que, a 40 °C, el impacto del cobalto en el hipoclorito sódico es menos pronunciado. Sin embargo, se puede determinar que hay una diferencia entre un nivel de Cobalto 6% del 0,03%, frente al 0,2%.
Ambos laminados con las resinas EVER3 y BREVER3 y curados con un 0,03% de Cobalto 6%, mantuvieron mejor el conjunto de propiedades. Por ello, podemos concluir diciendo que se pueden permitir pequeñas cantidades de cobalto en el almacenaje de hipoclorito sódico estabilizado a temperatura ambiente.
La pérdida de peso se relacionó directamente con la cantidad de cobalto. Así, mientras el sistema BPO/DMA solo perdió un 2% de su peso, el sistema curado con un 0,3% perdió un 18% y el sistema curado con el 0,1% de cobalto 6% perdió cerca de un 7%.
Selección de materiales para componentes húmedos
El cuerpo de la bomba por sí solo no basta: la membrana, la junta, la junta tórica y la bola de la válvula suelen ser de materiales diferentes. El componente más débil en contacto con el fluido determina la vida útil real de la bomba.
| Material | Temperatura máxima | Resistencia frente al hipoclorito | Uso típico |
|---|---|---|---|
| PP | ~100°C | Adecuado hasta 15% | Tanque químico, tubería, cuerpo de bomba |
| PVDF | ~135°C | Excelente; recomendado para concentraciones superiores | Servicios de cloro, sistemas de alta pureza |
| PTFE | ~260°C | Excelente | Junta, diafragma, revestimiento de tubo |
| EPDM | ~150°C | Puede degradarse en ambientes oxidantes | Juntas de agua, vapor y piscina |
| FKM / Viton | ~200°C | Buena resistencia al hipoclorito | Juntas, bombas químicas y mangueras |
En la selección de diafragma, Viton muestra buena resistencia al hipoclorito mientras que EPDM puede degradarse inesperadamente en ambientes oxidantes. PTFE mantiene su confiabilidad en todos los rangos.
Para todas las bombas horizontales se ha diseñado y realizado un sello mecánico resistente a la corrosión y abrasión sin partes metálicas en contacto con los líquidos. El resorte del sello está revestido con PFA, mientras que el muelle está realizado en PTFE.
Las guarniciones pueden ser de EPDM o FPM. Los anillos contrapuestos pueden ser de Cerámica Sinterizada, Carburo de Silicio, PTFE-cargado o Carbografito.
Las membranas de EPDM van bien para ácidos, alcalinos o líquidos con bajas temperaturas. Cuando se bombean líquidos muy calientes o muy corrosivos, se recurre entonces al PTFE como material alternativo de una sola de las membranas.
Buenas prácticas de almacenamiento y envasado
Protección frente a la luz y al calor
Los envases transparentes para cloro concentrado no son recomendables porque la luz UV degrada el cloro activo. Los envases deben ser opacos o contar con protección UV.
Almacenar en temperatura elevada acelera la degradación del hipoclorito y aumenta la presión interna del envase. El envase debe mantenerse en un lugar fresco y oscuro.
Tapas y sellos
La tapa es tan importante como el envase. Para productos a base de hipoclorito de sodio se recomienda una tapa con precinto inviolable, una tapa rosca con liner compatible y un liner o empaque interno de LDPE o PEAD.
Se deben evitar tapas con componentes metálicos, porque el cloro oxida cualquier componente de metal. Para grandes volúmenes, las tapas con válvula de aireación previenen deformaciones por presión interna de gases.
Espacio libre
El cloro genera gas. El envase debe llenarse dejando un 10-15% de espacio libre para expansión.
Limpieza de los envases
Los envases y las tapas deben estar protegidos de alguna manera contra el polvo. Cualquier acumulación de polvo dentro del envase provocará reacciones con el cloro.
No se deben reutilizar envases de otros productos debido a la contaminación cruzada y al riesgo de reacciones químicas peligrosas.
Agua de dilución
Si el agua dura se utiliza para la preparación del hipoclorito, este no será tan estable debido a la contaminación por metales como el hierro, calcio y otros metales, lo que lo hará más agresivo frente a los materiales de construcción de tanques de almacenaje.
Si hay hierro presente en el agua disponible en la fábrica para la producción de productos a base de Hipoclorito, es recomendable que el agua se someta a un tratamiento mínimo de purificación mediante un equipo llamado ablandador.
También es fundamental que el agua se someta a un proceso de filtración que elimine materias orgánicas como el lodo. El agua es la materia prima más importante de una industria de higiene y limpieza y debe recibir una atención especial para evitar problemas.
Procedimiento para seleccionar el plástico
- Identificar el fluido: aclarar el nombre químico, la concentración y la temperatura de funcionamiento.
- Comprobar todas las piezas húmedas: verificar el cuerpo, la membrana, la junta, la junta tórica y la bola de la válvula.
- Verificar los estados límite: reconsiderar la temperatura y la concentración en combinaciones marginales y realizar pruebas de inmersión con fluido real en procesos críticos.
La compatibilidad química entre un plástico y un producto no es absoluta. Depende de la concentración del producto, la temperatura, el tiempo de exposición, las mezclas y los aditivos del plástico.
En el caso de las mezclas de sustancias químicas, no es posible, en general, predecir con fiabilidad si el termoplástico se verá expuesto a ataque químico, porque en muchos casos se producen efectos secundarios desconocidos.
La tabla de compatibilidad química es una herramienta rápida de preselección; no sustituye a un juicio final de ingeniería. Los valores de la tabla son válidos para una temperatura de referencia de 20-25°C y para sustancias químicas puras y aisladas.
Si se trata de una mezcla de fluidos, evalúe cada componente por separado: el efecto sinérgico de los componentes puede ser más agresivo que el de un solo producto químico.
En las aplicaciones críticas y límite, el único método definitivo son las pruebas en condiciones reales. La prueba estándar consiste en llenar el envase con el producto real al 100% de capacidad y almacenarlo a temperatura de uso durante 30, 60 y 90 días.
Se evalúan los cambios de peso del envase, los cambios dimensionales, los cambios en la resistencia mecánica y los cambios en las propiedades del producto envasado.
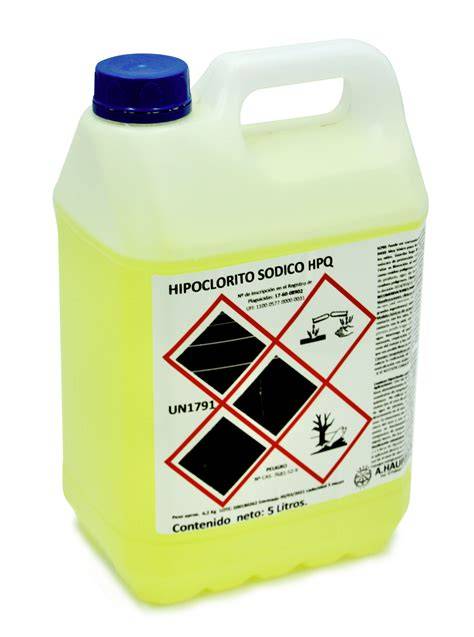
Aplicaciones industriales
El hipoclorito de sodio se utiliza en plantas químicas y petroquímicas, baños galvánicos, decapado, galvanizado, tratamiento del hilo metálico, eliminación de humos y olores, scrubbers y torres de lavado.
También se utiliza en el tratamiento de aguas de mar, potabilización, desmineralización, neutralizaciones de aguas ácidas, plantas de depuración, recuperación de metales preciosos, producción de acumuladores, recuperación de baterías y producción de fertilizantes.
Los plásticos técnicos resistentes a la corrosión se utilizan en la fabricación de tanques de almacenamiento, tuberías, bombas y equipamiento de proceso. El PVC es comúnmente utilizado en tuberías y tanques de almacenamiento debido a su resistencia a la corrosión química y su durabilidad.
El PTFE encuentra aplicación en componentes y recubrimientos químicos. El POM-C se utiliza en piezas de precisión, cojinetes y engranajes gracias a su gran estabilidad dimensional y resistencia química.
Errores que deben evitarse
- Usar envases de PET.
- Usar envases transparentes para cloro concentrado.
- Usar tapas con partes metálicas.
- No dejar espacio libre para la expansión.
- Almacenar el hipoclorito a temperatura elevada.
- Reutilizar envases de otros productos.
- Emplear acero al carbono, acero inoxidable o aluminio en contacto directo con el producto.
- Ignorar la concentración, la temperatura o el tiempo de exposición.
- Evaluar únicamente el cuerpo del equipo sin comprobar juntas, membranas y sellos.
- Usar agua contaminada con hierro, otros metales o materia orgánica.
DILUCION DE HIPOCLORITO DE SODIO💧seguridadysalud1
Para una selección general, el PEAD es la primera opción para envases, bidones, depósitos y numerosos componentes en contacto con hipoclorito de sodio hasta aproximadamente 15% y a temperatura ambiente. El PP puede ser útil en equipos y componentes, el PVC resulta adecuado en determinadas concentraciones y temperaturas, mientras que el PVDF y el PTFE se reservan para condiciones más exigentes o para componentes que requieren una resistencia química superior.
tags: #materiales #plasticos #resistentes #al #hipoclorito #de
Publicaciones populares:
- ¿Qué modelo ha sustituido a la caja filtrante Cafil descatalogada?
- Guía de infusiones para purificar la piel: plantas para un cutis limpio
- Resultados de Mascarilla Bella Aurora
- Residuos secos de aguas minerales: tabla comparativa
- Cómo funciona un filtro para agua sanitaria con barómetro: criterios de elección